Balance AC en TIG : comprendre et ajuster le nettoyage
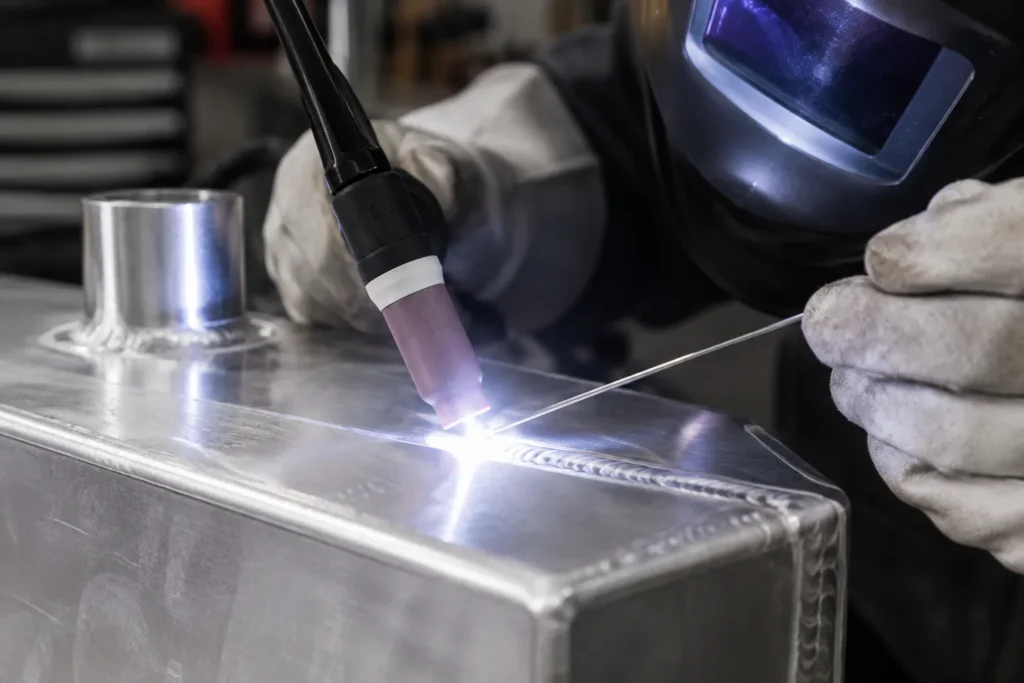
En TIG alternatif, obtenir un bain stable ne dépend pas seulement de l’intensité ou de la vitesse d’avance. La balance AC agit sur la part de chaque alternance consacrée au nettoyage de la surface et celle qui favorise la pénétration. Un réglage mal adapté peut rendre l’arc moins régulier, élargir inutilement la zone nettoyée ou solliciter davantage l’électrode. Pour l’ajuster avec méthode, il faut d’abord comprendre ce que la commande modifie réellement.
Comprendre l’effet de la balance AC
Le courant alternatif alterne entre une polarité où l’électrode est négative et une autre où elle est positive. Lorsque l’électrode est négative, l’énergie favorise davantage l’échauffement de la pièce et la pénétration du bain. Pendant la phase électrode positive, l’arc contribue à rompre la couche d’oxyde présente sur l’aluminium. La balance répartit le temps passé dans ces deux phases, selon la convention de réglage propre au poste.
Sur de nombreux postes, la valeur affichée correspond à la part d’électrode négative, mais ce n’est pas une règle universelle. Une valeur plus élevée peut donc signifier davantage de pénétration et moins de nettoyage, ou l’inverse si l’appareil présente sa balance autrement. Avant de toucher au réglage, vérifiez la définition indiquée dans la notice. Cette précaution évite de corriger dans le mauvais sens en interprétant l’affichage à partir d’une autre machine.
Adapter le réglage à la pièce et à l’arc
Une surface correctement préparée demande généralement moins d’action de nettoyage qu’une pièce marquée par une oxydation persistante. Si la part de nettoyage est trop importante, l’électrode peut chauffer davantage et le bain devenir large ou difficile à contrôler. À l’inverse, une action de nettoyage insuffisante peut laisser des traces d’oxyde au bord du cordon. Le but n’est pas de rechercher un aspect spectaculaire, mais un arc stable et un bain maîtrisable.
La géométrie de l’assemblage compte également. Une pièce mince ou un bord proche peut appeler une approche différente d’un assemblage plus massif, car la chaleur et la largeur de la zone affectée n’ont pas les mêmes conséquences. Commencez par une surface propre et des paramètres cohérents avec l’épaisseur et l’électrode. Modifiez ensuite la balance par petites étapes, en observant le comportement du bain plutôt qu’en cherchant une valeur universelle valable pour tous les travaux.
Procéder par ajustements contrôlés
Pour comparer deux réglages, conservez autant que possible les autres paramètres : intensité, fréquence, débit de gaz, préparation et vitesse de déplacement. Réalisez des essais sur une chute du même matériau et observez la stabilité de l’arc, la forme du bain et les marques de nettoyage. Cette comparaison permet d’attribuer plus sûrement un changement à la balance. Si plusieurs commandes sont modifiées en même temps, il devient difficile de comprendre laquelle a amélioré ou dégradé le résultat.
La fréquence AC influence elle aussi le comportement de l’arc, mais elle ne remplace pas la balance. Elle peut modifier la concentration apparente de l’arc et sa sensation de stabilité, tandis que la balance agit sur le partage des phases de polarité. Ajuster les deux simultanément brouille le diagnostic. Si l’électrode semble surchauffée ou si le bain devient instable, vérifiez aussi son diamètre, sa préparation, l’intensité et les connexions avant de conclure que la balance est seule en cause.
La balance AC se règle donc à partir de la fonction réelle de la commande, de l’état de surface et du comportement observé sur une pièce d’essai. Une progression par petites corrections aide à préserver un équilibre entre nettoyage et pénétration, sans imposer une valeur unique à tous les assemblages. En cas de doute sur la convention de l’affichage, la notice du poste reste la référence. Une fois le réglage compris, il devient plus simple de distinguer son effet de celui des autres paramètres TIG.