Souder l’acier Corten : poste, métal d’apport et patine
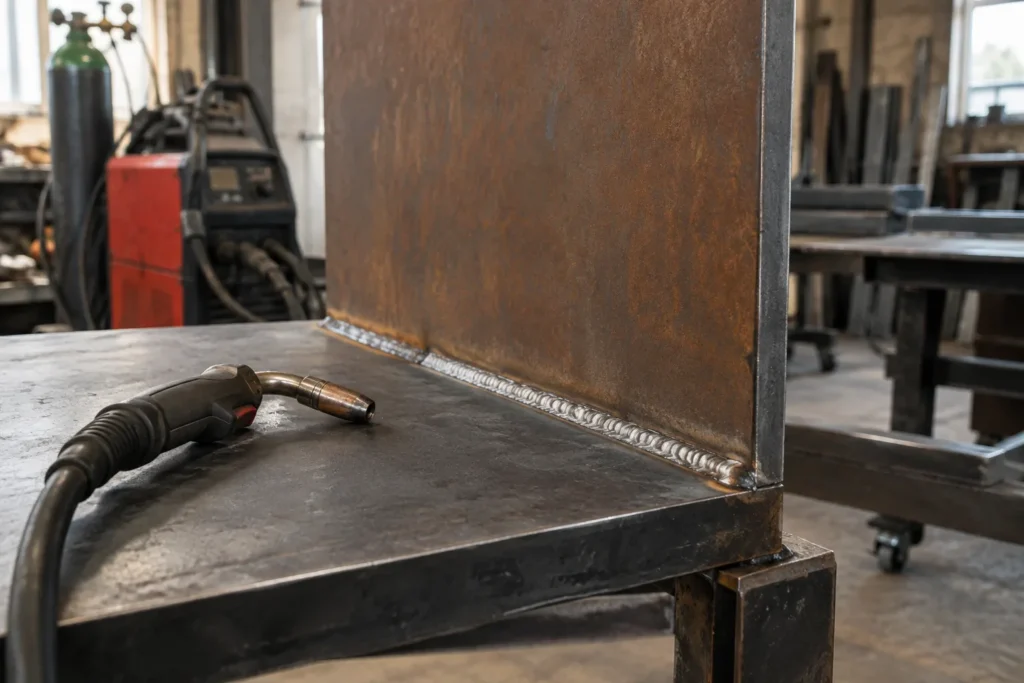
Une pièce en acier Corten peut associer la résistance mécanique d’un assemblage soudé à une surface dont la patine évolue au fil du temps. Mais cette apparente simplicité cache un point essentiel : le comportement recherché dépend autant de la nuance, du métal d’apport et du procédé que de l’exposition de la pièce. Un poste à souder adapté ne suffit donc pas à garantir un résultat cohérent.
Pour préparer un projet, il faut raisonner sur l’ensemble de la fabrication : identifier précisément le matériau, choisir des consommables compatibles, définir les zones à souder et anticiper l’écoulement de l’eau. Ce dossier examine ces décisions et leurs conséquences, sans réduire le Corten à une simple variante d’acier rouillé.
Ce qui distingue l’acier Corten d’un acier courant
Une patine dépendante de l’environnement
Le terme Corten désigne couramment des aciers dits patinables, conçus pour développer une couche superficielle protectrice dans des conditions d’exposition appropriées. Cette patine n’est pas une peinture : elle se forme progressivement par oxydation et son aspect varie selon l’environnement, les alternances d’humidité et de séchage, ainsi que la géométrie de la pièce. Elle ne protège pas automatiquement chaque assemblage, ni chaque zone où l’eau peut rester retenue.
Cette distinction compte dès la conception d’un ouvrage soudé. Une plaque exposée à l’air et capable de sécher régulièrement ne se comporte pas comme une zone cachée, en contact permanent avec de l’humidité ou des dépôts. Une patine stable n’est donc pas un résultat que le soudeur peut promettre par le seul choix de son poste. Le matériau, son environnement et les détails de construction participent tous à son évolution.
Avant de régler une source, il faut vérifier que la pièce est bien une nuance patinable et relever sa désignation auprès du fournisseur ou sur les documents matière. Les appellations commerciales, l’épaisseur et la destination de l’ouvrage ne suffisent pas à déterminer la composition ou les consommables adaptés. Cette identification évite de traiter comme interchangeable un acier courant, un acier patinable et une pièce dont la traçabilité est incertaine.
Choisir un procédé et un poste adaptés au projet
Comparer les procédés par leurs contraintes
Le MMA, le MIG/MAG et le TIG peuvent intervenir dans la fabrication d’assemblages en acier patinable, à condition de choisir des consommables correspondant à la nuance et au type de joint. Le choix dépend notamment de l’épaisseur, de la position, de la longueur des cordons et du contexte de production. Il n’existe donc pas un procédé unique qui conviendrait à toutes les pièces en Corten, qu’il s’agisse d’un ouvrage extérieur ou d’un élément décoratif.
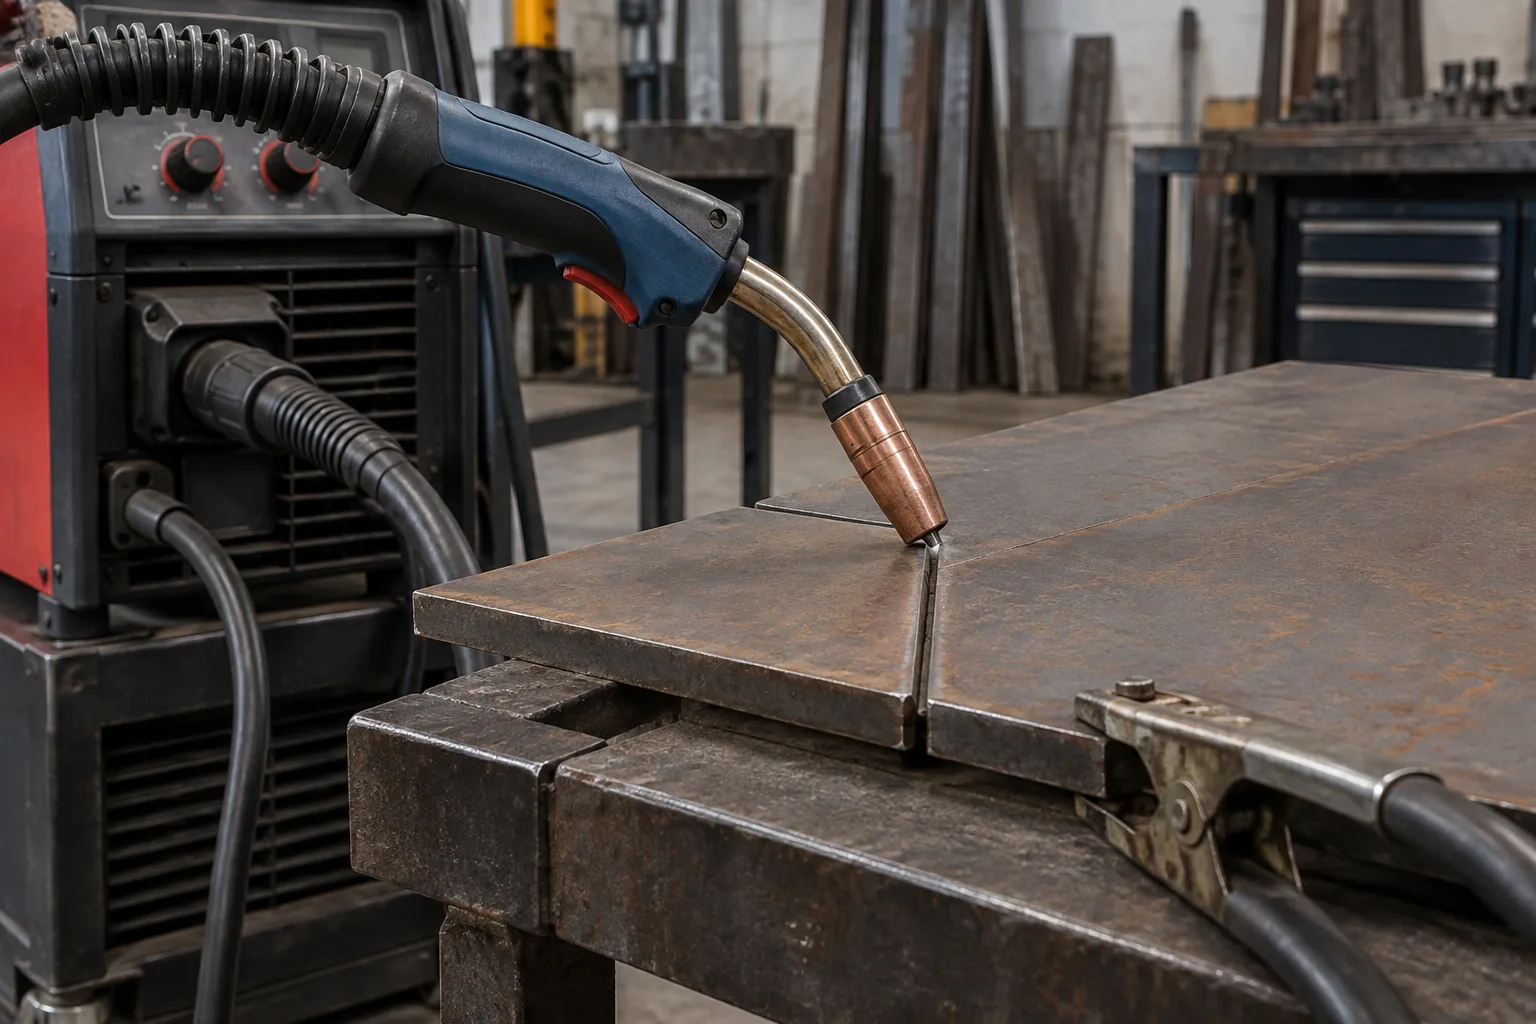
Pour sélectionner le poste, examinez d’abord la stabilité de l’arc et la plage de réglage utile pour les pièces prévues. En MIG/MAG, la régularité du dévidage et la compatibilité de la torche avec le fil retenu comptent aussi. En MMA, la capacité à travailler avec l’électrode spécifiée et les conditions réelles d’alimentation électrique sont à considérer. Ces critères orientent l’achat, mais ne remplacent pas la qualification de la procédure lorsqu’elle est requise.
Le TIG peut être pertinent lorsque la maîtrise du bain et l’aspect du cordon priment, tandis que les procédés avec fil ou électrode enrobée répondent souvent à d’autres contraintes de cadence et de configuration. Ce sont des tendances, pas des règles absolues : une préparation soignée et un consommable adéquat restent déterminants. Avant d’arrêter le choix, confrontez les capacités annoncées du poste au travail envisagé, sans vous fonder uniquement sur l’intitulé du procédé.
- Pour un poste polyvalent, vérifiez les procédés réellement disponibles et leur domaine d’emploi.
- Pour une production répétitive, évaluez aussi le dévidage, les réglages et l’ergonomie.
- Pour une pièce isolée, tenez compte de l’accès au joint et des consommables disponibles.
Choisir le métal d’apport sans supposer qu’il est universel
Faire correspondre le consommable à la nuance
Le métal d’apport doit être choisi en fonction de la nuance de l’acier, des caractéristiques mécaniques attendues et des conditions de service. Certains consommables sont conçus pour des assemblages en acier patinable, mais cette famille ne constitue pas une réponse universelle à toutes les pièces portant l’appellation Corten. Une correspondance approximative peut affecter les propriétés du joint ou créer une différence d’aspect entre le cordon et le métal de base.
La documentation du matériau et celle du consommable sont les premiers repères à consulter. Elles permettent de vérifier les nuances concernées, le procédé prévu et les conditions d’emploi indiquées par le fabricant. Si la pièce relève d’un cahier des charges, d’un calcul ou d’une fabrication encadrée, le choix doit aussi respecter les exigences de l’assemblage. Lorsque les informations manquent, demander une confirmation au fournisseur est plus fiable que de déduire le bon fil ou la bonne électrode de la seule couleur du métal.
La teinte finale ne se déduit pas uniquement de la référence du fil. Le métal d’apport peut évoluer différemment du métal de base et le cordon peut rester visuellement distinct, notamment pendant la formation de la patine. Pour un ouvrage où l’uniformité compte, il faut intégrer cette différence à la conception et valider le rendu sur une pièce représentative. Chercher à corriger une incompatibilité par un réglage de poste ne change pas la composition du consommable.
Préparer les pièces et concevoir le joint
La préparation commence par l’identification de l’état des surfaces et par la vérification de la géométrie du joint. Les contaminants, revêtements ou produits présents sur la zone à souder peuvent perturber la fusion et la qualité du cordon. La préparation doit être adaptée à la pièce et aux consignes liées au matériau, sans retirer inutilement de matière. Une arête, un jeu ou un défaut d’alignement mal maîtrisé peut imposer des corrections qui compliquent ensuite la soudure.
La géométrie doit aussi faciliter l’accès de la torche ou de l’électrode et permettre une séquence de soudage cohérente. Une jonction enfermée entre des éléments peut être difficile à inspecter et favoriser la rétention d’eau. En extérieur, les détails qui empêchent l’écoulement ou le séchage méritent une attention particulière : l’eau stagnante peut compromettre le comportement attendu de la patine. Le dessin du joint participe donc à la durabilité, au même titre que le choix du procédé.
Sur une pièce visible, réfléchissez à la place du cordon avant de lancer la fabrication. Un assemblage conçu pour limiter les reprises et rendre le joint accessible facilite à la fois le soudage et la finition. Les cordons excessivement repris ou meulés peuvent créer des différences d’aspect et modifier localement la surface. Il vaut mieux arrêter en amont le niveau de finition recherché, en tenant compte de la fonction mécanique de l’assemblage et de la présentation attendue.
Maîtriser l’apport thermique et les déformations
Comme pour les autres aciers, l’énergie apportée par le soudage influence la zone affectée thermiquement et les déformations de la pièce. L’objectif n’est pas de rechercher systématiquement le cordon le plus froid ou le plus rapide, mais de trouver un réglage compatible avec la fusion, la pénétration attendue et la géométrie. La nuance, l’épaisseur, le procédé et la configuration du joint modifient les paramètres pertinents ; une valeur isolée ne peut donc pas servir de recette générale.
Le poste doit permettre de régler l’arc de manière reproductible dans la plage nécessaire au travail prévu. La technique de soudage, la préparation et la succession des cordons comptent tout autant que l’affichage de la machine. Pour limiter les déformations, la conception de l’assemblage et le maintien des pièces peuvent être étudiés avant soudage. Le réglage ne compense pas une pièce mal bridée, une préparation irrégulière ou une séquence inadaptée.
Sur une fabrication destinée à rester apparente, les reprises successives peuvent également modifier la régularité visuelle. Une mise au point sur des chutes de matière de même nuance et d’épaisseur comparable aide à apprécier le comportement du bain et l’aspect obtenu, sans prétendre garantir à elle seule le résultat de la pièce finale. Cette étape permet d’ajuster la méthode de travail et de vérifier que le poste et le consommable retenus répondent aux contraintes concrètes de l’assemblage.
Anticiper l’apparence du cordon et l’évolution de la patine
Le cordon ne prend pas forcément la même teinte
Un cordon soudé et le métal de base peuvent présenter des couleurs différentes au cours de l’évolution de la surface. La composition du métal d’apport, l’état de finition et l’exposition participent à cette différence. Il serait trompeur de promettre une teinte uniforme immédiate ou une patine identique sur toute la pièce. Pour un ouvrage décoratif, cette variation doit être considérée comme un paramètre de conception, pas comme un défaut que le poste pourrait éliminer à lui seul.
Les traitements de surface et les produits destinés à accélérer ou uniformiser l’aspect doivent être évalués en fonction du matériau et de la destination de l’objet. Ils ne remplacent pas un choix approprié de nuance et de métal d’apport. Avant toute application sur une pièce complète, il est préférable de vérifier la compatibilité des produits avec la documentation disponible et de considérer leur effet sur la finition recherchée. Une décision esthétique ne doit pas masquer une question de durabilité de l’assemblage.
La finition mécanique appelle la même prudence. Meuler un cordon peut améliorer un profil ou préparer une présentation, mais cela retire de la matière et modifie localement la surface. La décision dépend du rôle du joint, de son accessibilité et de l’effet visuel souhaité. Si le cordon doit rester visible, une exécution régulière et une géométrie bien pensée sont souvent plus pertinentes qu’une reprise systématique destinée à faire disparaître toute trace de soudage.
Évaluer l’exposition et les détails de construction
La durabilité ne dépend pas du poste seul
La formation d’une patine protectrice suppose des conditions environnementales adaptées. Une exposition qui maintient régulièrement la surface humide, des dépôts persistants ou des zones confinées peuvent modifier le comportement du matériau. Pour une installation extérieure, la conception doit donc permettre autant que possible l’écoulement de l’eau et le séchage des surfaces. Un choix de procédé réussi ne rend pas une géométrie vulnérable à l’humidité durablement acceptable.
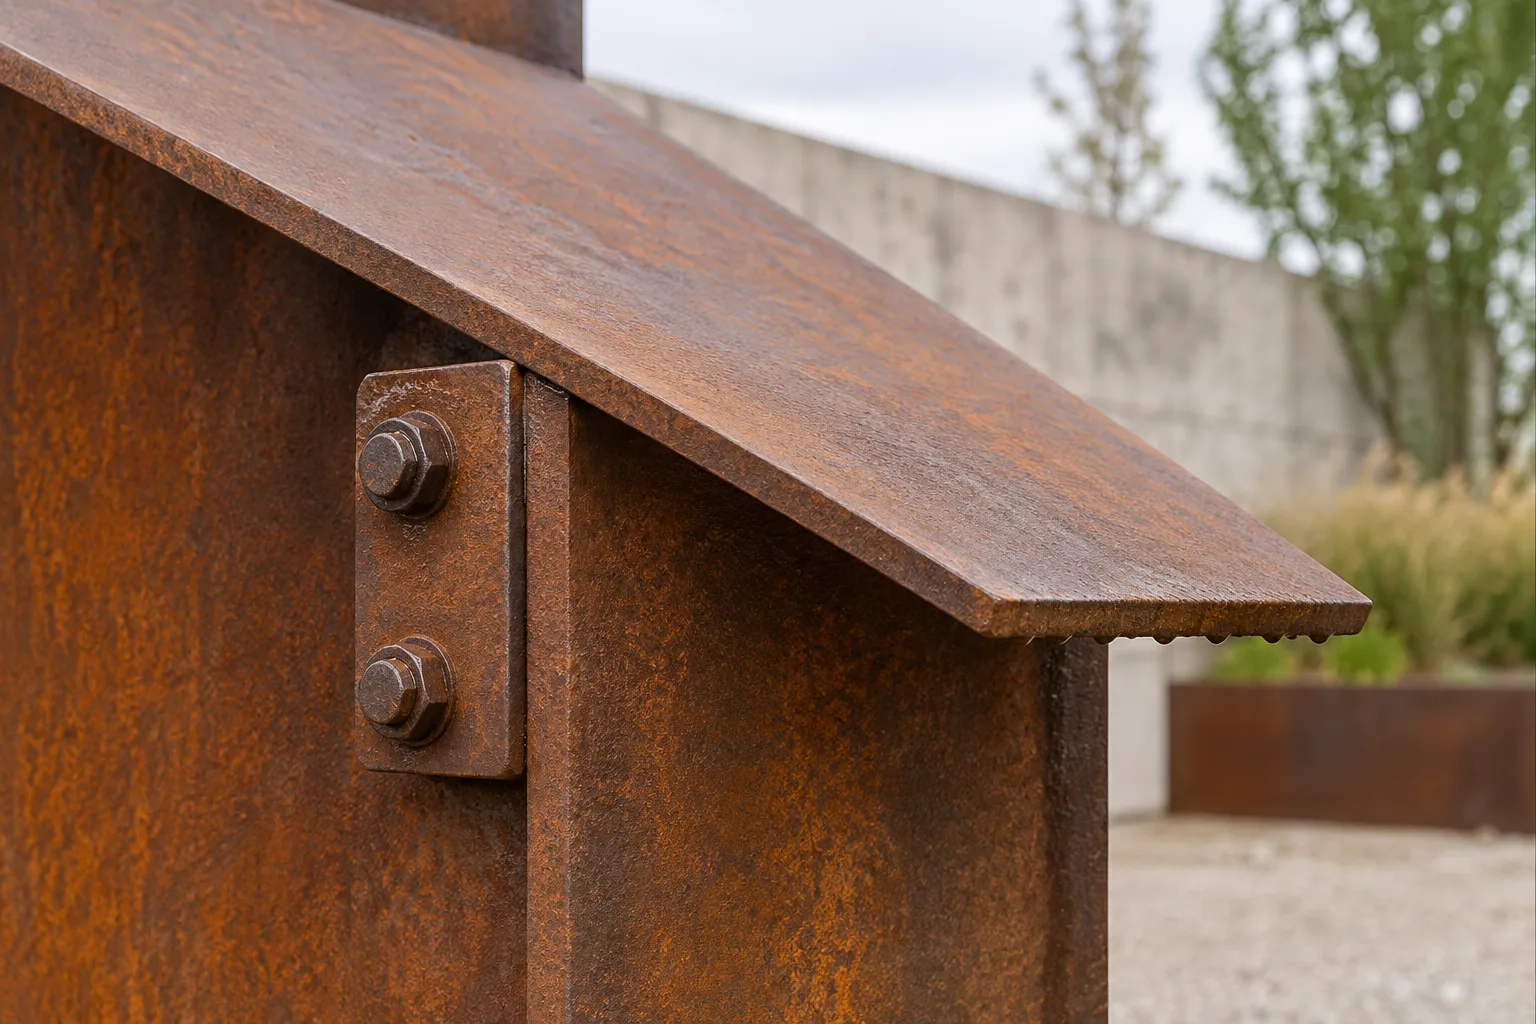
La proximité d’autres matériaux et les transferts d’eau depuis des surfaces voisines sont également à considérer dans le projet. Des coulures peuvent marquer des supports adjacents, et les détails de contact peuvent retenir des salissures ou de l’humidité. L’emplacement, les assemblages secondaires et la façon dont l’eau quitte la pièce influencent l’entretien et l’aspect à long terme. Il est utile de traiter ces questions avant la fabrication, quand les formes et les interfaces peuvent encore être adaptées.
Pour un ouvrage porteur ou exposé à des contraintes particulières, la décision ne se limite pas à une préférence esthétique. La nuance, le métal d’apport et la conception doivent correspondre aux exigences mécaniques et aux conditions de service. Si l’assemblage est critique, il faut s’appuyer sur les documents de conception et les recommandations applicables au projet plutôt que sur une règle générale. La compétence du soudeur et les capacités du poste s’inscrivent dans ce cadre, sans s’y substituer.
Repérer les causes d’un résultat décevant
Une patine irrégulière ne signifie pas automatiquement que le poste est en cause. Elle peut être liée à une exposition différente selon les zones, à la présence d’eau retenue, au métal d’apport ou à une finition localement distincte. De même, un cordon d’aspect inégal peut résulter de la préparation, de l’accès, de la régularité du geste ou de réglages inadaptés. Le diagnostic gagne à séparer l’apparence de surface de la qualité mécanique réelle du joint.
Si des défauts apparaissent pendant le soudage, examinez d’abord les éléments vérifiables : identification des matériaux, état de la zone préparée, compatibilité du consommable, stabilité de l’arc et régularité du dévidage le cas échéant. Ces pistes orientent l’analyse, mais ne constituent pas une liste exhaustive. Il faut aussi tenir compte de la position, de la géométrie du joint et des indications du fabricant. Modifier plusieurs paramètres à la fois rend plus difficile l’identification de la cause.
Pour une pièce importante, ne confondez pas un aspect acceptable à l’œil avec la conformité d’un assemblage. Les exigences de contrôle dépendent de la fonction de la pièce et du cadre de fabrication. Un défaut suspect ou une incertitude sur la nuance justifie de suspendre les corrections improvisées et de rechercher une évaluation adaptée. Le poste sert à réaliser le joint ; il ne permet pas, à lui seul, de conclure sur la tenue de l’ensemble ou sur sa conformité aux exigences du projet.
Ce qu’il reste à trancher avant de souder
Le choix d’un poste pour l’acier Corten dépend d’abord du travail réel : procédé souhaité, accès, épaisseur, géométrie et répétition des assemblages. À cette décision s’ajoutent l’identification de la nuance et la sélection du métal d’apport correspondant. Aucun appareil ne peut effacer une incompatibilité entre matériaux ou compenser une conception qui retient l’eau. Le bon raisonnement consiste à articuler matériel, consommables, méthode et destination de la pièce.
Avant de fabriquer, il reste à préciser l’exposition de l’ouvrage, l’aspect attendu du cordon et les exigences mécaniques de l’assemblage. Une pièce décorative n’impose pas forcément les mêmes arbitrages qu’un élément soumis à des contraintes importantes. Les documents du matériau et du consommable, ainsi que les exigences propres au projet, sont des références plus solides que les recettes universelles. Une mise au point sur matière représentative peut ensuite aider à valider l’approche retenue.
La question qui demeure n’est donc pas seulement « quel poste choisir ? », mais « quel assemblage veut-on obtenir, dans quel environnement et avec quelles exigences ? ». Tant que ces éléments ne sont pas définis, le choix du procédé et des consommables reste incomplet. Une fois le cadre établi, le poste devient un outil sélectionné pour une tâche précise, tandis que la durabilité et l’apparence se construisent par une conception cohérente et des décisions documentées.