Affûter une électrode tungstène TIG : forme et méthode
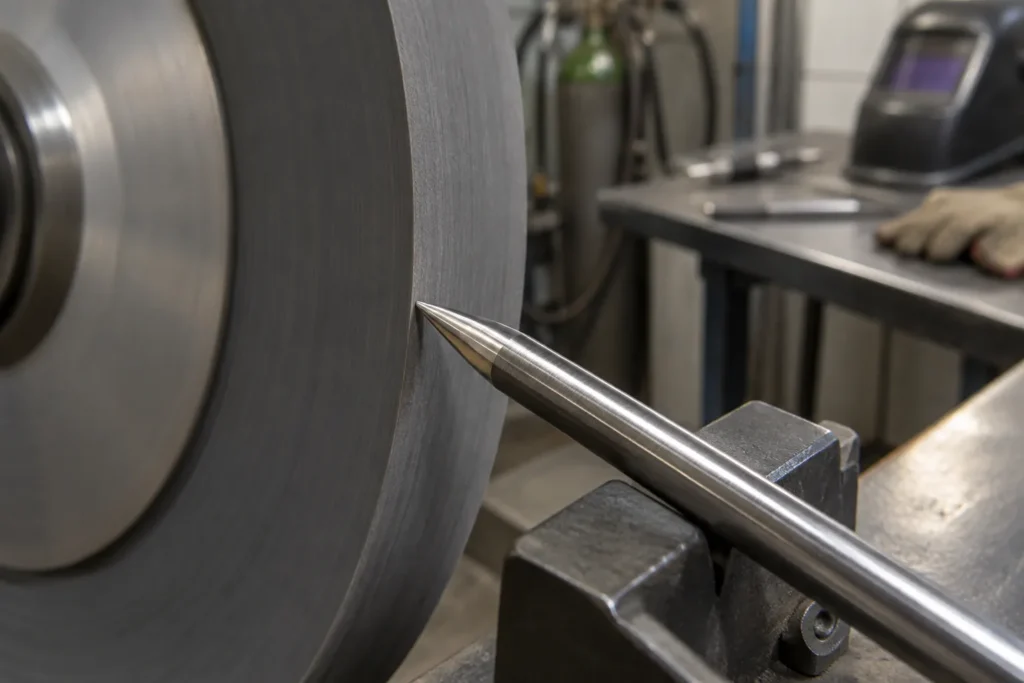
En TIG, l’électrode tungstène ne fond pas pour constituer le cordon, mais sa préparation conditionne l’amorçage et la stabilité de l’arc. Une pointe mal adaptée peut rendre la trajectoire difficile à contrôler ou favoriser une fusion irrégulière. L’affûtage n’est donc pas un simple geste d’entretien : il se choisit selon le courant, le métal et les recommandations associées à l’électrode. Comprendre ces repères aide à obtenir un arc plus prévisible.
Choisir la forme selon le courant et le métal
En courant continu, notamment pour souder l’acier ou l’inox, on prépare généralement une pointe conique. Un angle plus aigu concentre davantage l’arc, tandis qu’une pointe moins effilée tend à le répartir plus largement. Le choix dépend aussi du diamètre de l’électrode et de l’intensité utilisée : une géométrie trop fine peut s’user plus vite. Il faut donc rechercher une forme adaptée au travail, plutôt qu’un angle supposé universel.
En courant alternatif, souvent utilisé pour l’aluminium, la géométrie dépend davantage du type de tungstène et des réglages de la source. Certains électrodes conservent une pointe préparée, tandis que d’autres peuvent prendre une forme arrondie en service. Il ne faut pas chercher systématiquement à former une boule : une géométrie inadaptée peut élargir ou rendre l’arc moins stable. Les indications du fabricant de l’électrode et du poste restent les meilleurs repères.
Réaliser un affûtage régulier
Pour affûter une électrode tungstène, utilisez une meule propre réservée à cet usage afin d’éviter de déposer des particules d’autres métaux sur la pointe. Présentez l’électrode dans le sens de sa longueur et faites-la tourner progressivement pendant le travail. Les stries doivent suivre l’axe de la tige, et non former des anneaux autour de celle-ci. Cette orientation favorise un arc plus régulier et limite les départs latéraux.
La pointe doit rester centrée et présenter une transition régulière depuis le corps de l’électrode. Évitez de prolonger l’affûtage au point de créer une extrémité fragile, surtout si le réglage de courant sollicite fortement le tungstène. La forme obtenue se vérifie visuellement, puis se corrige par petites passes si nécessaire. Une préparation constante d’une électrode à l’autre facilite aussi la comparaison des réglages et des résultats sur une même pièce.
Repérer une pointe à reprendre
Une pointe émoussée, asymétrique ou marquée peut se traduire par un amorçage moins net et un arc qui dévie. Si l’électrode touche le bain ou le métal d’apport, du matériau peut adhérer à son extrémité et perturber le soudage. Dans ce cas, ne cherchez pas à masquer le défaut en modifiant immédiatement tous les réglages du poste. Examinez d’abord l’état du tungstène, puis reprenez sa forme avant de poursuivre.
Lorsqu’une contamination est visible, retirez la partie affectée avant de reformer la pointe : un simple passage léger sur la meule peut laisser des résidus. Contrôlez ensuite que l’électrode n’est ni fissurée ni trop courte pour être correctement maintenue dans la pince. Pour préparer une électrode TIG de manière cohérente, gardez la même méthode et adaptez seulement la géométrie aux conditions de soudage. Les changements deviennent alors plus faciles à interpréter.
Un bon affûtage repose sur une pointe propre, centrée et cohérente avec le courant employé, pas sur une forme unique valable pour toutes les situations. Le sens des stries, la régularité de la préparation et l’absence de contamination comptent autant que le profil choisi. En cas de doute, les consignes du fabricant de l’électrode priment sur les habitudes générales. Une préparation maîtrisée donne ainsi une base fiable pour régler le poste et conduire l’arc.
Le matériel évoqué dans cet article
Quelques références pour vous repérer. Vérifiez toujours la compatibilité avec votre poste : procédé, diamètre de fil, connectique de torche.
- Électrodes tungstène TIG : le type et le diamètre se choisissent selon le métal et l’intensité. Voir la sélection sur Amazon
- Postes à souder TIG : pour les cordons fins et les métaux exigeants ; l’AC/DC est nécessaire pour l’aluminium. Voir la sélection sur Amazon
- Gants de soudeur TIG : plus fins, pour garder la sensibilité sur la baguette d’apport. Voir la sélection sur Amazon
- Masques de soudure automatiques : la teinte s’assombrit à l’amorçage ; vérifiez la plage de teintes selon le procédé. Voir la sélection sur Amazon
En tant que Partenaire Amazon, poste-a-souder.fr réalise un bénéfice sur les achats remplissant les conditions requises. Prix et disponibilité sur Amazon.