Poste multi-procédés : passer d’un procédé à l’autre sans confusion
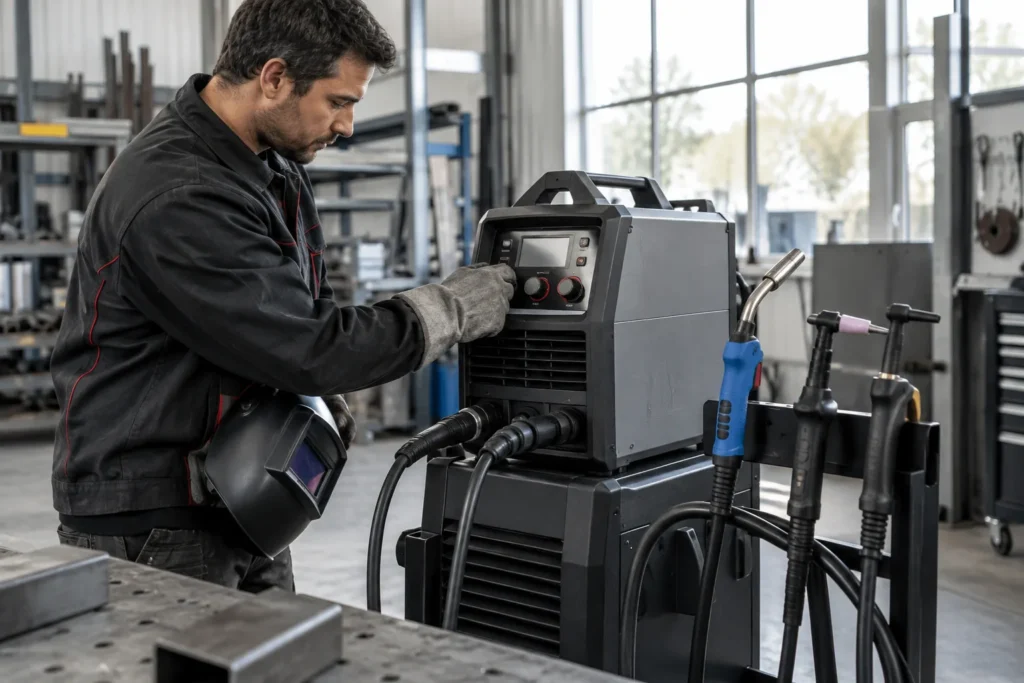
Un poste multi-procédés peut enchaîner des travaux très différents, mais chaque changement de procédé modifie les conditions de formation de l’arc et du bain. Reprendre les paramètres de la tâche précédente par habitude expose à des réglages incohérents, même si l’afficheur semble familier. La bonne méthode consiste à repartir de la pièce, du métal et de l’assemblage, puis à vérifier la configuration complète de la machine. Cette discipline rend le passage d’un mode à l’autre plus lisible et reproductible.
Repartir de l’assemblage, pas du dernier réglage
Avant de toucher au panneau, identifiez le matériau, son épaisseur, la forme du joint et la position de soudage. Ces éléments orientent le choix du procédé et les paramètres à reprendre. Une même pièce peut appeler des approches différentes selon qu’il faut limiter l’apport thermique, accéder à une zone étroite ou réaliser un assemblage sur une longueur importante. Le réglage d’un poste multi-procédés commence donc par l’analyse du travail, pas par la mémorisation d’une valeur précédente.
Consultez ensuite les indications du fabricant pour le procédé sélectionné et le consommable prévu. Les plages proposées servent de point de départ, à ajuster selon l’assemblage et le comportement observé sur une chute de matière comparable. Ne transposez pas directement une intensité, une vitesse de fil ou une tension d’un mode à l’autre : ces paramètres ne décrivent pas la même chose. Notez plutôt les réglages pertinents pour chaque configuration afin de pouvoir les retrouver sans les confondre.
Vérifier la configuration avant d’amorcer
Le changement de procédé implique souvent davantage que la sélection d’un pictogramme. Vérifiez que la polarité, le dévidage, le gaz de protection éventuel et les accessoires correspondent au mode utilisé. Selon l’équipement, cela peut aussi concerner la torche, le porte-électrode ou les raccordements. Un poste peut conserver à l’écran des valeurs issues du mode précédent ; prenez le temps de confirmer chaque information affichée plutôt que de supposer que la machine a tout réinitialisé.
Le consommable et les éléments de guidage doivent également être cohérents avec le travail. En semi-automatique, le diamètre du fil et les galets doivent correspondre au fil installé ; en TIG, l’électrode et la torche doivent convenir à la configuration retenue. Pour le MMA, contrôlez les indications de l’électrode et le branchement requis. Cette vérification évite d’attribuer au procédé un défaut qui vient en réalité d’un équipement mal adapté ou d’un raccordement oublié.
Valider le comportement et garder une trace utile
Avant la pièce finale, réalisez un essai sur une chute représentative, préparée de façon comparable. Observez l’amorçage, la stabilité de l’arc, la forme du bain et l’aspect du cordon, puis ne modifiez qu’un paramètre à la fois. Cette progression aide à comprendre l’effet de chaque correction et évite de dérégler plusieurs variables simultanément. Si le résultat reste irrégulier, examinez aussi la préparation du joint et la régularité du geste, pas seulement les commandes du poste.
Une fiche de réglage concise peut consigner le procédé, le matériau, le consommable, la configuration des accessoires et les paramètres retenus. Elle ne remplace pas une nouvelle vérification, car l’état de la pièce, sa géométrie ou les conditions de travail peuvent changer. En revanche, elle fournit une base de comparaison et facilite la reprise d’un travail similaire. Séparez clairement les configurations, surtout lorsque plusieurs procédés utilisent des éléments différents sur le même poste.
Passer d’un procédé à l’autre sur une même machine devient plus simple quand chaque changement suit le même raisonnement : analyser l’assemblage, configurer le poste, puis valider le résultat sur une chute. Cette routine limite les erreurs de transposition et aide à identifier l’origine d’un cordon insatisfaisant. Un poste à souder multi-procédés offre de la polyvalence, mais ne dispense pas d’adapter les consommables, les accessoires et les paramètres à chaque tâche. La qualité vient de cette cohérence d’ensemble.