Brasage MIG : assembler l’acier sans le fondre
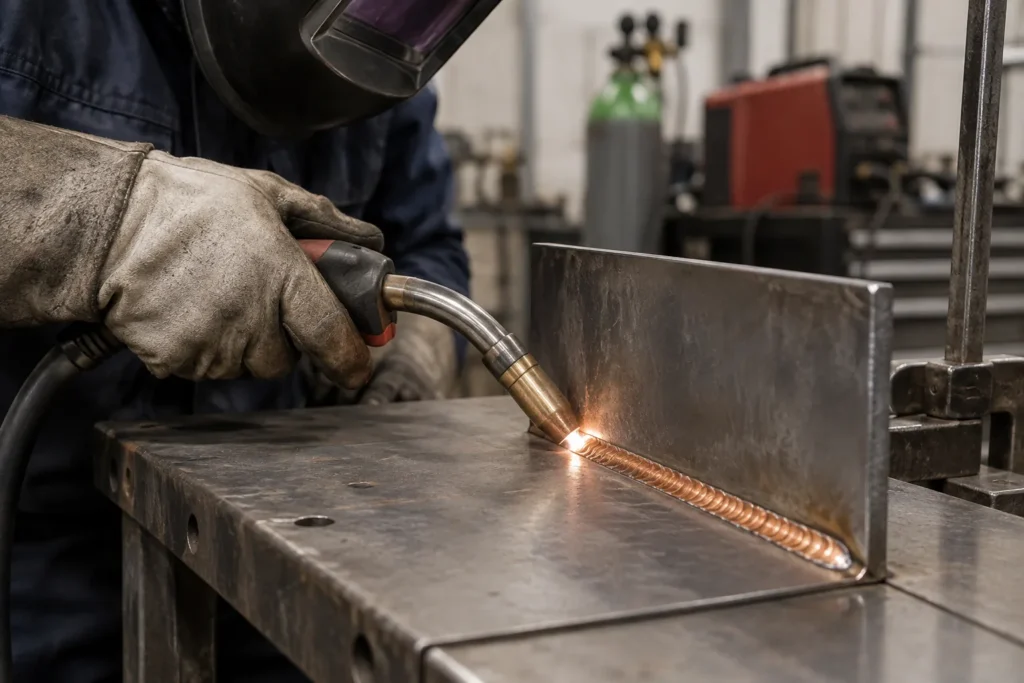
Le brasage MIG permet d’assembler des pièces d’acier en faisant fondre le métal d’apport, mais pas le métal de base. Cette différence le distingue du soudage par fusion et modifie la manière de préparer le joint comme de régler le poste. La méthode peut notamment être envisagée pour des tôles minces ou des aciers revêtus, sous réserve de choisir des consommables compatibles. Pour l’utiliser avec discernement, il faut d’abord comprendre ce qui se passe dans la zone de liaison.
Un assemblage à l’arc sans fusion de l’acier
En brasage MIG, l’arc électrique fond un fil d’apport, souvent à base de cuivre et de silicium, tandis que les bords des pièces restent en principe solides. Le métal déposé mouille les surfaces préparées et forme la liaison en se solidifiant. La température de fusion de l’apport étant inférieure à celle de l’acier, l’opération se distingue du soudage où les bords du métal de base participent au bain. Une maîtrise insuffisante peut toutefois provoquer une fusion locale indésirable.
Cette distinction a des conséquences sur la géométrie du joint et sur les propriétés attendues. Le brasage MIG ne remplace pas automatiquement une soudure par fusion : la résistance dépend notamment de la conception de l’assemblage, de la qualité du mouillage et de la continuité du dépôt. Il est donc important de vérifier que le procédé répond à la fonction de la pièce. Pour une application avec exigences particulières, les consignes de conception et de qualification du fabricant ou du bureau d’études priment.
Choisir un poste et des consommables compatibles
Le procédé demande une source MIG/MAG capable de délivrer un arc stable dans la plage de réglage adaptée au fil utilisé. Un programme synergique dédié peut faciliter le paramétrage, mais sa présence ne dispense pas de vérifier les recommandations associées au métal d’apport. Le dévidage doit aussi convenir au fil, dont les caractéristiques diffèrent de celles d’un fil d’acier courant. Galets, gaine et tube-contact doivent être compatibles avec la configuration retenue.
Le fil de brasage, le gaz de protection et la polarité se choisissent comme un ensemble, en suivant les indications du fabricant du consommable. Les fils cuivre-silicium sont courants pour le brasage d’aciers, mais ils ne conviennent pas à toutes les situations ni à tous les matériaux. Un gaz à base d’argon est fréquemment employé, avec une composition à confirmer selon le fil et le procédé. Le bon choix vise un arc régulier et un dépôt qui s’étale correctement sur les bords.
Préparer le joint et régler l’arc avec méthode
Avant de régler le poste, examinez l’ajustement des pièces et la propreté de la zone à assembler. Les contaminants et les résidus peuvent nuire au mouillage, tandis qu’un jeu excessif complique le contrôle du dépôt. Sur une pièce revêtue, la préparation doit tenir compte de la nature du revêtement et des exigences de finition après assemblage. Une préparation cohérente facilite l’observation du bain et évite de compenser un défaut de joint par des réglages inadaptés.
Commencez par les paramètres recommandés pour le fil et le poste, puis vérifiez leur comportement sur une chute de matière représentative. La tension, la vitesse de fil, la vitesse d’avance et l’orientation de la torche influencent ensemble la forme du cordon et le mouillage. Cherchez un dépôt régulier, sans accumulation excessive ni signes de fusion des bords. Si l’arc devient instable ou si le métal d’apport perle au lieu de s’étaler, réévaluez d’abord la préparation et la compatibilité des consommables.
Le brasage MIG est une option distincte du soudage par fusion, et non un simple réglage différent d’un poste conventionnel. Son intérêt dépend du métal, de la géométrie du joint et des propriétés attendues de l’assemblage. Une source compatible, un dévidage adapté et des consommables cohérents constituent le point de départ, tandis que des essais sur matière représentative permettent de valider la mise au point. En cas d’exigences fonctionnelles élevées, la méthode doit être définie selon les prescriptions applicables au projet.