Soudage de goujons : comprendre le procédé et choisir sa source
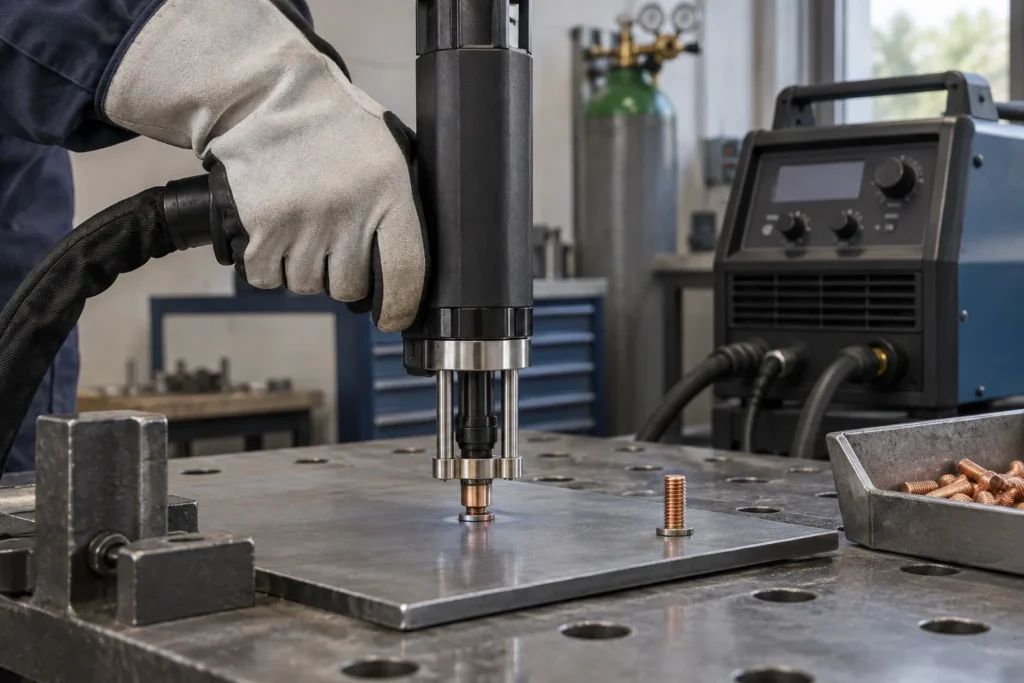
Le soudage de goujons permet de fixer un élément métallique sur une pièce, généralement sans percer celle-ci ni accéder à sa face opposée. Il répond à des besoins différents de ceux du soudage à l’arc manuel ou du MIG/MAG, même si ces procédés peuvent coexister dans un atelier. Avant de choisir un équipement, il faut comprendre comment se forme l’assemblage et distinguer les principales méthodes. Le type de pièce et le rythme de travail orientent ensuite la décision.
Le principe du soudage de goujons
Dans ce procédé, un goujon est maintenu par un pistolet spécialisé, puis son extrémité est assemblée à la surface de la pièce par fusion locale. La source fournit l’énergie nécessaire et le pistolet accompagne le mouvement de mise en contact. L’objectif est d’obtenir une liaison sur une zone limitée, sans cordon visible autour de toute la fixation. La préparation et le positionnement comptent donc autant que le choix du générateur.
Deux familles sont couramment distinguées : le soudage par décharge de condensateurs et le soudage à l’arc avec déplacement du goujon. La première repose sur une impulsion très brève, tandis que la seconde établit un arc avant l’assemblage des surfaces fondues. Leurs domaines d’emploi ne sont pas interchangeables dans tous les cas. Le matériau, la géométrie du goujon et l’épaisseur de la pièce doivent être compatibles avec le procédé et l’équipement retenus.
Choisir une source adaptée au travail prévu
Un poste classique MMA, MIG/MAG ou TIG ne remplace pas automatiquement une source de soudage de goujons. L’installation comprend généralement un générateur conçu pour ce procédé et un pistolet correspondant, avec des réglages adaptés à la fixation utilisée. Il faut vérifier la compatibilité entre la source, le pistolet et les consommables, plutôt que de se fier à une puissance affichée isolément. La plage de goujons prise en charge et les matériaux compatibles sont des critères déterminants.
Le choix dépend aussi de la cadence et de la répétabilité recherchées. Pour des assemblages ponctuels, la simplicité de mise en place peut primer ; pour une série, la régularité de positionnement et la facilité de réglage prennent davantage d’importance. L’accès à la zone, la forme de la pièce et la possibilité de maintenir le pistolet dans l’axe influencent également le résultat. Une source performante ne compense pas un assemblage mal adapté au procédé.
Préparer l’assemblage et valider le réglage
La surface de contact doit être propre et suffisamment régulière pour permettre une fusion cohérente. Les revêtements, salissures ou irrégularités peuvent perturber le contact et rendre le résultat moins prévisible. Il convient aussi de repérer précisément l’emplacement des fixations et de maintenir le goujon perpendiculaire à la pièce lorsque la conception le demande. Ces vérifications simples évitent de confondre un défaut de préparation avec un problème de réglage du poste.
Avant de produire les pièces définitives, des essais sur des éléments représentatifs permettent d’ajuster les paramètres et de vérifier la tenue de l’assemblage selon les exigences du projet. Il faut observer la régularité des points, la déformation éventuelle de la tôle et la qualité de la liaison, puis modifier un réglage à la fois. Les consignes du fabricant de la source et du goujon restent la référence pour les plages d’emploi. Une validation adaptée à l’application est préférable à un réglage repris sans vérification.
Le soudage de goujons est une solution dédiée, à envisager lorsque l’on souhaite ajouter une fixation sans traverser la pièce. Le bon choix repose sur l’accord entre le procédé, la source, le pistolet, le goujon et le matériau assemblé. En atelier, la préparation de surface et des essais représentatifs aident à obtenir des résultats réguliers. Comparer ces éléments au besoin réel permet de déterminer si cet équipement complète utilement un parc de postes conventionnels.