Assembler des tôles fines sans les percer : méthode au MIG
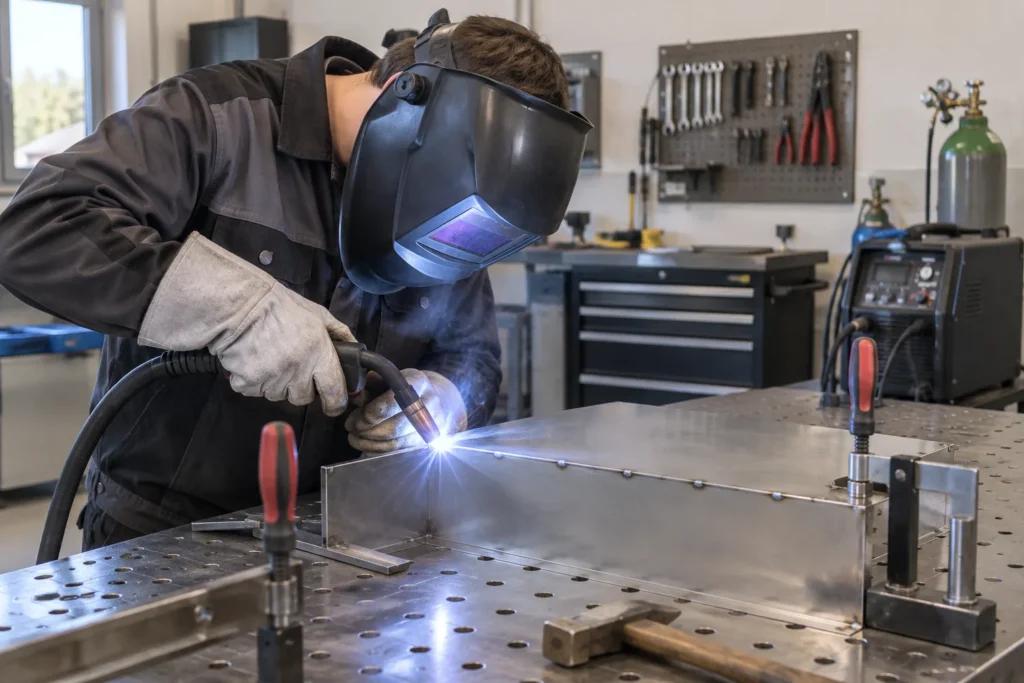
Assembler une tôle fine au MIG demande surtout de maîtriser la chaleur transmise à la pièce. Un bain trop large ou un arc maintenu au même endroit peut percer le métal avant même que le joint soit formé. La solution ne consiste pas à chercher un réglage universel, mais à adapter le poste, la préparation et le geste à l’épaisseur et à la géométrie de l’assemblage. Quelques essais sur une chute comparable aident à trouver un équilibre avant de travailler sur la pièce finale.
Préparer les tôles et le poste
Commencez par identifier le métal et vérifier son épaisseur, car ces éléments orientent le choix du fil, du gaz et de la plage de réglage. Pour de l’acier doux, utilisez un fil compatible avec le matériau et le poste, puis consultez les indications du fabricant pour établir un point de départ. En mode synergique, choisissez le programme correspondant au fil et au gaz utilisés. En réglage manuel, faites évoluer les paramètres progressivement plutôt que de modifier plusieurs commandes à la fois.
La préparation des bords compte autant que le réglage. Retirez peinture, rouille, graisse et revêtements dans la zone à assembler, puis ajustez les pièces pour limiter l’écart entre elles. Un jeu important laisse davantage de place au bain pour traverser la tôle. Maintenez les éléments sans les contraindre excessivement et vérifiez leur alignement avant de pointer. Un bon ajustement facilite une fusion régulière et réduit le besoin de rester longtemps sur une zone pour combler un espace.
Régler l’arc et limiter l’apport de chaleur
Faites vos premiers essais sur une chute de métal de même nature et d’épaisseur proche. Observez si le fil fond correctement, si l’arc reste stable et si le bain accroche les deux bords sans s’effondrer. Si le poste le permet, un fil de plus petit diamètre peut faciliter le travail sur une tôle mince, à condition qu’il soit compatible avec le dévidage et les consommables. N’appliquez pas un réglage trouvé pour une autre configuration sans le vérifier sur votre assemblage.
Un arc court et un déplacement régulier aident à éviter une accumulation excessive de chaleur. Gardez la torche à une distance constante et avancez sans marquer de pause prolongée. Sur une tôle fine, un cordon continu n’est pas toujours la meilleure approche : des points rapprochés ou de courts segments peuvent mieux répartir l’échauffement. La cadence dépend toutefois de la forme du joint et de la fusion obtenue. Il faut donc observer le bain et ajuster la progression, plutôt que suivre une vitesse arbitraire.
Assembler par étapes et contrôler le résultat
Commencez par placer des points de maintien répartis le long du joint, en alternant les zones si la pièce est susceptible de se déformer. Ces points stabilisent l’assemblage et réduisent le risque que les bords s’écartent pendant le travail. Réalisez ensuite de courtes portions, en laissant à la pièce le temps de perdre une partie de sa chaleur entre les passages. Évitez de souder successivement toute la longueur dans un seul mouvement si cela concentre trop l’échauffement.
Après chaque portion, examinez les deux faces lorsque l’accès le permet. Une fusion insuffisante se traduit par un joint qui ne lie pas correctement les bords, tandis qu’une perforation indique que la chaleur ou le temps passé sur la zone est trop important pour cette configuration. Corrigez un seul paramètre à la fois sur une chute, puis observez l’effet obtenu. Si la tôle se déforme, revoyez aussi l’ajustement, le maintien et l’ordre des points, pas uniquement les réglages électriques.
Réussir un assemblage de tôle fine au MIG repose sur la cohérence entre préparation, réglages et progression. Un ajustement précis limite les écarts, les essais sur chute permettent de valider le comportement de l’arc et les passages courts aident à mieux répartir la chaleur. Il n’existe pas de recette identique pour toutes les pièces : matériau, épaisseur, position et poste influencent le résultat. Prenez le temps de vérifier chaque étape, et travaillez dans un environnement adapté avec les protections prévues pour le soudage.