Limiter les déformations au soudage : anticiper les retraits
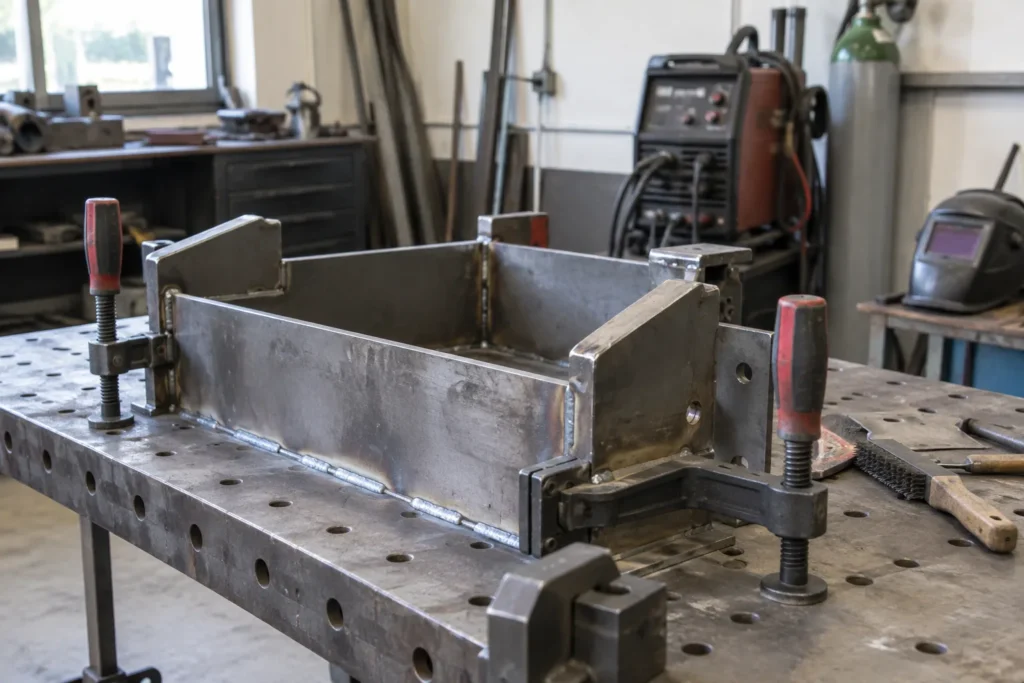
Une pièce qui se cintre, se creuse ou se met en biais après soudage n’est pas forcément le signe d’un mauvais réglage du poste. La chaleur dilate localement le métal, puis le refroidissement provoque son retrait, qui peut entraîner les zones voisines. Pour limiter ces déformations, il faut donc penser autant à la préparation et à l’ordre des cordons qu’au procédé choisi. Cette démarche s’apprend en observant comment la pièce réagit à chaque étape.
Comprendre d’où viennent les déformations
Le retrait n’agit pas de la même façon selon la géométrie de l’assemblage. Un cordon déposé d’un seul côté peut faire basculer une tôle, tandis qu’une soudure longue peut courber une pièce dans son axe. Sur un assemblage d’angle, la contraction peut aussi refermer ou ouvrir l’angle. Ces mouvements dépendent notamment de l’épaisseur, de la forme de la pièce, de la quantité de métal déposée et de la répartition de la chaleur.
Il est utile de distinguer la déformation visible pendant le soudage de celle qui apparaît au refroidissement. Une pièce bridée peut sembler rester en place, alors que des contraintes s’accumulent dans l’assemblage. À l’inverse, un maintien trop souple peut laisser la géométrie bouger avant la fin du travail. Le but n’est donc pas de bloquer systématiquement chaque mouvement, mais de prévoir où le retrait risque de s’exercer et d’adapter la méthode à la pièce.
Préparer la pièce et organiser les cordons
Une préparation régulière facilite le contrôle de la géométrie. Vérifiez l’ajustement des bords, la position des éléments et leur alignement avant de commencer à souder. Des jeux irréguliers ou des pièces mal positionnées peuvent conduire à déposer davantage de métal à certains endroits, ce qui crée des retraits inégaux. Des points de maintien répartis de façon cohérente limitent les déplacements, à condition de contrôler leur effet et de ne pas compter sur eux pour corriger un mauvais ajustement.
L’ordre de soudage mérite lui aussi d’être réfléchi. Plutôt que de parcourir toute une grande pièce dans une seule direction, on peut répartir les cordons ou travailler par zones, lorsque la conception le permet. Une progression alternée aide à éviter de concentrer toute la chaleur au même endroit. Sur des assemblages symétriques, souder de part et d’autre peut parfois équilibrer les retraits. Ce ne sont pas des recettes universelles : la séquence doit rester compatible avec l’accès et la géométrie.
Choisir le maintien et corriger avec méthode
Les serre-joints, brides et montages de maintien servent à conserver la position prévue, mais leur efficacité dépend de leur emplacement. Un maintien placé trop loin de la zone soudée peut laisser la pièce se déplacer ; placé au mauvais endroit, il peut compliquer l’accès ou concentrer les contraintes. Avant de lancer les cordons, vérifiez que la pièce reste accessible et que le montage permet de suivre l’assemblage. Un montage simple, bien pensé, est souvent plus utile qu’un bridage excessif.
Quand une déformation apparaît, évitez de la corriger immédiatement sans en comprendre la cause. Repérez son sens, le moment où elle se manifeste et les cordons déposés juste avant. Vous pourrez alors ajuster la séquence, le maintien ou la préparation lors de l’assemblage suivant. Pour certaines pièces, une légère anticipation de la géométrie peut être pertinente, mais elle demande de connaître le comportement de l’ensemble. Procédez progressivement et contrôlez la forme entre les étapes, plutôt que d’attendre la fin.
La maîtrise des déformations repose sur l’observation et l’anticipation, pas sur une valeur de réglage isolée. En préparant les assemblages avec soin, en répartissant les cordons et en choisissant un maintien adapté, on réduit les mouvements indésirables sans prétendre les supprimer dans tous les cas. Prenez l’habitude de comparer la géométrie avant, pendant et après le soudage. Ces repères rendent les corrections plus précises et permettent de mieux adapter la méthode au poste, au matériau et à la forme de chaque pièce.