Groupe électrogène pour poste à souder : vérifier la compatibilité
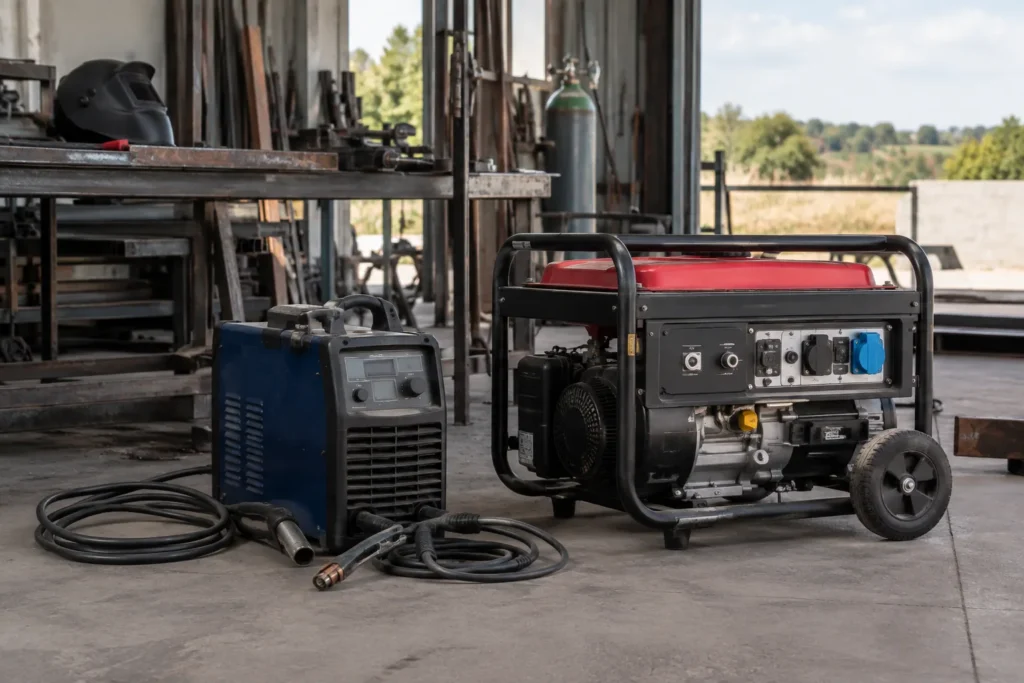
Un groupe électrogène peut rendre un poste à souder utilisable loin d’une alimentation fixe, mais les deux appareils ne sont pas automatiquement compatibles. Une puissance annoncée comme suffisante ne garantit ni un amorçage régulier ni un fonctionnement conforme aux indications du fabricant.
Pour choisir un ensemble cohérent, il faut rapprocher les caractéristiques d’entrée du poste, la capacité réelle du générateur et les conditions de travail prévues. Cette démarche concerne autant l’achat d’un groupe que l’évaluation d’un matériel déjà disponible.
Définir les travaux avant de comparer les appareils
Le premier critère est l’usage envisagé. Un poste destiné à des interventions occasionnelles sur des pièces fines ne sollicite pas son alimentation comme un appareil utilisé pour des cordons prolongés ou des assemblages plus exigeants. La nature du procédé compte aussi : les besoins électriques et les comportements à l’amorçage ne sont pas identiques d’un poste MMA à un équipement MIG/MAG ou TIG.
Il faut ensuite préciser où et comment le poste sera utilisé. Un travail mobile avec des déplacements fréquents ne pose pas les mêmes contraintes qu’un chantier où le groupe reste à proximité de la zone de soudage. La durée des séquences, les pauses entre cordons et la possibilité de réduire l’intensité influencent également la charge que le générateur devra fournir.
Enfin, distinguez le besoin ponctuel du besoin régulier. Pour quelques opérations espacées, une solution peut convenir même si elle ne permet pas d’exploiter toutes les capacités du poste. Pour un usage fréquent, cette limitation risque de devenir gênante. Il est donc préférable de définir l’intensité et le procédé réellement nécessaires, plutôt que de dimensionner le groupe en fonction de la valeur maximale inscrite sur le poste.
Lire les caractéristiques électriques du poste
Se concentrer sur l’alimentation, pas sur le courant de soudage
Les ampères de soudage correspondent au courant disponible à la sortie du poste. Ils ne décrivent pas directement la puissance que le groupe doit fournir à son entrée. Pour évaluer la compatibilité, recherchez les indications concernant l’alimentation électrique : tension requise, fréquence, courant d’entrée ou puissance absorbée, selon les données indiquées par le fabricant.
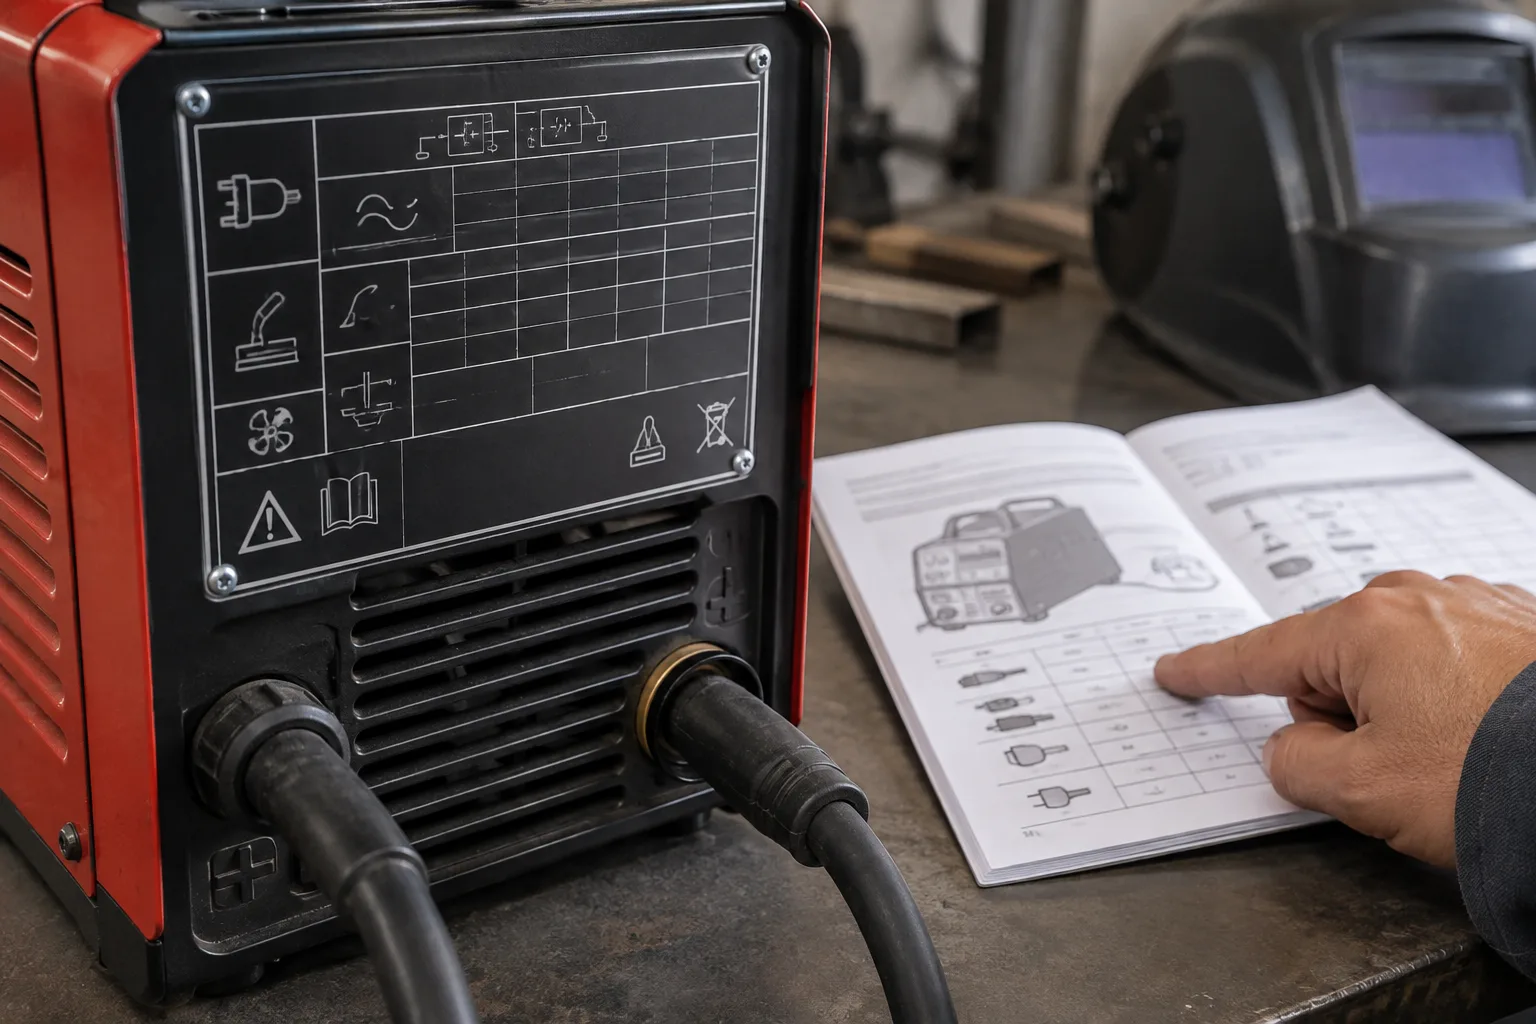
La plaque signalétique, la notice et les documents techniques du poste sont les références à consulter. Les informations utiles peuvent varier selon le modèle et le procédé. Un poste multiprocédé peut, par exemple, ne pas solliciter son alimentation de la même façon dans toutes ses configurations. Il faut donc prendre en compte le mode de soudage envisagé, et non seulement le nom commercial de l’appareil.
Si les données semblent contradictoires ou incomplètes, ne déduisez pas une puissance d’entrée à partir du seul courant de soudage. Une telle estimation pourrait ignorer le rendement, le facteur de puissance ou les conditions de fonctionnement prévues. Recherchez plutôt une valeur d’entrée explicitement fournie, ou demandez une clarification au fabricant. Une donnée confirmée est plus utile qu’un calcul fondé sur des hypothèses.
Interpréter la puissance annoncée par le groupe
Les groupes électrogènes peuvent présenter plusieurs valeurs de puissance, par exemple une puissance continue et une puissance maximale. Ces indications ne décrivent pas le même niveau de fonctionnement : une valeur de pointe n’est pas nécessairement disponible de façon durable. Pour un poste à souder, la capacité soutenue est donc particulièrement importante si les cordons s’enchaînent ou si le travail mobilise une part importante de la plage de réglage.
Il faut également distinguer puissance active et puissance apparente, parfois exprimées dans des unités différentes. Le poste et le groupe doivent être comparés sur des bases compatibles, en tenant compte du facteur de puissance lorsque le fabricant le précise. Une comparaison rapide de deux chiffres qui portent des unités différentes peut donner une impression erronée de marge suffisante.
La marge ne se choisit pas au hasard. Elle dépend des données du poste, du type de charge et des recommandations des fabricants. Un groupe dont la capacité correspond tout juste à une valeur théorique peut manquer de réserve dans les conditions réelles d’utilisation. À l’inverse, surdimensionner systématiquement l’ensemble peut rendre le matériel plus encombrant sans répondre à un besoin concret. La documentation technique doit guider l’équilibre entre capacité et usage.
Comprendre la qualité de l’alimentation électrique
Une tension stable favorise un fonctionnement prévisible
Un poste à souder électronique peut être sensible aux variations de tension et de fréquence de son alimentation. Si la tension chute lorsque la charge augmente, l’appareil peut limiter sa sortie, signaler un défaut ou fonctionner de manière irrégulière, selon sa conception. Cela ne signifie pas que tous les postes réagissent de la même manière : les tolérances et les dispositifs de protection doivent être vérifiés dans la notice.
Le type de régulation du groupe mérite donc attention. Certains modèles stabilisent leur sortie différemment, et la seule mention d’une puissance élevée ne renseigne pas sur la qualité de l’alimentation délivrée. Vérifiez les caractéristiques électriques déclarées, la plage admise par le poste et les éventuelles consignes concernant l’emploi avec un générateur. En cas de doute, une validation par le fabricant évite de supposer une compatibilité.
La charge appliquée au groupe peut aussi faire varier la qualité de sa sortie. Un appareil qui alimente simultanément le poste et d’autres équipements ne travaille pas dans les mêmes conditions qu’un groupe réservé au soudage. La compatibilité se juge donc sur la configuration complète, pas uniquement sur deux fiches techniques prises séparément. Les appareils auxiliaires, même s’ils semblent secondaires, peuvent réduire la réserve disponible ou perturber la stabilité.
Prendre en compte les appels de courant et le facteur de marche
Lorsqu’un poste démarre ou modifie rapidement sa demande, l’alimentation peut devoir répondre à une variation de charge. Le comportement dépend de l’électronique du poste, de son réglage et de la conception du groupe. Une capacité suffisante en régime établi ne garantit pas à elle seule que l’ensemble répondra correctement à toutes les sollicitations transitoires.
Le facteur de marche décrit la possibilité de souder pendant une durée donnée à une intensité donnée, avant qu’une période de repos ne soit nécessaire. Cette caractéristique du poste aide à comprendre le rythme réel de travail, mais elle ne remplace pas les spécifications électriques d’entrée. Si les séquences sont longues ou répétées, le groupe doit pouvoir accompagner la demande sur la durée, sans se fonder uniquement sur une pointe brève.
Le réglage choisi a lui aussi une incidence : une utilisation à intensité réduite peut être moins exigeante qu’une exploitation proche des capacités du poste. Toutefois, il ne faut pas considérer qu’un réglage bas rend compatible n’importe quel groupe. Le poste peut continuer à présenter des contraintes propres au démarrage ou à sa régulation. La notice du générateur et celle du poste restent nécessaires pour établir les limites acceptables.
Examiner les raccordements et la configuration complète
Vérifier la tension, la fréquence et le type de sortie
Avant de raccorder les appareils, comparez les caractéristiques de sortie du groupe avec celles requises par le poste. La tension et la fréquence doivent correspondre aux indications du fabricant, tout comme le type de prise et le circuit disponible. La présence d’un connecteur physiquement compatible ne prouve pas que les paramètres électriques conviennent, pas plus qu’un adaptateur ne transforme une sortie inadaptée en alimentation appropriée.
La longueur et la section des câbles, les rallonges et les connexions font partie du système d’alimentation. Une liaison mal adaptée peut contribuer à une chute de tension ou au mauvais fonctionnement de l’ensemble. Il faut suivre les indications propres aux appareils et aux accessoires employés, sans improviser un branchement sur la seule base de la puissance annoncée. Les consignes du fabricant du groupe comme celles du poste sont à considérer ensemble.
La configuration peut inclure d’autres appareils branchés au générateur : éclairage, outils ou équipement auxiliaire. Leur consommation s’ajoute à celle du poste et peut réduire la capacité qui lui reste. Pour évaluer le besoin, il faut donc inventorier les charges susceptibles de fonctionner en même temps. Un groupe adapté au soudage seul ne l’est pas nécessairement à une installation complète utilisée simultanément.
Adapter le choix au contexte de travail
Pour un poste MMA compact utilisé ponctuellement, la priorité consiste à confirmer que le groupe respecte ses exigences d’entrée et peut soutenir le réglage réellement employé. La simplicité du procédé ne dispense pas de cette vérification. Le poste peut comporter des fonctions électroniques qui imposent des recommandations particulières sur la qualité de l’alimentation ou sur les limites de tension admises.
Un usage MIG/MAG ou TIG régulier peut demander une attention accrue à la stabilité et à la continuité de l’alimentation, notamment lorsque le travail nécessite un réglage précis. Cela ne permet pas de conclure qu’un procédé exige toujours un groupe plus puissant qu’un autre : le modèle du poste, les paramètres choisis et le rythme de soudage comptent. La comparaison doit porter sur les valeurs réelles des équipements concernés.
Sur un chantier mobile, les dimensions, le transport et l’autonomie pratique du groupe peuvent peser dans la décision autant que sa capacité électrique. Dans un atelier temporaire, il peut être plus judicieux de séparer le poste des autres charges ou d’adapter l’organisation des tâches. Le meilleur choix n’est donc pas un modèle universel, mais un ensemble qui répond aux besoins électriques tout en restant cohérent avec les déplacements et le déroulement du travail.
Établir une méthode de décision avant l’achat
Procéder par vérifications documentées
Commencez par relever les données d’entrée du poste dans sa documentation, puis identifiez les caractéristiques de sortie du groupe dans la notice correspondante. Vérifiez que la tension et la fréquence sont compatibles, que la puissance continue répond à la demande et que les limites du poste autorisent ce type d’alimentation. Gardez séparées les valeurs maximales et les valeurs disponibles en continu pour éviter une comparaison trompeuse.
Ajoutez ensuite les conditions concrètes d’utilisation : procédé retenu, réglage visé, fréquence des cordons et équipements susceptibles de partager le groupe. Si les documents ne précisent pas la compatibilité avec une alimentation par générateur, adressez une question ciblée au fabricant ou à un professionnel qualifié. Il est préférable d’obtenir une réponse sur les deux modèles exacts plutôt que de s’appuyer sur une règle générale ou sur une recommandation non documentée.
La décision finale peut se résumer à trois vérifications qui ne se remplacent pas : adéquation des paramètres électriques, capacité durable du groupe et compatibilité explicitement admise par les fabricants. Si l’un de ces points reste incertain, ne le compensez pas par une estimation approximative de la puissance ou par l’ajout d’un adaptateur. Il reste alors à choisir une autre configuration ou à obtenir les informations manquantes avant de mettre les appareils en service.
Ce qui reste à trancher pour chaque combinaison
La compatibilité entre un poste et un groupe électrogène ne se décide pas à partir d’une seule valeur. La puissance de sortie du poste, son courant maximal ou la puissance de pointe du générateur ne suffisent pas isolément. Il faut rapprocher les données d’entrée, la capacité continue, la stabilité de l’alimentation et les conditions réelles de travail. Cette lecture croisée transforme une comparaison de chiffres en évaluation utile pour un achat ou une installation mobile.
Les fiches techniques ne donnent pas toujours une réponse complète. Certains comportements dépendent du modèle, de ses réglages ou de protections intégrées, et les informations disponibles peuvent ne pas détailler tous les cas d’usage. C’est pourquoi la validation des fabricants reste importante lorsque l’alimentation par groupe n’est pas clairement documentée. Une compatibilité présumée ne doit pas être confondue avec une compatibilité confirmée.
Ce qui reste à trancher, au final, concerne la combinaison précise des deux appareils et le niveau de travail attendu. Un groupe peut convenir à un réglage modéré sans permettre d’exploiter tout le potentiel du poste, ou répondre à une charge seule sans alimenter d’autres équipements en parallèle. Le choix pertinent est celui dont les limites sont connues et correspondent au besoin, sans supposer qu’un matériel plus puissant règle toutes les questions.