Inductance en MIG/MAG : comprendre et régler l’arc
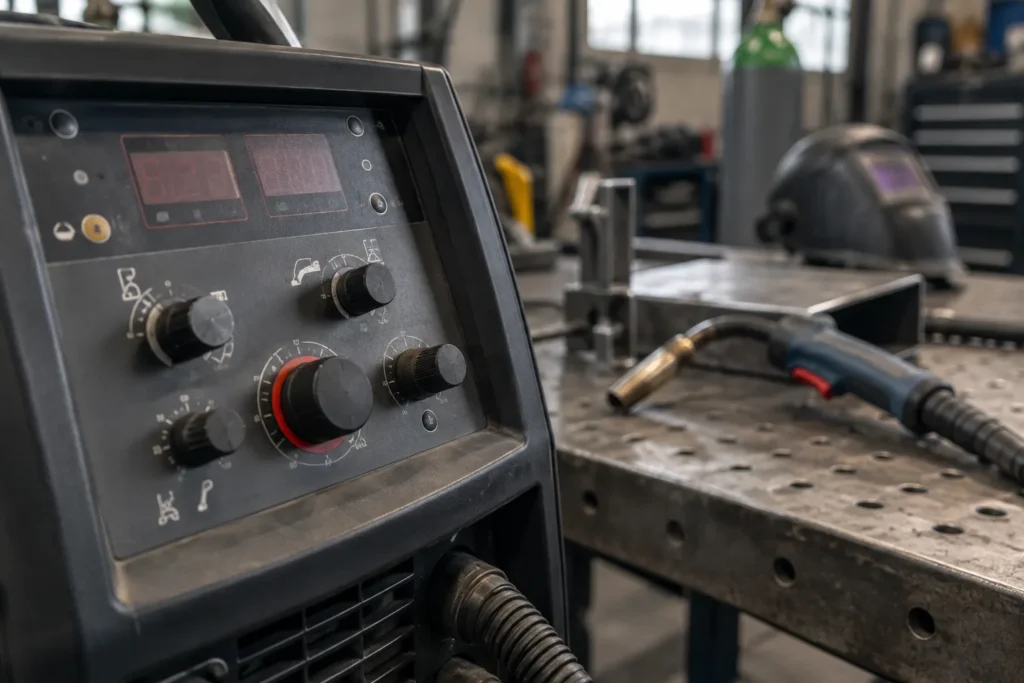
Sur un poste MIG/MAG, l’inductance fait partie des réglages parfois présents à côté de la tension et de la vitesse du fil. Son rôle est moins intuitif : elle agit sur l’évolution du courant pendant les courts-circuits de l’arc, plutôt que de remplacer les réglages principaux. La comprendre permet de mieux interpréter le comportement de l’arc et d’effectuer des corrections ciblées, notamment en transfert par court-circuit.
Le rôle de l’inductance dans l’arc
En transfert par court-circuit, le fil touche périodiquement le bain, puis l’arc se rétablit. L’inductance influe sur la rapidité avec laquelle le courant évolue lors de ces phases. Selon le réglage et la conception du générateur, elle peut rendre la réaction du poste plus ou moins progressive. Ce paramètre participe ainsi à la stabilité ressentie de l’arc, mais ne constitue pas un réglage indépendant du fil, de la tension et du gaz.
Une inductance plus faible favorise généralement une montée du courant plus rapide au moment du court-circuit, tandis qu’une valeur plus élevée tend à adoucir cette évolution. Les effets audibles et visuels dépendent toutefois du poste et des conditions de soudage. Il ne faut donc pas associer une position précise à un résultat garanti. Certains appareils proposent une commande graduée, d’autres un réglage électronique ou une fonction dont l’échelle n’est pas directement comparable.
Reconnaître les effets d’un réglage inadapté
Un arc qui réagit de façon sèche, avec des projections importantes ou un son irrégulier, peut inciter à examiner l’inductance. À l’inverse, un arc qui semble trop doux ou un transfert qui manque de netteté peut amener à essayer une autre valeur. Ces signes ne suffisent pas à établir un diagnostic : la tension, l’avance du fil, le diamètre du fil, le gaz et la préparation des pièces influencent également le résultat.
Il est donc utile de distinguer les symptômes avant de toucher au réglage. Si le fil pousse contre la pièce, si l’arc s’éteint ou si le cordon manque de régularité, vérifiez aussi l’équilibre entre tension et vitesse du fil. Contrôlez que le fil avance correctement et que les paramètres correspondent au matériau et au mode de transfert visés. Modifier l’inductance pour compenser un réglage principal déséquilibré risque de masquer le problème sans le résoudre.
Ajuster l’inductance de manière méthodique
Commencez par stabiliser les autres conditions : même fil, même matériau, même gaz et même position de soudage. Réglez d’abord la tension et la vitesse du fil selon les indications du fabricant du poste ou du consommable, puis observez l’arc sur une pièce d’essai. Cette base facilite la comparaison. Si le comportement reste trop brutal ou trop doux, modifiez l’inductance par petits incréments, lorsque le poste le permet.
Après chaque correction, réalisez un cordon dans des conditions similaires et comparez le bruit, la régularité du transfert, les projections et l’aspect du cordon. Ne changez pas plusieurs réglages à la fois : il deviendrait difficile d’identifier celui qui a produit l’effet observé. Gardez en tête que la forme de la commande et son sens d’action varient selon les générateurs. Consultez la notice pour comprendre l’échelle propre à votre modèle.
L’inductance est un réglage de finesse, particulièrement pertinent lorsque le procédé fonctionne en transfert par court-circuit. Elle agit sur la dynamique de l’arc, sans se substituer à un réglage cohérent de la tension et de la vitesse du fil. En partant d’une base stable et en ne changeant qu’un paramètre à la fois, on peut mieux comprendre la réponse du poste et choisir une configuration adaptée au travail réalisé.