Soudage au plafond : garder la maîtrise du bain
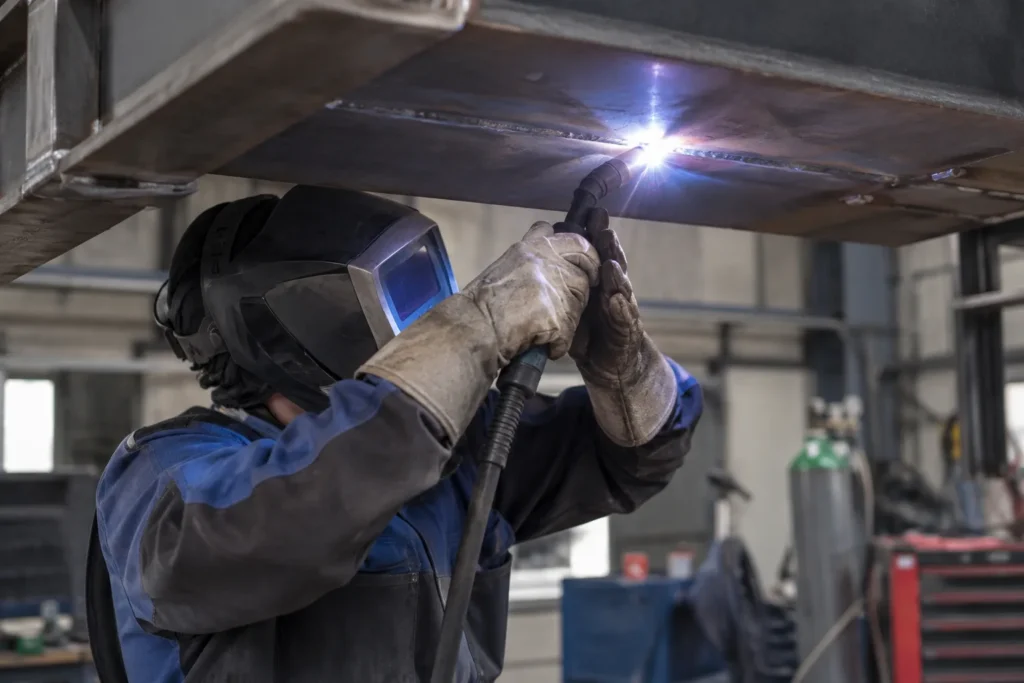
En position plafond, le métal fondu tend à s’écouler sous l’effet de la gravité, tandis que l’accès au joint peut limiter la visibilité et la liberté de mouvement. Réussir le cordon demande donc davantage qu’une simple reprise des réglages utilisés à plat. Il faut considérer la géométrie de l’assemblage, le procédé et la position de travail comme un ensemble. Une préparation réfléchie aide à stabiliser l’arc et à garder un bain maîtrisable, sans chercher à compenser chaque difficulté par davantage d’intensité.
Comprendre le comportement du bain en position plafond
Le bain doit rester assez fluide pour assurer la fusion des bords, mais pas au point de s’affaisser ou de former des gouttes. Cette fenêtre de travail dépend notamment de l’épaisseur, du métal, du type de joint et du procédé retenu. Un bain trop large devient difficile à soutenir ; un bain trop froid peut donner une fusion insuffisante ou un cordon mal lié. Observer sa forme et sa réponse aux mouvements est plus utile que de viser un profil esthétique isolé.
La préparation du joint réduit les difficultés avant même l’amorçage. Des bords propres, un assemblage maintenu sans jeu excessif et un accès dégagé facilitent le suivi de la ligne de fusion. Sur une pièce épaisse, la préparation des bords et la succession des passes doivent correspondre au mode opératoire prévu, plutôt que d’être improvisées en position. Des points de maintien bien placés limitent aussi les déplacements des pièces, qui peuvent modifier l’ouverture du joint pendant le travail.
Adapter le procédé et les réglages à la position
Il n’existe pas de réglage plafond valable pour tous les postes et tous les assemblages. En MMA, le choix de l’électrode et les indications de son fabricant orientent la polarité et la plage de courant à considérer. En MIG/MAG, le transfert et la dynamique du fil influencent la stabilité du bain ; en TIG, le contrôle de l’apport thermique et du métal d’apport demande une coordination précise. Dans chaque cas, il faut partir des recommandations applicables au matériau et au joint.
Lorsque la position change, reprendre les paramètres employés à plat peut conduire à un bain trop abondant ou à un arc difficile à contrôler. Il est préférable d’ajuster progressivement les réglages dans les limites prévues pour le consommable et le poste, puis de vérifier le résultat sur une pièce représentative. Les fonctions de réglage disponibles, comme la dynamique d’arc en MMA ou les modes de transfert en MIG/MAG, peuvent aider, mais elles ne remplacent ni une préparation correcte ni une gestuelle adaptée.
Construire une gestuelle régulière et vérifier le résultat
Une posture stable facilite le guidage de la torche ou du porte-électrode et réduit les variations de distance à l’arc. Le mouvement doit rester régulier, avec une longueur d’arc compatible avec le procédé et le consommable. Des oscillations amples ne sont pas une solution automatique : elles augmentent la taille du bain et peuvent compliquer son maintien. Selon le joint, un déplacement maîtrisé et une progression adaptée permettent souvent de mieux suivre les bords et de conserver une fusion homogène.
Un essai préalable sur une chute de même matière et d’épaisseur comparable aide à valider l’accès, la progression et l’aspect du cordon. Après soudage, l’examen visuel porte notamment sur la régularité, les bords du cordon et les signes de manque de fusion ou d’écoulement. Si le résultat n’est pas satisfaisant, il faut rechercher la cause — réglage, préparation, angle ou vitesse — avant de modifier plusieurs paramètres à la fois. Pour un assemblage soumis à des exigences définies, le mode opératoire applicable reste la référence.
Le soudage au plafond se maîtrise en organisant le travail autour du comportement réel du bain, plutôt qu’en transposant mécaniquement une méthode à plat. Une préparation soignée, des paramètres cohérents avec le procédé et une progression régulière donnent des repères pour ajuster la technique. Les essais sur une pièce représentative permettent de confirmer ces choix avant l’assemblage final. En cas d’exigences de fabrication particulières, la conformité du procédé et les critères de contrôle prévus doivent guider la réalisation.