Porosités en soudage MIG/MAG : trouver la cause du défaut
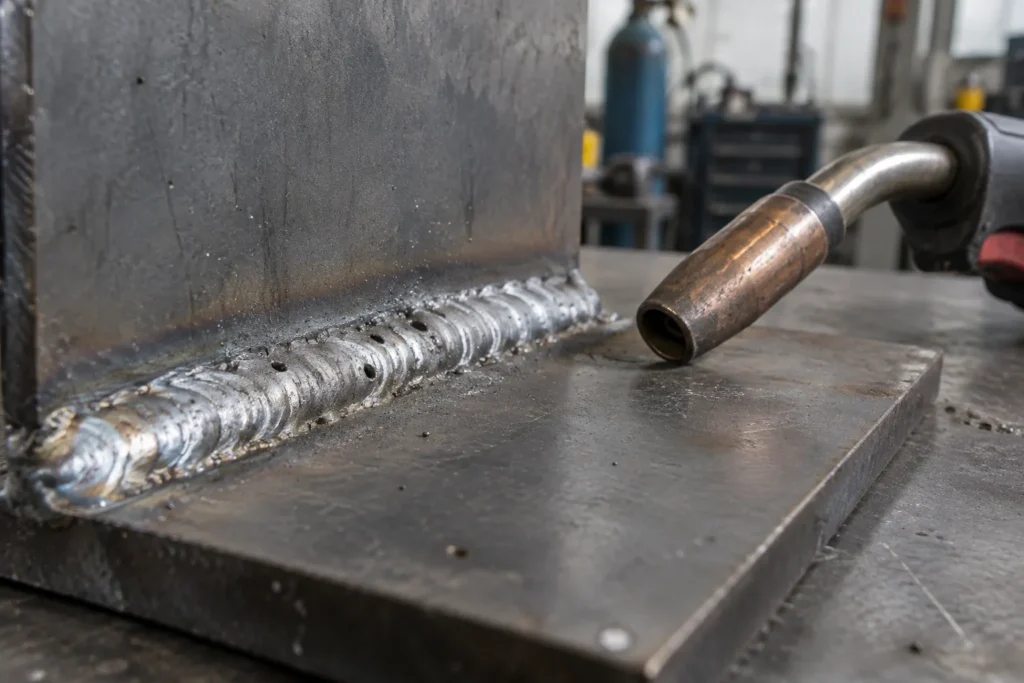
De petits cratères ou des cavités dans un cordon MIG/MAG peuvent révéler un défaut de porosité. Ce signe ne désigne pas une cause unique : le bain a pu être insuffisamment protégé, ou des contaminants ont pu libérer des gaz pendant la fusion. Avant de corriger les réglages du poste, il faut donc observer où le défaut apparaît et examiner les conditions de soudage. Une démarche progressive évite de compenser un problème par un réglage inadapté.
Comprendre les origines possibles des porosités
La protection gazeuse est une première piste à examiner. Si le gaz atteint mal la zone de fusion, l’air peut entrer en contact avec le bain et y laisser des cavités en se solidifiant. Un débit inadapté, une fuite dans le circuit, un diffuseur obstrué ou une buse encrassée peuvent perturber cette protection. Un courant d’air à proximité de la pièce peut aussi disperser le gaz, même lorsque le poste semble correctement réglé.
Les surfaces et les consommables constituent une autre source possible. De la peinture, de l’huile, de la rouille ou de l’humidité sur les pièces peuvent dégager des gaz sous l’effet de la chaleur. Un fil sale ou mal conservé peut également compliquer l’obtention d’un cordon sain. Enfin, une torche tenue trop loin ou orientée de façon peu favorable peut réduire l’efficacité du gaz autour du bain. Plusieurs facteurs peuvent se combiner.
Observer le cordon avant de toucher aux réglages
Commencez par repérer la forme et la répartition du défaut. Des pores visibles à la surface attirent l’attention, mais leur absence ne suffit pas à garantir que le cordon est exempt de cavités internes. Notez si le problème se manifeste sur toute la longueur, seulement au démarrage ou à un endroit précis. Une apparition intermittente peut orienter vers une perturbation locale, tandis qu’un défaut régulier invite à vérifier les conditions générales de soudage.
Examinez ensuite la préparation de la pièce, l’état de la buse et du diffuseur, ainsi que les raccords du circuit de gaz. Vérifiez aussi si le cordon a été réalisé dans une zone exposée aux courants d’air. Une lecture attentive des indications du fabricant aide à contrôler le gaz et les réglages préconisés pour le fil et le matériau. Évitez de conclure à partir d’un seul indice : la porosité peut avoir plusieurs origines proches.
Corriger méthodiquement et valider le résultat
Une fois une cause plausible identifiée, intervenez sur un seul élément à la fois. Nettoyez correctement les surfaces si elles sont contaminées, remettez en état les éléments d’amenée du gaz si nécessaire ou protégez la zone de travail des courants d’air. Si vous suspectez un défaut de réglage, comparez les paramètres utilisés aux recommandations adaptées à votre configuration. Modifier simultanément le débit, la vitesse du fil et la technique de torche rendrait le résultat difficile à interpréter.
Réalisez ensuite un cordon d’essai sur une chute préparée dans les mêmes conditions que la pièce à souder. Comparez son aspect à celui du cordon initial et vérifiez si les pores réapparaissent. Si le défaut persiste, revenez aux autres pistes plutôt que d’augmenter sans discernement le débit de gaz : un débit excessif peut lui aussi perturber la protection. Pour une pièce exigeant une qualité particulière, l’évaluation du cordon doit suivre les exigences applicables au travail concerné.
Face à une porosité en MIG/MAG, le bon réflexe consiste à chercher une cause avant de modifier le poste. L’observation du cordon, le contrôle de la protection gazeuse et l’examen des surfaces permettent de structurer le diagnostic. En corrigeant les facteurs un par un, puis en validant le résultat sur une chute représentative, vous limitez les ajustements au hasard. Cette méthode aide à distinguer un problème de préparation, de protection ou de conduite de torche.