Souder le cuivre au TIG : gérer la chaleur et le bain
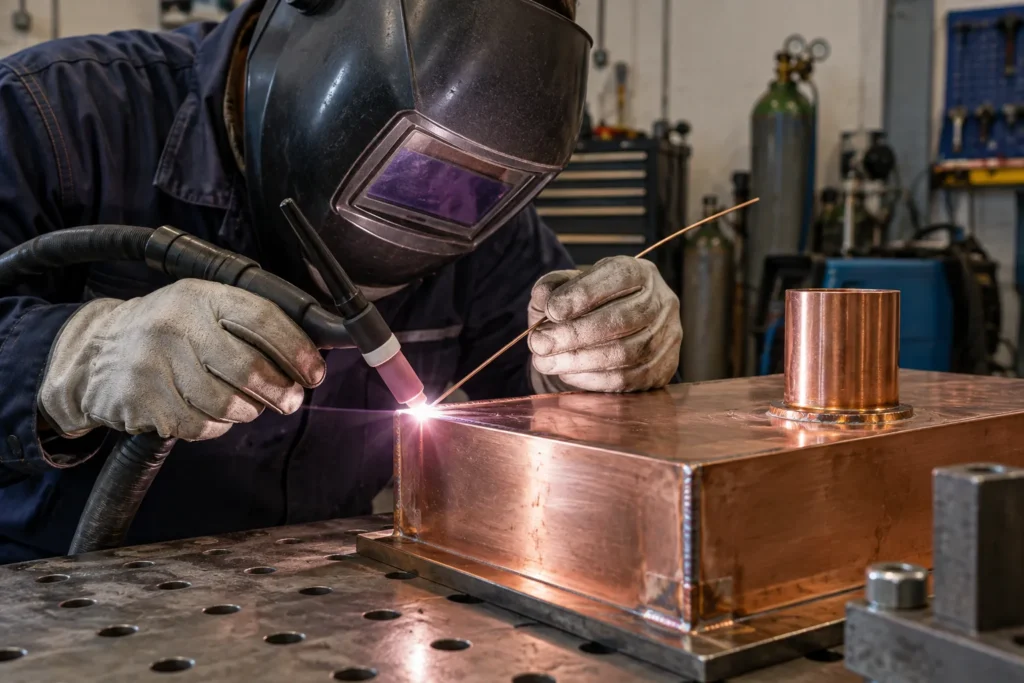
Le cuivre attire par sa conductivité et sa facilité de mise en forme, mais ces qualités compliquent le soudage par fusion. La chaleur se diffuse rapidement dans la pièce, ce qui peut rendre l’amorçage et la stabilité du bain difficiles à contrôler. Au TIG, l’opérateur doit donc adapter sa progression à l’épaisseur, à la géométrie et à la nuance du métal. Une préparation soignée aide à distinguer un manque d’énergie d’un défaut de surface.
Comprendre le comportement thermique du cuivre
Contrairement à l’acier, le cuivre évacue rapidement la chaleur de la zone soudée. Une pièce massive peut ainsi demander davantage d’énergie pour établir un bain régulier, tandis qu’une tôle mince risque de se déformer ou de fondre localement si l’apport est mal maîtrisé. Le réglage ne se résume pas à augmenter l’intensité : il faut aussi tenir compte de la capacité du poste, du diamètre de l’électrode et de la vitesse d’avancement.
La forme de l’assemblage compte également. Un joint qui absorbe beaucoup de chaleur ou des pièces de masse inégale ne réagissent pas comme deux bords minces et similaires. Il est utile de commencer sur une chute de même nuance et d’épaisseur comparable, puis d’observer la formation du bain et la régularité du cordon. Cette mise au point permet d’ajuster progressivement les paramètres sans déduire un réglage universel d’une seule pièce.
Préparer les pièces et choisir l’apport
Les surfaces doivent être propres avant l’assemblage, car les oxydes, les traces de graisse et les résidus peuvent perturber la fusion ou favoriser des défauts. Un nettoyage mécanique avec un outil réservé au cuivre limite aussi le transfert de particules provenant d’autres métaux. Il faut ensuite ajuster soigneusement les bords et vérifier que le joint reste accessible à la torche. Une préparation régulière facilite le contrôle du bain pendant le soudage.
Le métal d’apport se choisit selon la nuance du cuivre, l’épaisseur et les propriétés attendues de la pièce assemblée. Un fil adapté au cuivre n’est pas automatiquement approprié à tous ses alliages, ni à un assemblage entre métaux différents. Les indications du fabricant du métal d’apport et les documents techniques de la nuance servent de points de départ. En cas de doute sur la compatibilité, il vaut mieux valider le choix sur une éprouvette représentative avant de souder la pièce définitive.
Régler le TIG et contrôler le cordon
Pour le cuivre, le TIG en courant continu avec électrode négative est un point de départ courant, associé à un gaz de protection approprié, généralement de l’argon. La polarité et les paramètres doivent toutefois être confirmés selon le poste, l’électrode et le métal d’apport retenus. Une torche stable, un arc court et une progression régulière contribuent à mieux contrôler le bain. La préchauffe peut être envisagée pour certaines pièces épaisses, mais elle dépend de la nuance et de l’assemblage.
Un cordon d’apparence régulière ne suffit pas, à lui seul, à confirmer la qualité de la liaison. Il faut examiner sa continuité, ses bords et la présence éventuelle de porosités, de fissures ou de zones insuffisamment fondues. Les défauts peuvent venir d’une surface contaminée, d’un apport thermique mal adapté ou d’un métal d’apport incompatible. Si l’assemblage doit répondre à une exigence fonctionnelle particulière, le procédé et les critères de contrôle doivent être définis en conséquence.
Réussir un soudage TIG du cuivre demande surtout de raisonner à partir de la pièce réelle plutôt que de rechercher un réglage valable dans toutes les situations. La conductivité thermique, la nuance, l’épaisseur et la préparation influencent ensemble la stabilité du bain et la qualité du cordon. Des essais sur des chutes comparables permettent de progresser de façon méthodique. Pour les pièces critiques ou les alliages mal identifiés, la documentation technique reste indispensable avant de retenir une méthode.