Souder l’acier galvanisé : maîtriser l’effet du zinc
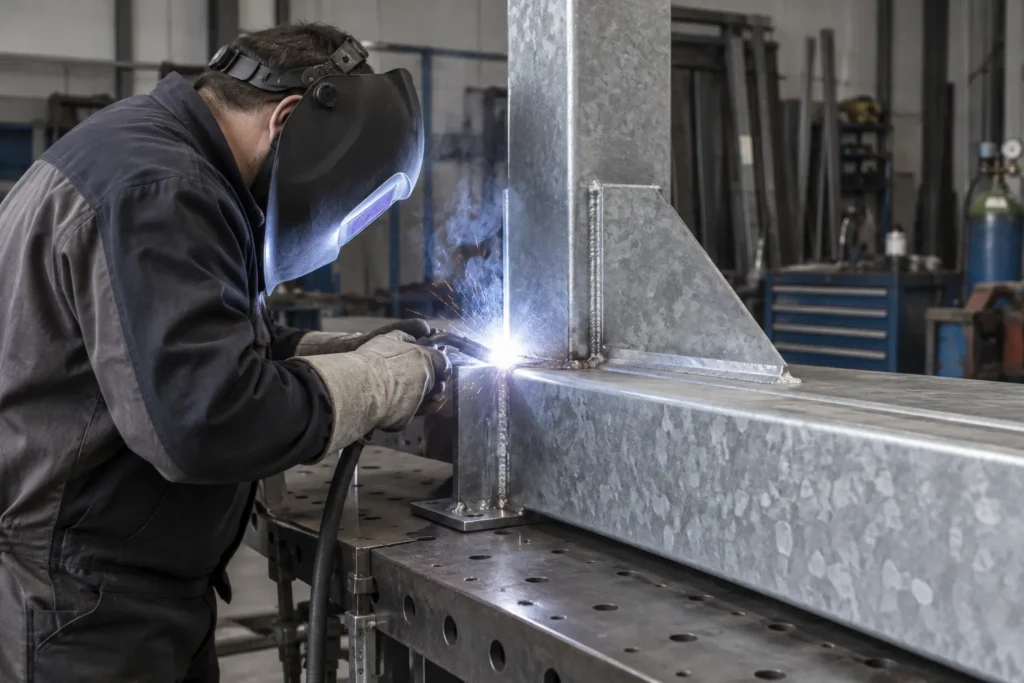
Souder de l’acier galvanisé ne revient pas tout à fait à souder de l’acier nu. Le métal de base reste généralement un acier courant, mais son revêtement de zinc réagit à la chaleur, perturbe le bain et peut modifier l’aspect comme la qualité du cordon. Pour choisir une méthode pertinente, il faut donc considérer à la fois la pièce, le revêtement, l’accès au joint et l’usage final de l’assemblage.
Le bon réflexe consiste à raisonner sur l’ensemble de l’opération plutôt que sur le seul réglage du poste. Préparation, procédé, consommable, maîtrise du bain et traitement après soudage sont liés. Cet aperçu aide à comprendre les principales contraintes et à repérer les situations où le soudage est adapté, celles qui demandent une validation technique et celles où une autre méthode d’assemblage mérite d’être envisagée.
Pourquoi le zinc change les conditions de soudage
Un revêtement qui réagit avant l’acier
Le zinc fond et se vaporise à une température inférieure à celle nécessaire pour faire fondre l’acier. À l’approche de l’arc, le revêtement peut donc se transformer alors que le métal de base n’est pas encore dans le même état. Ce décalage explique une partie des difficultés : le bain rencontre des produits issus du revêtement et le comportement de l’arc peut devenir moins régulier. Le résultat dépend notamment de la quantité de zinc présente et de sa position par rapport au joint.
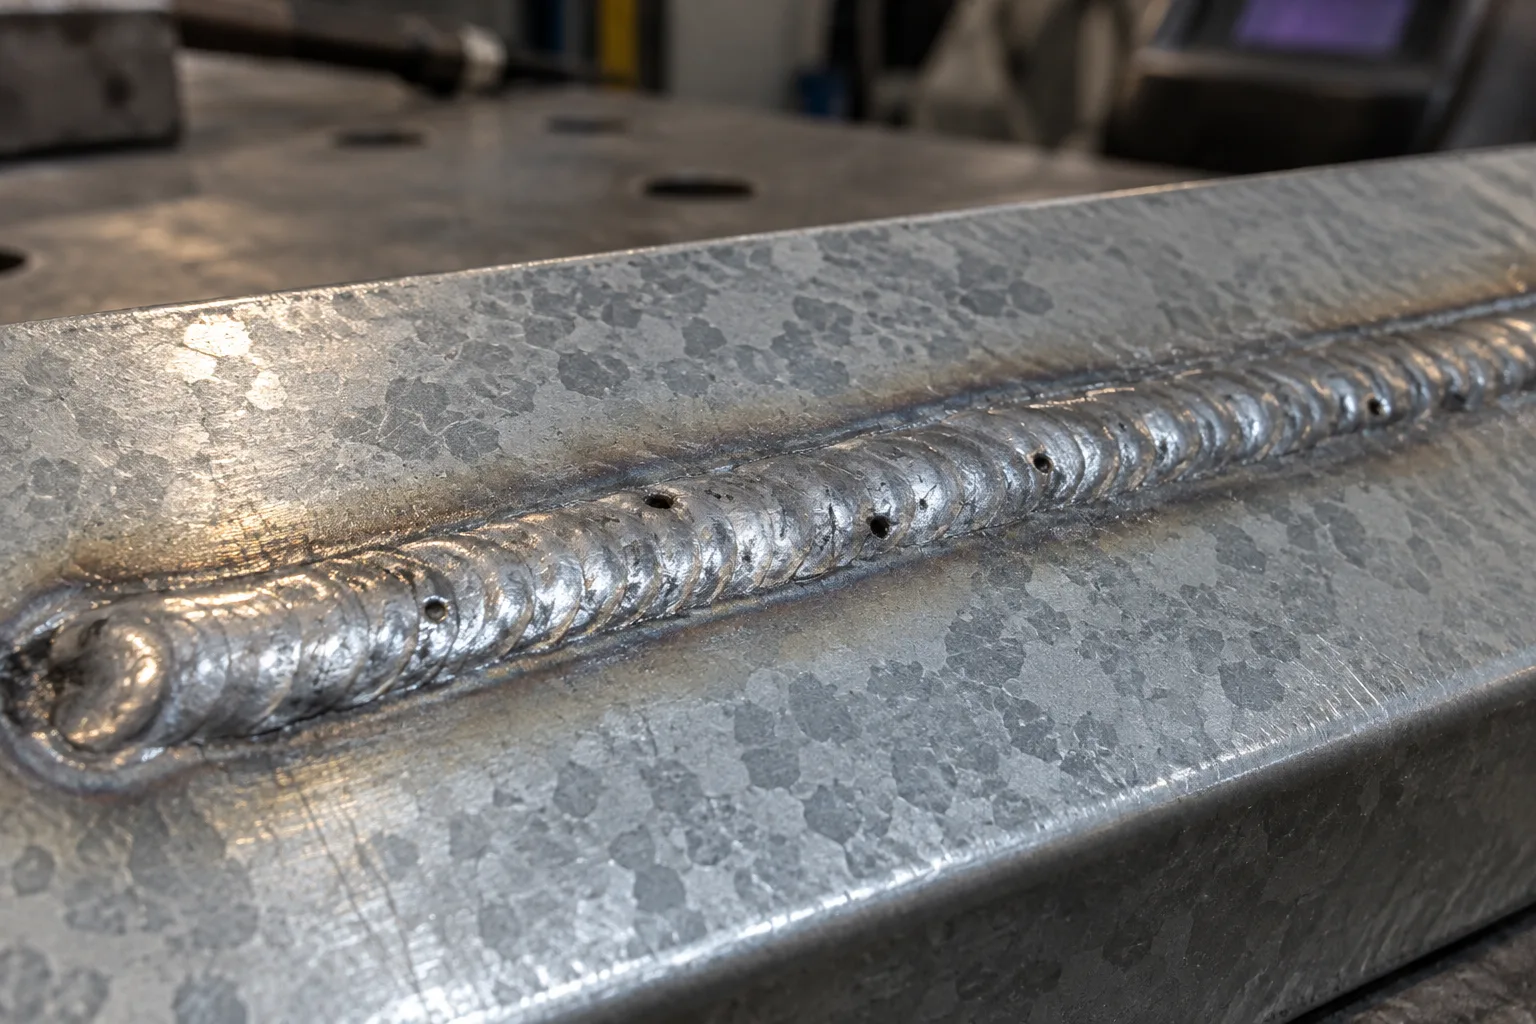
Lorsque le zinc ou ses résidus restent au voisinage immédiat du bain, des gaz peuvent être piégés au cours de la solidification. Le cordon risque alors de présenter des porosités, parfois visibles en surface, parfois internes. Des projections, une fusion irrégulière ou un aspect inhabituel sont également possibles. Ces défauts ne sont pas systématiques : ils dépendent de la préparation, de la géométrie, du procédé et de la conduite de l’arc. Il faut les interpréter comme des indices, non comme une preuve isolée d’une cause unique.
Le revêtement impose aussi une vigilance particulière concernant les fumées. La fusion et la vaporisation du zinc peuvent produire des fumées nocives ; leur gestion dépend du contexte de travail et des moyens disponibles. Les consignes applicables au procédé, au produit et au lieu d’intervention doivent être suivies. Ce point n’est pas une simple question de confort : il influe sur la possibilité même de réaliser l’opération dans de bonnes conditions. La qualité du joint ne peut pas être séparée des conditions de travail.
Identifier le revêtement et la configuration du joint
Avant de régler le poste, il est utile de savoir à quoi l’on a affaire. Les pièces galvanisées peuvent avoir reçu leur revêtement par différents procédés, et leur aspect ne suffit pas toujours à identifier précisément le traitement ou son épaisseur. Une tôle neuve, une pièce déjà assemblée et un élément ancien ayant subi des retouches ne présentent pas nécessairement les mêmes conditions de soudage. La documentation du matériau ou les informations du fournisseur peuvent aider à lever les incertitudes.
La géométrie du joint compte autant que la nature de la pièce. Une jonction bord à bord, un recouvrement et un assemblage d’angle ne libèrent pas les produits issus du revêtement de la même manière. Dans un joint fermé ou difficile d’accès, les gaz peuvent avoir plus de mal à s’échapper du bain. L’épaisseur du matériau, la longueur de soudure nécessaire et la possibilité d’atteindre les deux faces doivent donc être évaluées avant de choisir une séquence de travail.
Il faut également distinguer le métal de base du revêtement. Le zinc ne transforme pas, à lui seul, la nuance de l’acier, mais il peut compliquer la fusion et la protection contre la corrosion après l’opération. Si la composition ou l’état de la pièce sont inconnus, mieux vaut éviter de déduire la compatibilité du seul aspect visuel. Les exigences de l’assemblage, notamment sa fonction mécanique et son exposition à l’environnement, orientent le niveau de contrôle à prévoir et la pertinence du procédé retenu.
Préparer la zone sans perdre de vue la protection anticorrosion
Délimiter ce qui doit être préparé
La préparation vise à réduire la présence de zinc dans la zone où le bain va se former, sans retirer inutilement le revêtement sur toute la pièce. La largeur de la zone préparée dépend de la configuration et de la méthode de soudage ; il n’existe pas de valeur universelle à appliquer à chaque assemblage. La décision doit tenir compte de l’accès, de la précision attendue et des exigences de finition. Une préparation trop limitée peut laisser du zinc au contact du bain, tandis qu’une préparation excessive augmente la surface à restaurer.
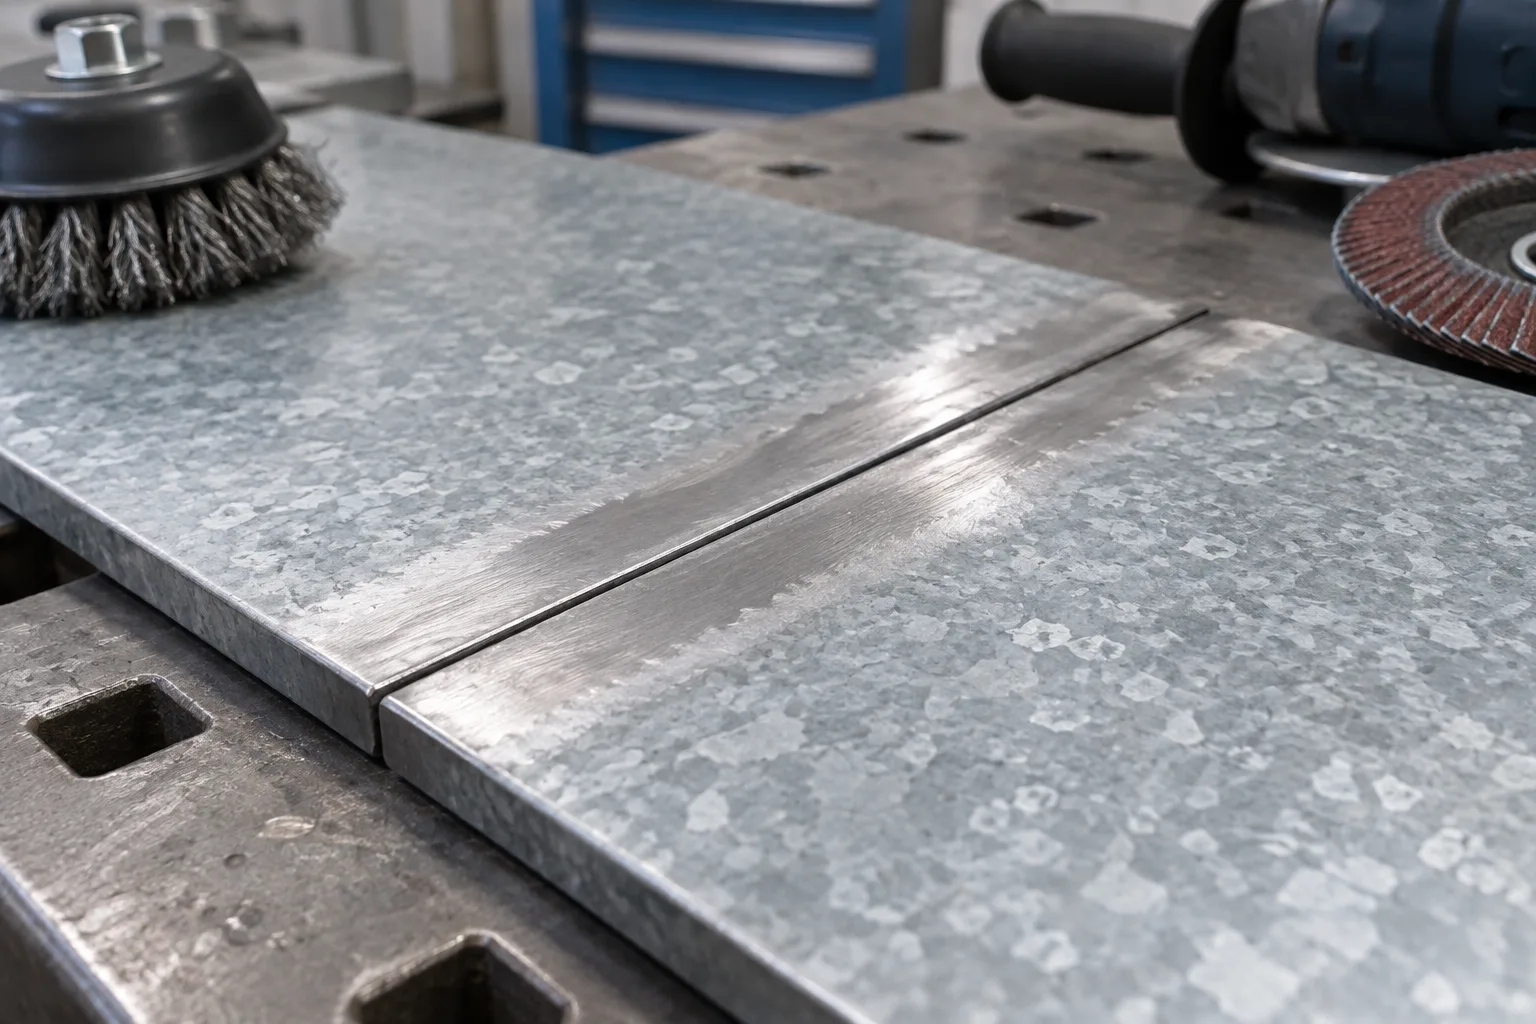
La surface doit aussi être examinée pour repérer les contaminants susceptibles de gêner le soudage : salissures, résidus de peinture, huile ou humidité. Les retirer ne remplace pas la prise en compte du revêtement, mais évite de cumuler plusieurs sources de défauts. Il convient de choisir une méthode de préparation compatible avec la pièce et avec le travail demandé. La zone préparée doit être propre et régulière, sans creuser ni amincir localement le métal de base au point d’altérer l’assemblage.
Quand les deux faces du joint sont accessibles, leur état mérite une attention similaire. Le revêtement peut subsister à l’envers ou dans une zone de recouvrement même si la face visible semble prête. Cette situation est particulièrement importante lorsque le joint emprisonne une partie de la pièce ou rend l’évacuation des gaz difficile. Le choix de préparer une ou plusieurs faces doit donc découler de la géométrie réelle, et non d’une règle simplifiée appliquée sans examen.
Adapter la préparation au projet
Le niveau de préparation dépend aussi de la fonction de la pièce. Pour un assemblage destiné à rester exposé à l’humidité ou à une atmosphère corrosive, la zone soudée et ses abords peuvent devenir le point faible si le revêtement n’est pas restauré correctement. À l’inverse, une pièce destinée à être intégrée dans un ensemble plus complexe peut appeler des exigences spécifiques de conception ou de finition. Il faut connaître ces attentes avant de décider comment préparer et traiter la zone.
Les méthodes mécaniques peuvent enlever le zinc, mais elles ne doivent pas être choisies sans considérer la forme de la pièce et le contrôle de la surface. Une préparation locale précise est parfois difficile sur des profils, des arêtes ou des pièces déjà montées. Si l’accès ne permet pas de maîtriser la zone, cette limite doit entrer dans l’évaluation du procédé. La préparation n’est pas une formalité préalable : elle conditionne la stabilité du soudage et la possibilité de restaurer ensuite une protection cohérente.
Enfin, la zone préparée doit rester propre jusqu’au soudage. Une pièce manipulée ou stockée dans de mauvaises conditions peut reprendre des contaminants qui dégradent la régularité de l’arc. Il est utile de préparer uniquement ce qui peut être soudé dans un délai et dans un environnement adaptés au travail prévu. Cette organisation réduit les reprises et évite de confondre un problème lié au zinc avec un défaut provoqué par une surface souillée ou par une préparation inégale.
Choisir le procédé et la source en fonction du travail
Le choix du procédé dépend d’abord de l’épaisseur, de la position, de la longueur du joint et du niveau de contrôle recherché. Le MIG/MAG, le MMA et le TIG peuvent être envisagés sur de l’acier galvanisé, mais aucun ne supprime les effets du revêtement. Le procédé retenu doit permettre de maîtriser le bain tout en tenant compte de la préparation et de l’évacuation des produits issus du zinc. L’habitude de l’opérateur et l’équipement disponible comptent également dans cette décision.
En MIG/MAG, la régularité du dévidage et la stabilité de l’arc restent importantes, mais un réglage habituellement correct sur acier nu ne garantit pas le même résultat sur une surface galvanisée. La présence de zinc peut perturber le bain et rendre l’aspect moins prévisible. En MMA, la sélection de l’électrode et la conduite du cordon doivent rester compatibles avec le métal de base et la position. En TIG, la maîtrise fine de l’arc ne compense pas la contamination du bain si le revêtement atteint la zone fondue.
Le poste doit être choisi ou réglé selon les caractéristiques du métal de base et du joint, puis ajusté en fonction de la réponse observée sur une pièce représentative lorsque cela est possible. Il n’est pas pertinent de proposer un réglage universel à partir de la seule mention acier galvanisé. Le diamètre du fil ou de l’électrode, la polarité, le gaz de protection en MIG/MAG et les paramètres disponibles dépendent du procédé et des matériaux. Les recommandations du fabricant du consommable et du poste constituent des repères à confronter au travail réel.
Maîtriser l’arc et le dépôt sans masquer les défauts
Sur une pièce galvanisée, la régularité de l’avance et la constance de l’arc contribuent à produire un bain plus prévisible. Une vitesse inadaptée peut laisser des zones insuffisamment fondues ou, au contraire, provoquer un apport de chaleur difficile à contrôler. Toutefois, modifier la vitesse ou l’intensité au hasard ne traite pas nécessairement la cause d’un défaut. Il faut observer le comportement du bain, la fusion des bords et l’apparence du cordon, puis relier ces observations à la préparation et à la géométrie.
Un cordon qui semble propre en surface ne renseigne pas à lui seul sur la qualité interne du joint. La présence de porosités ou d’un manque de fusion peut être liée au zinc, mais aussi à une surface contaminée, à une mauvaise adaptation des paramètres ou à une conduite irrégulière. De même, augmenter l’apport thermique peut faire disparaître un signe visible sans résoudre le problème de dégazage. Le diagnostic doit donc considérer le procédé complet plutôt que rechercher un réglage miracle.
La séquence de soudage peut également influer sur les déformations et sur la facilité d’accès aux zones suivantes. Des points de maintien, une progression cohérente et une disposition adaptée des pièces permettent d’éviter que le travail ne devienne difficile à contrôler au fil de l’assemblage. Ces choix se font selon la rigidité et la géométrie de l’ensemble. Ils ne remplacent pas une préparation correcte, mais ils aident à maintenir une position de travail et une longueur d’arc régulières pendant l’exécution.
Lire les défauts et rechercher leur origine
Porosités, projections et fusion irrégulière
Des pores visibles dans le cordon peuvent signaler que des gaz ont été piégés, mais leur aspect ne permet pas d’attribuer automatiquement le défaut au zinc. Une protection gazeuse perturbée en MIG/MAG, une surface sale ou une préparation insuffisante peuvent produire des symptômes proches. La première étape consiste à replacer le défaut dans son contexte : procédé employé, état des faces, forme du joint et moment où l’irrégularité apparaît. Cette lecture évite de modifier plusieurs paramètres sans méthode.
Des projections inhabituelles ou un arc instable peuvent également être liés à la réaction du revêtement, mais il faut vérifier les éléments propres au poste et au consommable. En semi-automatique, un dévidage irrégulier ou une connexion défectueuse peut imiter un problème de matériau. En MMA, la tenue de l’arc et l’état de l’électrode influent sur le résultat. L’analyse doit séparer les causes liées à la pièce de celles qui relèvent de l’équipement ou de la conduite du procédé.
Un manque de fusion se recherche en examinant la liaison entre le cordon et les bords du joint, ainsi que la continuité de la soudure. La présence de zinc peut perturber la fusion, mais une préparation des bords insuffisante, une vitesse excessive ou une géométrie défavorable sont aussi à considérer. Si le joint remplit une fonction importante, un simple examen visuel peut ne pas suffire. Le mode de contrôle doit être défini selon les exigences de l’assemblage, et non improvisé après l’apparition d’un défaut.
Une démarche de diagnostic progressive
Pour isoler une cause, il est préférable de ne modifier qu’un facteur à la fois sur une pièce représentative. On peut commencer par vérifier l’état de la surface et la préparation, puis examiner la stabilité du dévidage ou de l’arc, avant d’ajuster les paramètres dans les limites adaptées au matériau. Cette démarche rend les observations plus utiles qu’une succession de corrections simultanées. Elle aide aussi à distinguer un défaut reproductible d’une anomalie ponctuelle liée à une manipulation ou à une zone particulière de la pièce.
La géométrie mérite une vérification spécifique lorsque les défauts se concentrent dans un recouvrement, une extrémité ou une zone difficile d’accès. Un assemblage qui emprisonne le revêtement peut demander une préparation différente ou rendre le procédé initial inadapté. Les défauts récurrents malgré une surface préparée et un arc stable sont un signal qu’il faut réexaminer la conception ou demander un avis technique. Persister à corriger les paramètres sans revoir l’assemblage risque seulement de déplacer le problème.
La traçabilité des choix est utile dès que plusieurs pièces semblables doivent être produites. Noter le type de pièce, la méthode de préparation, le procédé et les corrections qui ont amélioré le résultat permet de reproduire une démarche cohérente. Il ne s’agit pas d’en faire une procédure universelle : une variation de revêtement, d’épaisseur ou de joint peut rendre l’expérience précédente inapplicable. La valeur des notes est de guider la comparaison et de rendre visibles les changements entre deux configurations.
Restaurer la protection après soudage
Le cordon n’est pas la fin de l’opération
La soudure et la préparation ont nécessairement affecté le revêtement au voisinage du joint. L’acier mis à nu, les zones chauffées et les éventuelles projections ne bénéficient plus de la protection initiale dans les mêmes conditions. Si la pièce reste exposée, cette discontinuité peut devenir un point de départ de corrosion. La restauration de la protection doit donc faire partie de la définition du travail, au même titre que la préparation et le contrôle du cordon.
Avant d’appliquer un produit de retouche, il faut considérer l’état de la surface et les exigences de finition de l’ensemble. Les résidus, les zones mal adhérentes ou les projections gênent la régularité du traitement. La méthode de restauration doit être compatible avec le système de protection prévu et avec l’environnement dans lequel la pièce sera utilisée. Les recommandations des fabricants des produits concernés sont à consulter, car les conditions d’application et la compatibilité ne sont pas identiques d’un système à l’autre.
La retouche ne doit pas être vue comme un moyen de dissimuler un cordon défectueux. Un traitement de surface peut améliorer la protection contre la corrosion, mais il ne corrige ni une porosité, ni un manque de fusion, ni une dimension de soudure inadaptée. Le contrôle du joint et la remise en état du revêtement répondent à deux objectifs distincts. Il faut les prévoir séparément et vérifier que chacun répond aux exigences du projet avant de considérer la pièce terminée.
Évaluer les alternatives au soudage
Le soudage n’est pas toujours la solution la plus simple pour assembler des pièces galvanisées. Selon l’effort attendu, l’accessibilité et l’environnement, une fixation mécanique ou une autre méthode d’assemblage peut éviter de chauffer le revêtement. Cette option ne convient pas à toutes les conceptions et ne dispense pas d’examiner la durabilité de l’assemblage. Elle mérite néanmoins d’être comparée au soudage lorsque la retouche anticorrosion est complexe ou que la zone à souder est difficile à préparer.
Les assemblages vissés, boulonnés ou rivetés peuvent répondre à certaines fonctions, sous réserve que la conception tienne compte des efforts, des jeux et des risques de desserrage ou de corrosion dans les interfaces. Le choix ne se résume pas à remplacer un cordon par une fixation disponible. Il faut vérifier la compatibilité des matériaux, la possibilité d’inspection et les contraintes d’entretien. Dans certains projets, la conception de pièces séparées puis assemblées après traitement de surface peut aussi simplifier la maîtrise de la protection.
À l’inverse, lorsque la continuité structurelle ou l’étanchéité impose un joint soudé, le bon enjeu est de définir les conditions de réalisation et de contrôle avant la fabrication. Il peut être pertinent de consulter les spécifications du projet ou un spécialiste si la fonction du joint est critique, si le revêtement est mal identifié ou si la géométrie empêche une préparation satisfaisante. La décision finale dépend de l’usage, du niveau de qualité attendu et des moyens de restauration, pas seulement de la capacité du poste à établir un arc.
Conclusion : intégrer le revêtement à la décision
Sur l’acier galvanisé, la qualité d’une soudure se joue autant dans l’identification du revêtement et la préparation que dans le choix du poste et la conduite de l’arc. Le zinc peut favoriser des défauts et rend nécessaire une réflexion sur la restauration de la protection après l’opération. Une démarche progressive, fondée sur la géométrie et le métal de base, permet de distinguer les difficultés liées au revêtement des problèmes d’équipement ou de réglage.
Ce qui reste à trancher pour chaque projet, c’est le niveau de préparation et de contrôle réellement requis, ainsi que la pertinence du soudage face aux autres assemblages possibles. Ces réponses dépendent de la fonction de la pièce, de son environnement et des exigences de fabrication. Lorsque ces éléments ne sont pas connus, le choix responsable n’est pas d’appliquer un réglage générique, mais de clarifier les critères du joint avant de lancer la production.