Souder deux tubes bout à bout : préparer et réussir l’assemblage
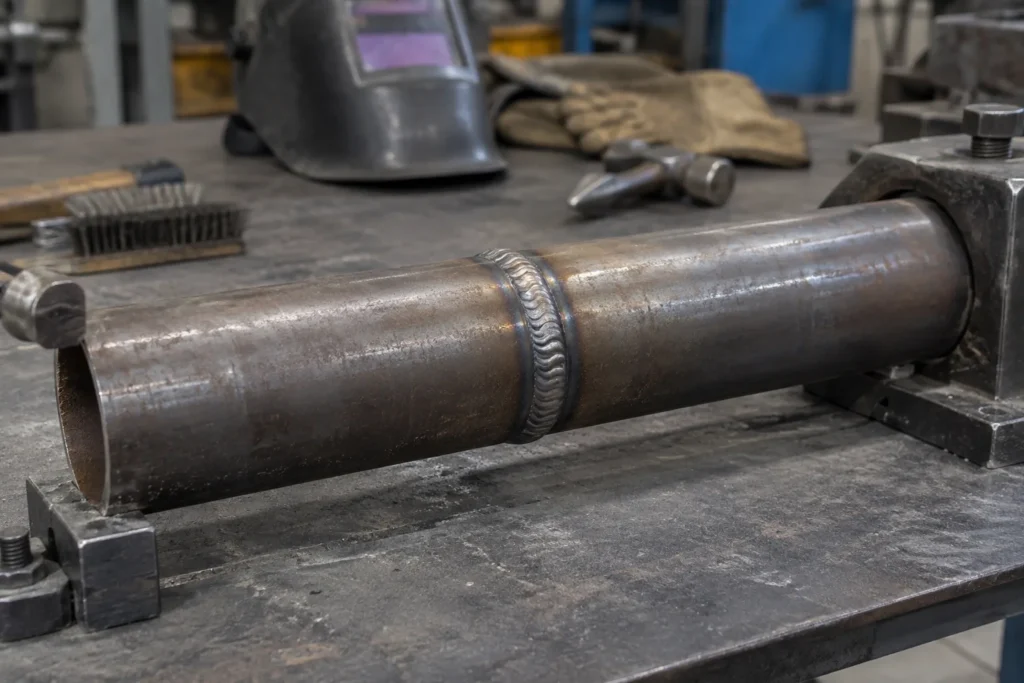
Assembler deux tubes bout à bout paraît simple : leurs extrémités se rejoignent dans le même axe, puis le cordon ferme la jonction. En pratique, la qualité dépend autant de la préparation et du maintien que du geste de soudage. Une légère désaxation ou un écart irrégulier peut compliquer la fusion et rendre le résultat inégal. Cette méthode s’applique aux tubes en acier, avec des ajustements selon leur épaisseur, le procédé choisi et la position de travail.
Préparer les extrémités et définir l’ajustement
Commencez par vérifier que les extrémités sont coupées proprement et que les tubes ne présentent ni bavure gênante ni déformation locale. Éliminez les contaminants sur la zone à assembler, car peinture, graisse, rouille ou calamine peuvent perturber l’arc et favoriser des défauts. Pour le soudage bout à bout de tubes, la préparation des chants dépend notamment de l’épaisseur : des parois minces ne se préparent pas comme des sections plus épaisses.
Présentez les pièces sur un support stable, puis contrôlez leur alignement dans deux directions. Les surfaces extérieures doivent se prolonger sans marche importante, tandis que l’écartement entre les extrémités reste régulier sur la circonférence. Il n’existe pas de valeur unique applicable à tous les tubes : le jeu à la racine dépend du matériau, de la préparation et du procédé. Recherchez un ajustement reproductible plutôt qu’un écart choisi au hasard.
Maintenir l’axe avec un pointage régulier
Lorsque l’ajustement est satisfaisant, immobilisez les tubes avant de souder. Des cales, un montage adapté ou un dispositif de bridage peuvent limiter les déplacements, à condition de ne pas empêcher l’accès à la jonction. Réalisez des points de maintien répartis autour du tube, en veillant à conserver l’alignement après chaque point. Un pointage trop faible peut céder pendant le soudage ; un point trop volumineux peut, lui, gêner la reprise du cordon.
Après le pointage, vérifiez de nouveau l’axe et l’écartement. Cette vérification est importante, car la chaleur peut entraîner un retrait et rapprocher les bords, parfois de façon inégale. Si un point a déplacé les pièces, corrigez le montage avant de poursuivre plutôt que de tenter de compenser uniquement avec la torche ou l’électrode. Sur un assemblage destiné à rester visible, un pointage discret et propre facilite aussi la continuité du cordon.
Construire un cordon continu et cohérent
Choisissez une progression qui permet de garder une position stable et de contrôler le bain sur la circonférence. Selon l’accès, il peut être nécessaire de faire tourner la pièce ou de fractionner le travail en secteurs. Dans tous les cas, la jonction entre deux portions doit être préparée : nettoyez les reprises et assurez-vous que le nouveau cordon rejoint correctement le précédent. La régularité du déplacement compte davantage qu’une vitesse imposée sans tenir compte de l’épaisseur.
Adaptez les réglages à la matière, à la géométrie et au procédé, puis observez la fusion des deux bords pendant l’exécution. Un cordon posé en surface ne garantit pas une liaison correcte à la racine ; à l’inverse, un apport excessif peut créer une surépaisseur ou déformer le tube. La séquence de soudage doit donc limiter l’accumulation de chaleur et préserver l’alignement. Après refroidissement, examinez la continuité, le profil et les éventuels défauts visibles.
Un assemblage de tubes bout à bout réussi se prépare avant l’amorçage : chants propres, ajustement régulier et maintien fiable créent des conditions favorables pour souder. Le pointage sert à préserver la géométrie, tandis qu’une progression réfléchie aide à maîtriser les reprises et les déformations. Il reste essentiel d’adapter la préparation et les réglages au matériau, à l’épaisseur et au procédé retenu. En cas de doute sur la fonction de la pièce, faites valider la méthode avant fabrication.