Friction-malaxage : l’assemblage à l’état solide expliqué
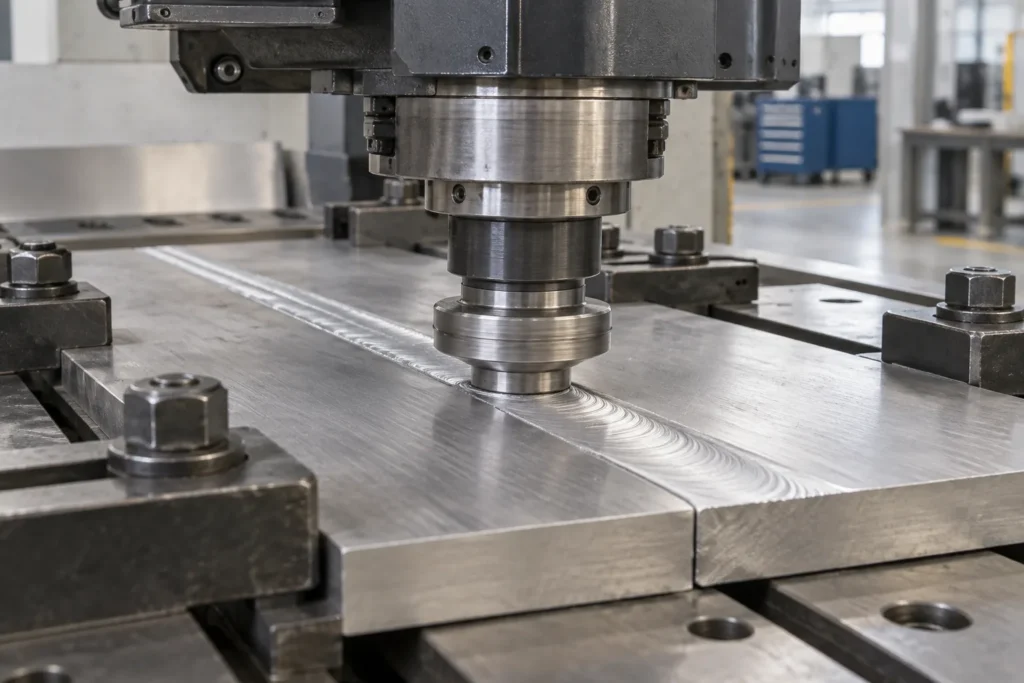
Assembler des pièces métalliques sans porter le matériau à la fusion : c’est la particularité du soudage par friction-malaxage, aussi appelé FSW. Le procédé intrigue parce qu’il ne ressemble ni au travail d’un poste à l’arc ni à celui d’une torche. Un outil rotatif chauffe et déforme localement les pièces, puis progresse le long du joint pour créer une liaison à l’état solide.
Cette technique ne remplace pas automatiquement les procédés de soudage courants. Elle implique une machine rigide, un bridage adapté et un outillage conçu pour l’application. Comprendre ses principes aide à repérer les situations où elle peut répondre à un besoin particulier, mais aussi celles où la complexité de l’équipement l’emporte sur ses avantages.
Le principe : créer une liaison sans faire fondre le métal
Du frottement à la déformation plastique
Dans le soudage par friction-malaxage, un outil rotatif est appliqué sur la ligne de jonction. Son épaulement frotte contre la surface et son pion pénètre dans la matière, à l’interface des pièces. Le frottement et la déformation produisent un échauffement local qui assouplit le métal, sans que le procédé repose sur la formation d’un bain fondu. La matière devient suffisamment plastique pour être déplacée et malaxée autour de l’outil.
Lorsque l’outil avance, le métal assoupli est entraîné autour du pion, puis comprimé derrière celui-ci. Cette action rapproche les surfaces et produit une liaison continue le long du joint. Le matériau refroidit ensuite sans passer par le cycle de solidification d’un métal fondu. Cela modifie la nature des transformations thermiques et mécaniques par rapport au soudage à l’arc, sans pour autant supprimer les contraintes ou les déformations.
On parle donc de soudage à l’état solide, mais cette expression ne signifie pas que la pièce reste froide ou immobile dans sa structure. La température locale augmente, le matériau se déforme fortement et sa microstructure peut évoluer. Le résultat dépend de la matière, de l’outil, de la préparation du joint et de la stabilité de l’avance. Le principe est simple à décrire ; sa mise au point, elle, exige un procédé cohérent dans son ensemble.
La machine et l’outillage : bien plus qu’une broche rotative
Rigidité, maintien et effort de forgeage
Une installation de FSW doit maintenir une rotation régulière tout en avançant l’outil et en supportant les efforts exercés sur les pièces. La broche n’est qu’un élément du système : le bâti, la tête, les axes de déplacement et le dispositif de bridage contribuent tous à la stabilité du joint. Une machine insuffisamment rigide peut laisser l’outil dévier ou faire varier la pénétration, ce qui rend le résultat irrégulier.
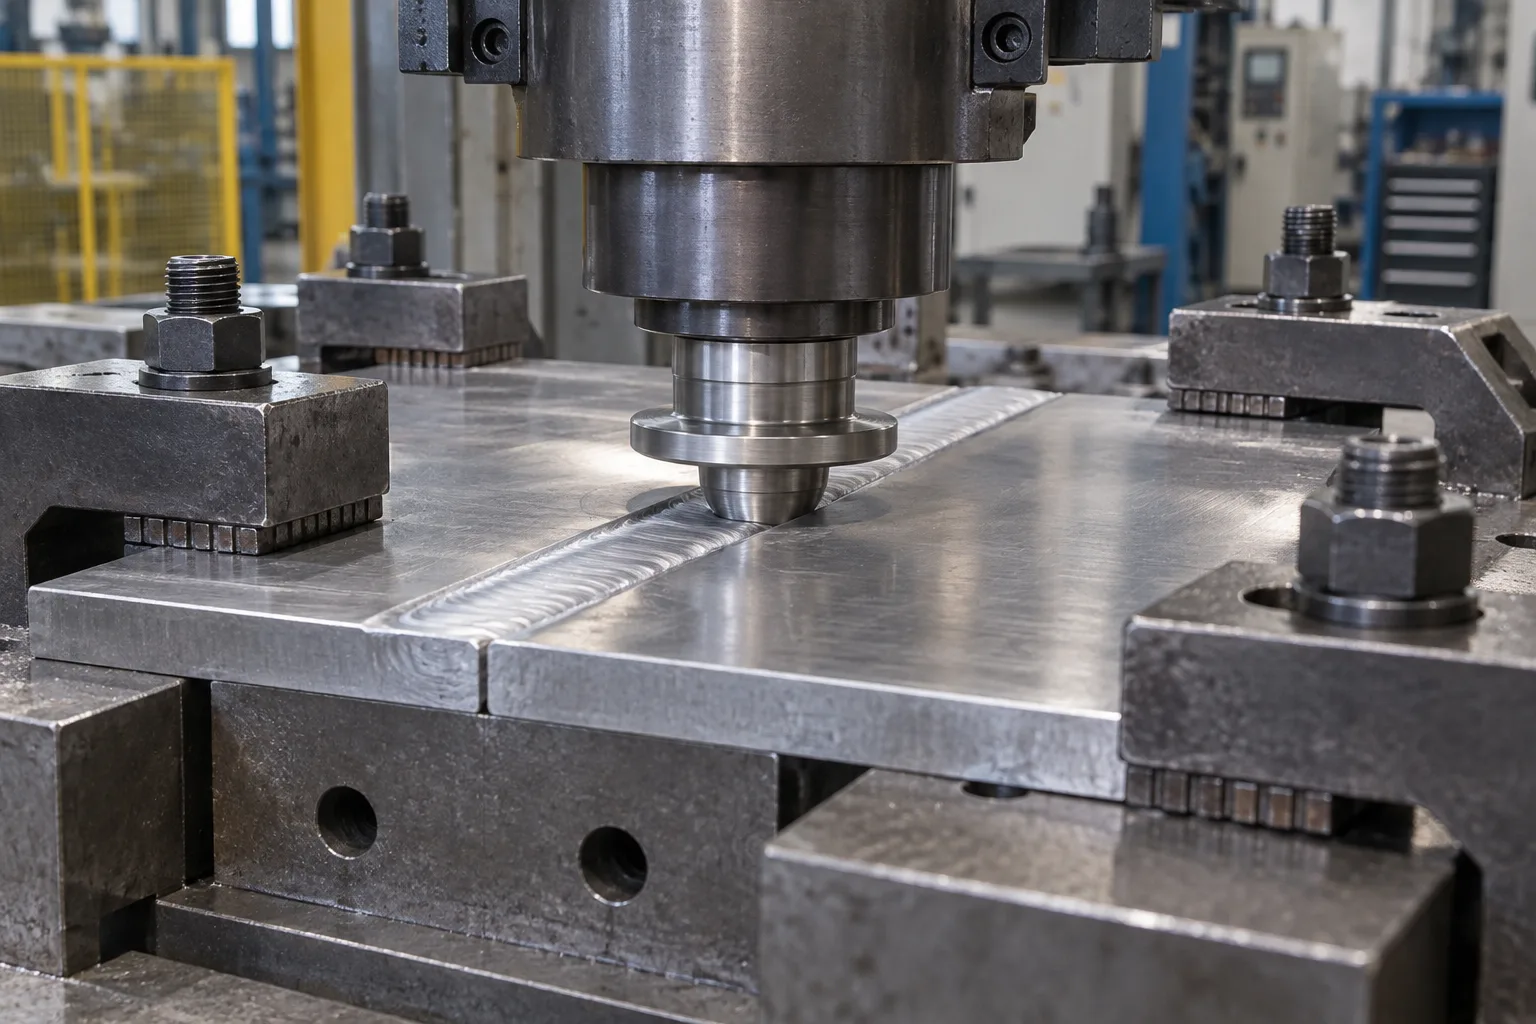
Le support placé sous les pièces joue lui aussi un rôle important. Il résiste aux efforts de l’outil et limite les mouvements des tôles pendant le passage. Le bridage doit empêcher le joint de s’ouvrir ou de glisser, sans rendre le montage impossible à charger. La conception de l’installation tient également compte de l’accès à la zone à souder, de la longueur du joint et de la façon dont l’outil peut entrer et sortir de la matière.
L’outil associe généralement un épaulement et un pion, dont la forme et les dimensions sont choisies en fonction de l’application. Les matériaux de l’outil doivent résister aux sollicitations et à la température du procédé. Un outil à épaulement et pion n’est donc pas un consommable universel que l’on adapte à toutes les pièces : sa géométrie participe au déplacement de la matière et doit être mise au point avec la machine et le joint concernés.
Les matériaux : une affinité marquée, mais pas exclusive, pour l’aluminium
L’aluminium est fréquemment associé au FSW, notamment parce que l’assemblage sans fusion peut être intéressant lorsque l’on cherche à limiter certains effets liés au bain liquide. Le procédé peut concerner différentes familles d’alliages, mais cela ne signifie pas qu’un réglage ou un outil convienne à toutes. L’état du matériau, sa conductivité, son épaisseur et la géométrie de la pièce influencent le comportement pendant le malaxage.
Le cuivre, le magnésium, le titane ou certains aciers peuvent aussi être considérés dans des applications adaptées. Toutefois, les efforts nécessaires, l’échauffement et l’usure de l’outil varient selon les matériaux. Pour les métaux plus exigeants, les contraintes de conception de la machine et de l’outillage deviennent particulièrement importantes. Il faut donc raisonner à partir d’un couple matière-procédé précis, plutôt que d’extrapoler directement depuis une application réalisée sur un autre métal.
Le assemblage aluminium sans fusion est une piste à examiner lorsque la sensibilité aux défauts liés à la solidification ou la maîtrise des déformations compte dans le cahier des charges. Il ne suffit cependant pas de choisir une matière réputée compatible. Les pièces doivent pouvoir être maintenues fermement, l’outil doit accéder au joint et les conditions de procédé doivent produire un malaxage satisfaisant sur toute l’épaisseur utile.
La géométrie du joint détermine l’accès et la stratégie
Le joint bout à bout est une configuration connue du FSW : deux pièces alignées sont maintenues sur un support, et l’outil suit leur ligne de rencontre. Le montage doit éviter que les chants s’écartent sous l’effort. La planéité, l’alignement et la répétabilité de positionnement comptent, car une variation de niveau modifie le contact entre l’épaulement et la surface. Une préparation soignée facilite donc le passage régulier de l’outil.
Le recouvrement constitue une autre configuration envisageable. Les pièces sont superposées et le pion traverse la zone de recouvrement selon une géométrie déterminée. L’épaisseur cumulée, la position du joint et la possibilité de soutenir l’assemblage influencent la conception. Comme pour un joint bout à bout, la forme retenue doit être compatible avec le déplacement de matière autour du pion et avec les efforts transmis au bridage.
La trajectoire peut être droite ou suivre une forme adaptée à la pièce, à condition que la machine conserve une orientation et une pénétration maîtrisées. Les angles, les changements de direction et les zones d’accès difficile compliquent la programmation et le maintien. Certains assemblages nécessitent également un dispositif pour gérer le début ou la fin du cordon, puisque l’outil laisse une zone de sortie. La géométrie se réfléchit donc dès la conception de la pièce.
Les paramètres : une fenêtre de fonctionnement à mettre au point
Rotation, avance et pénétration agissent ensemble
La rotation de l’outil, sa vitesse de déplacement et sa pénétration dans la matière sont des paramètres essentiels du FSW. Ils ne se règlent pas indépendamment : modifier l’un peut changer l’échauffement, le mouvement du métal et la forme du joint. Une rotation trop faible ou une avance inadaptée peut empêcher le matériau de se déformer correctement ; une combinaison différente peut au contraire provoquer un excès de matière déplacée ou une surface irrégulière.
La force appliquée et l’orientation de la tête interviennent également. L’outil doit rester engagé dans le joint avec une position stable, tandis que l’épaulement exerce une action de confinement à la surface. La matière et l’épaisseur influencent la réponse du procédé, tout comme la forme du pion et de l’épaulement. Il n’existe donc pas de recette unique à transposer d’une pièce à l’autre, même lorsque les matériaux paraissent proches.
La mise au point cherche une plage de fonctionnement où l’outil malaxe suffisamment la matière et où le joint reste régulier. Elle s’appuie sur des essais représentatifs de la pièce finale, suivis d’un examen adapté aux exigences de l’application. Les paramètres du friction-malaxage doivent être documentés de façon à pouvoir reproduire le montage et la trajectoire. Cette démarche importe particulièrement lorsque la production exige des assemblages répétables plutôt qu’une pièce isolée.
Les défauts et leur lecture : regarder au-delà de la surface
Une apparence régulière ne suffit pas
La surface du cordon peut révéler des irrégularités, un bourrelet excessif ou des marques de déplacement, mais elle ne donne pas à elle seule une image complète de la liaison. La matière est déplacée sous la surface par le pion ; une discontinuité interne peut donc rester peu visible. L’évaluation doit être adaptée à la pièce, au matériau et au niveau de qualité recherché, plutôt que de reposer uniquement sur l’aspect extérieur.
Parmi les défauts de soudage FSW possibles figurent des zones mal liées, des cavités ou des défauts liés à un malaxage insuffisant. Une pénétration inadéquate peut aussi laisser une discontinuité près de la racine du joint. À l’inverse, un déplacement excessif de matière peut créer des bavures ou altérer le profil de surface. Ces défauts ont des causes qui se recoupent parfois : réglage, outil, bridage, préparation ou variation de l’épaisseur.
La méthode d’inspection dépend de la fonction de l’assemblage et des critères retenus pour l’accepter. Un examen visuel peut faire partie de l’évaluation, mais ne répond pas à toutes les questions sur l’intérieur du joint. L’analyse de coupes ou le recours à des contrôles adaptés peuvent être nécessaires dans une démarche de qualification. L’objectif est de relier une indication observée à une cause probable, puis de corriger le procédé sans se limiter à masquer le symptôme.
Les applications : quand le procédé prend du sens
Le FSW trouve sa place lorsque l’assemblage peut être conçu autour d’un outil qui suit le joint et d’un montage suffisamment rigide. Il est pertinent d’examiner cette approche pour des pièces de géométrie répétitive, des joints accessibles et des matériaux compatibles avec l’outillage prévu. Les applications peuvent concerner des panneaux, des profilés ou des ensembles où une liaison continue est recherchée, sous réserve que la conception autorise le maintien et le passage de la tête.
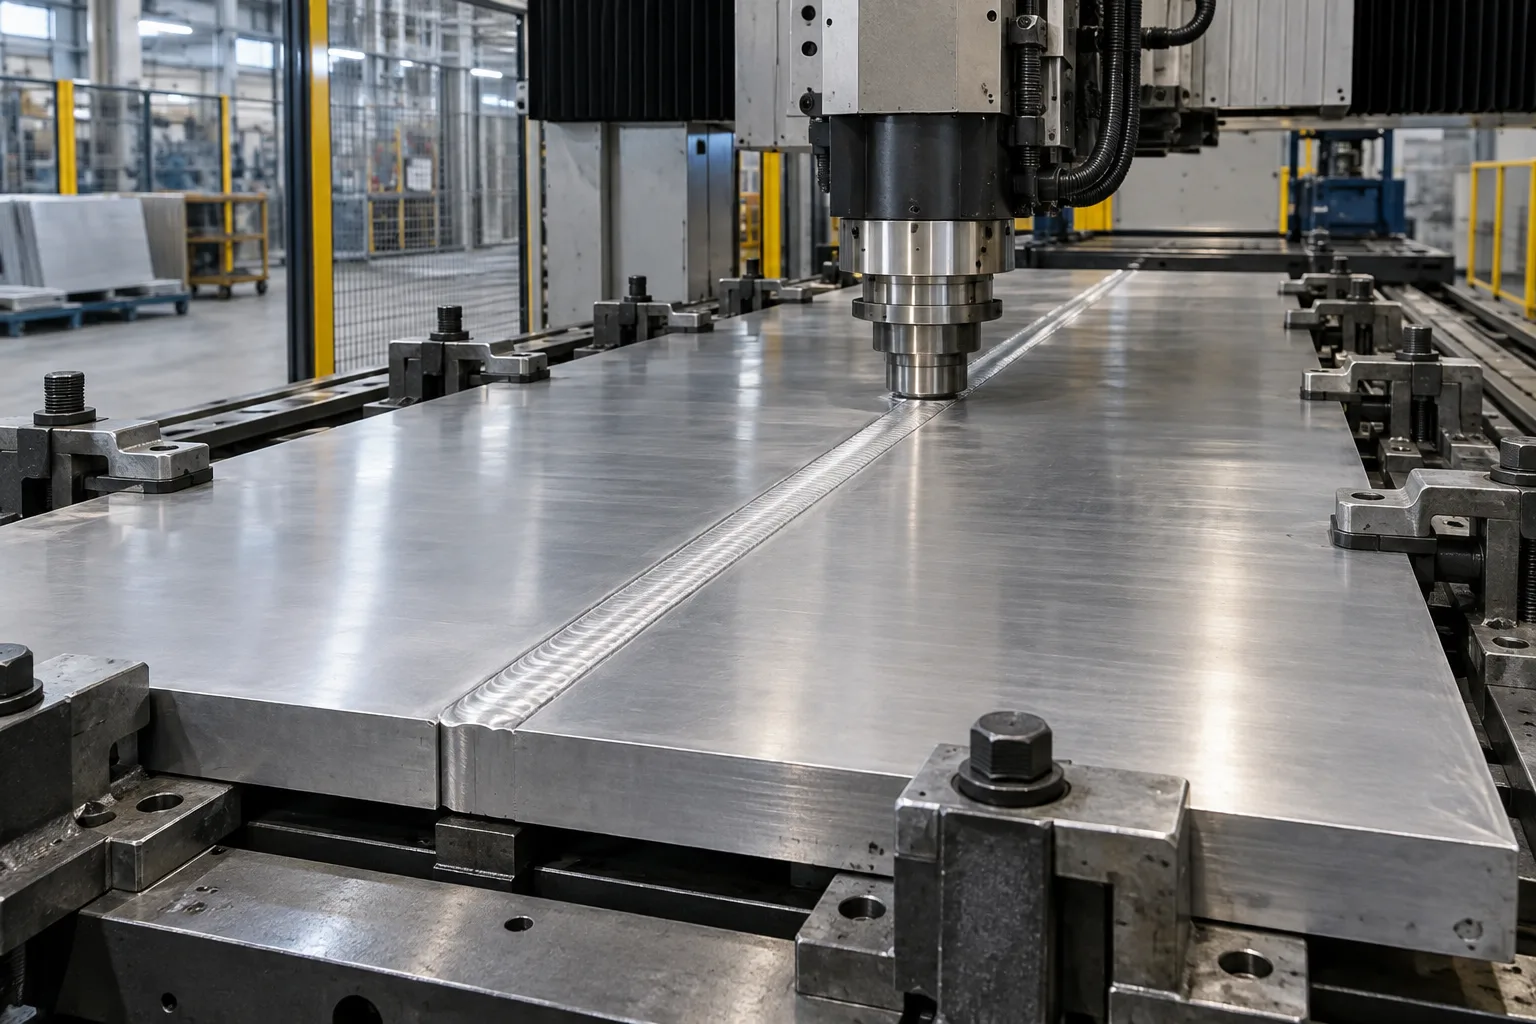
Le procédé peut intéresser les secteurs qui fabriquent des structures légères ou des ensembles en alliage, ainsi que certaines productions où la répétabilité est importante. Cette possibilité ne garantit pas qu’il soit préférable à une autre méthode. Le volume de production, la forme des pièces, la longueur des joints et la nécessité de traiter les extrémités pèsent dans l’analyse. Une application ponctuelle et une ligne de fabrication n’impliquent pas les mêmes choix d’équipement.
Pour un atelier de soudage DIY, le FSW reste généralement moins accessible qu’un procédé utilisant un poste à souder courant. La machine, l’outillage et le bridage forment un ensemble spécialisé, difficile à réduire à une simple adaptation d’une perceuse ou d’une fraiseuse. Comprendre le principe reste utile pour lire les évolutions du soudage et comparer les procédés, mais le matériel disponible et la nature du projet orientent souvent vers des solutions plus classiques.
Ce qu’il reste à arbitrer avant d’adopter le procédé
La première question est celle du besoin réel : cherche-t-on à maîtriser les effets d’un bain fondu, à produire une liaison répétable ou à assembler une géométrie que les procédés disponibles traitent difficilement ? La réponse doit être reliée à la matière, à la fonction de la pièce et aux critères d’acceptation. Sans cette définition, les qualités théoriques du FSW restent trop générales pour justifier un changement de procédé ou d’équipement.
Il faut ensuite évaluer l’ensemble de l’installation, et non la seule source de mouvement. La rigidité, le bridage, l’accès à la ligne de joint, l’outillage, la programmation et le contrôle du résultat font partie de la décision. Un essai sur une pièce représentative aide à vérifier la faisabilité, à identifier les défauts possibles et à déterminer les moyens de contrôle nécessaires. Cette étape évite de confondre un principe séduisant avec une solution déjà qualifiée pour un usage donné.
Le choix final reste donc à trancher au cas par cas : compatibilité matière-outil, géométrie, cadence attendue, exigences de qualité et ressources de mise au point. Le friction-malaxage élargit la palette des procédés, mais ne rend pas le poste à souder traditionnel obsolète. Pour un projet de fabrication, la bonne décision est celle qui répond aux contraintes réelles de l’assemblage et dont le résultat peut être contrôlé de manière cohérente.