Facteur de marche d’un poste à souder : lire la donnée utile
Sur une fiche technique, le facteur de marche côtoie souvent l’intensité maximale, la tension d’alimentation et le type de procédé. Cette donnée est pourtant facile à lire de travers : un pourcentage élevé ne signifie pas que le poste convient à tous les travaux, et une valeur isolée ne permet pas de comparer deux appareils.
Pour choisir avec méthode, il faut comprendre ce que mesure ce facteur, dans quelles conditions il est annoncé et comment il se rapporte au travail réel. Cette lecture concerne aussi bien les professionnels qui enchaînent les cordons que les utilisateurs occasionnels confrontés à des pièces épaisses ou à des séquences longues.
Facteur de marche : ce que mesure réellement l’indication
Une durée de fonctionnement rapportée à une période
Le facteur de marche décrit la part d’une période de référence pendant laquelle un poste peut souder à une intensité donnée, dans les conditions spécifiées par son fabricant. Il est généralement présenté en pourcentage. Il ne s’agit donc ni d’une durée universelle ni d’une garantie de fonctionnement identique dans tous les ateliers : la période de référence et les conditions associées doivent être recherchées dans la documentation technique.
Quand le poste atteint la limite correspondant à l’intensité utilisée, son système thermique peut demander une pause afin que les composants refroidissent. La machine n’est pas nécessairement en panne : cette interruption peut être une réaction de protection prévue dans sa conception. Le facteur de marche donne ainsi un repère sur la capacité à maintenir un régime de soudage, plutôt qu’une promesse de fonctionnement continu.
Une valeur qui dépend de l’intensité
Un appareil peut afficher plusieurs facteurs de marche selon les intensités considérées. En règle générale, plus l’intensité de soudage demandée est élevée, plus la sollicitation thermique augmente et plus le temps de soudage admissible peut diminuer. Il faut donc associer chaque valeur à son intensité correspondante. Retenir seulement le pourcentage le plus favorable, sans regarder le courant auquel il se rapporte, conduit à une comparaison incomplète.
Lire une plaque sans isoler le pourcentage
Repérer les conditions attachées aux valeurs
La plaque signalétique et la fiche technique présentent des données complémentaires. Il faut relever l’intensité, le facteur de marche associé, le procédé concerné et les éventuelles conditions de fonctionnement indiquées. La tension d’alimentation et les limites électriques annoncées comptent également, car elles participent à la définition de l’usage prévu. Si une information manque ou reste ambiguë, la notice du modèle constitue le document à consulter avant de tirer une conclusion.
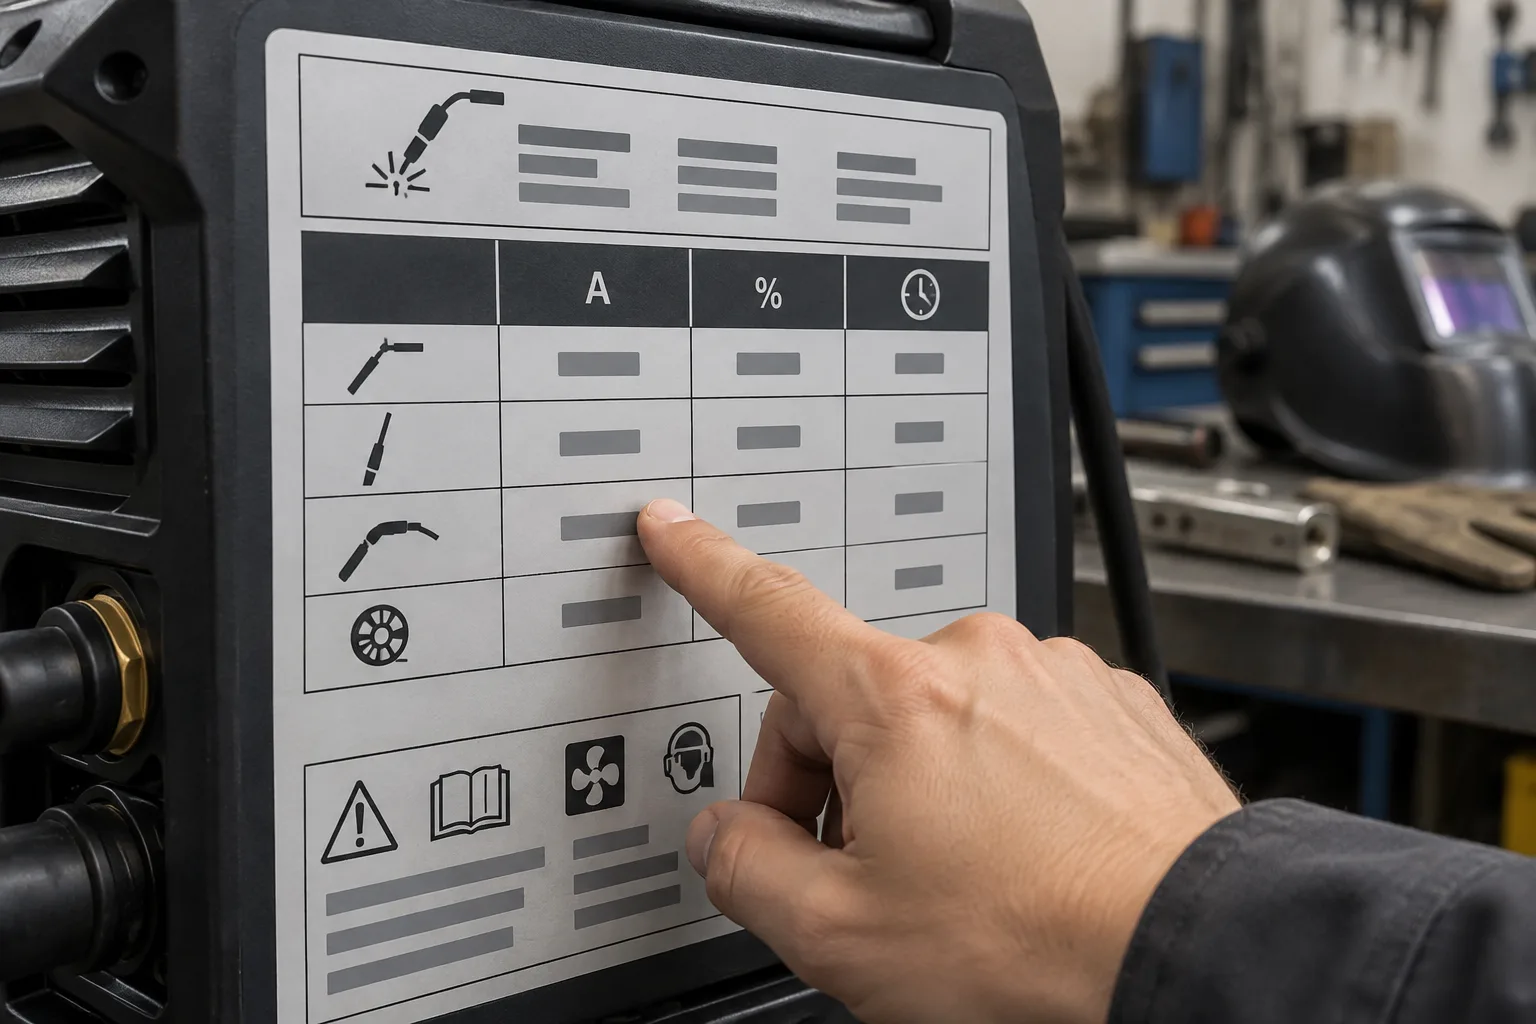
Les valeurs ne sont réellement comparables que si elles se rapportent à des conditions équivalentes. Une fiche peut présenter plusieurs lignes correspondant à des intensités différentes, tandis qu’une autre met en avant une valeur particulière. Il faut remettre ces données sur le même plan : même intensité de comparaison, même procédé et conditions annoncées aussi proches que possible. Sans cette vérification, un classement fondé sur le seul pourcentage peut être trompeur.
Il est utile de distinguer la capacité électrique maximale de la capacité à la maintenir. L’intensité maximale renseigne sur une limite de réglage annoncée, mais ne dit pas à elle seule combien de temps le poste peut travailler à ce niveau. Le facteur de marche complète cette lecture. Un appareil capable d’atteindre une intensité élevée peut être adapté à des séquences brèves, sans être le choix le plus pertinent pour des cordons longs répétés à cette même intensité.
Comparer les postes à conditions équivalentes
Pour comparer deux postes, commencez par définir une situation de référence correspondant au travail envisagé. Relevez ensuite, pour chaque appareil, le facteur de marche associé à l’intensité nécessaire et au procédé que vous comptez employer. Vérifiez que les valeurs proviennent de données techniques comparables plutôt que de descriptions commerciales résumées. Cette démarche ne désigne pas automatiquement un gagnant : elle permet surtout de repérer les écarts utiles et les informations qui manquent à la décision.
Un tableau de comparaison peut clarifier les fiches sans leur faire dire davantage qu’elles ne disent. Les colonnes peuvent reprendre le procédé, l’intensité recherchée, le facteur de marche annoncé, l’alimentation requise et les conditions précisées par le fabricant. Une case laissée vide signale une donnée à vérifier, pas une performance supposée. Cette méthode évite de confondre une caractéristique absente de la documentation avec une faiblesse ou un avantage réel.
La comparaison doit aussi tenir compte de l’équipement dans son ensemble. Le poste ne fonctionne pas indépendamment de son alimentation, de son système de refroidissement ou de ses accessoires. Une installation qui ne permet pas de réunir les conditions indiquées sur la fiche peut empêcher d’atteindre le régime annoncé. Enfin, deux postes présentant un facteur proche peuvent différer par leur ergonomie, leur plage de réglage et leur adéquation au procédé : le pourcentage ne remplace pas ces critères.
Relier le facteur de marche aux travaux prévus
Décrire le rythme avant de sélectionner un appareil
Le besoin dépend moins d’un intitulé de métier que de l’organisation réelle des tâches. Un travail constitué de cordons courts séparés par des opérations de positionnement ne sollicite pas le poste comme une longue séquence répétée. Il est donc utile de décrire la durée des passes, les pauses liées à la préparation des pièces et la fréquence des reprises. Cette observation transforme une fiche technique abstraite en critère de choix lié à l’activité concrète.
La dimension des pièces et leur assemblage influencent aussi le régime de soudage. Une géométrie qui impose un cordon continu ou une position contraignante peut réduire les interruptions naturelles du travail. À l’inverse, des changements fréquents de pièce ou de position laissent parfois davantage de temps entre les séquences. Il ne faut pas convertir ces observations en calcul approximatif de performance : elles servent à déterminer si le poste sera sollicité par séquences ou sur des périodes soutenues.
La marge de fonctionnement mérite une attention particulière dans un contexte professionnel. Choisir un appareil dont les données correspondent tout juste au scénario habituel laisse peu de latitude si l’intensité ou la durée des séquences augmente. Une marge appropriée peut apporter plus de souplesse, à condition de rester cohérente avec l’alimentation disponible, les procédés employés et les autres besoins de l’atelier. L’objectif n’est pas de viser systématiquement la valeur la plus élevée, mais de couvrir les usages prévisibles.
Pourquoi un poste réduit son activité ou s’interrompt
Une interruption liée à la température signale généralement que le poste a atteint une limite de fonctionnement prévue par sa conception. Le voyant ou le message associé varie selon les appareils ; il faut donc consulter la notice plutôt que supposer la signification d’un indicateur. Cette protection vise à limiter les effets d’une surchauffe sur les composants. Elle ne permet pas, à elle seule, de conclure que le poste est défectueux ou que son facteur de marche a été mal annoncé.
Une sollicitation supérieure aux conditions retenues pour la valeur indiquée peut expliquer une mise en protection. Mais d’autres éléments sont à examiner : circulation d’air obstruée, environnement chaud, encrassement ou alimentation qui ne correspond pas aux prescriptions du fabricant. Avant de reprendre le travail, l’opérateur doit s’en tenir aux consignes de la notice et aux pratiques de l’atelier. Multiplier les redémarrages sans rechercher la cause ne constitue pas une méthode de diagnostic fiable.
Il faut également distinguer une pause normale après une séquence soutenue d’un arrêt répété survenant dans des conditions ordinaires. Dans ce second cas, les informations utiles sont le procédé utilisé, le réglage, le rythme de travail, l’état de l’installation et les indications du panneau de commande. La documentation du fabricant ou un service technique compétent pourra aider à interpréter ces éléments. Le facteur de marche oriente le diagnostic, mais ne remplace pas la vérification de l’appareil.
Refroidissement et environnement de l’atelier
Le refroidissement conditionne la capacité du poste à évacuer la chaleur produite pendant le fonctionnement. Les appareils n’emploient pas tous la même architecture : certains reposent sur une ventilation intégrée, tandis que d’autres configurations peuvent prévoir un refroidissement complémentaire. Le facteur de marche doit être lu en tenant compte du système réellement installé et de la manière dont le fabricant décrit son usage. Ajouter un dispositif ou modifier l’installation sans référence aux consignes peut créer de nouvelles contraintes.
L’emplacement du poste a des conséquences pratiques sur les échanges d’air. Un appareil placé contre un obstacle, couvert de poussières ou installé dans un espace qui entrave ses entrées et sorties d’air ne se trouve pas dans les conditions attendues. L’environnement thermique de l’atelier peut également différer de celui retenu pour les données de référence. Ces écarts ne se traduisent pas par une correction universelle : il faut consulter les limites et recommandations propres au modèle concerné.
La maintenance préventive contribue à préserver le fonctionnement attendu. Les opérations à effectuer, leur fréquence et les précautions associées dépendent de la conception de l’appareil et des prescriptions de son fabricant. Il convient notamment de ne pas improviser un nettoyage interne ou une intervention électrique. Dans une organisation professionnelle, les consignes de maintenance et de mise à disposition du matériel doivent être cohérentes avec les pratiques de l’établissement, sans confondre entretien courant et réparation.
Interpréter les données selon le procédé
Un facteur de marche annoncé doit toujours être rattaché au procédé concerné. Un poste multiprocédé peut présenter des caractéristiques différentes selon qu’il fonctionne en MMA, en TIG ou en MIG/MAG. Les circuits sollicités, les réglages et les conditions de fonctionnement ne sont pas nécessairement identiques. Il est donc risqué de transposer directement une valeur lue pour un procédé à un autre, même si l’intensité affichée semble similaire.
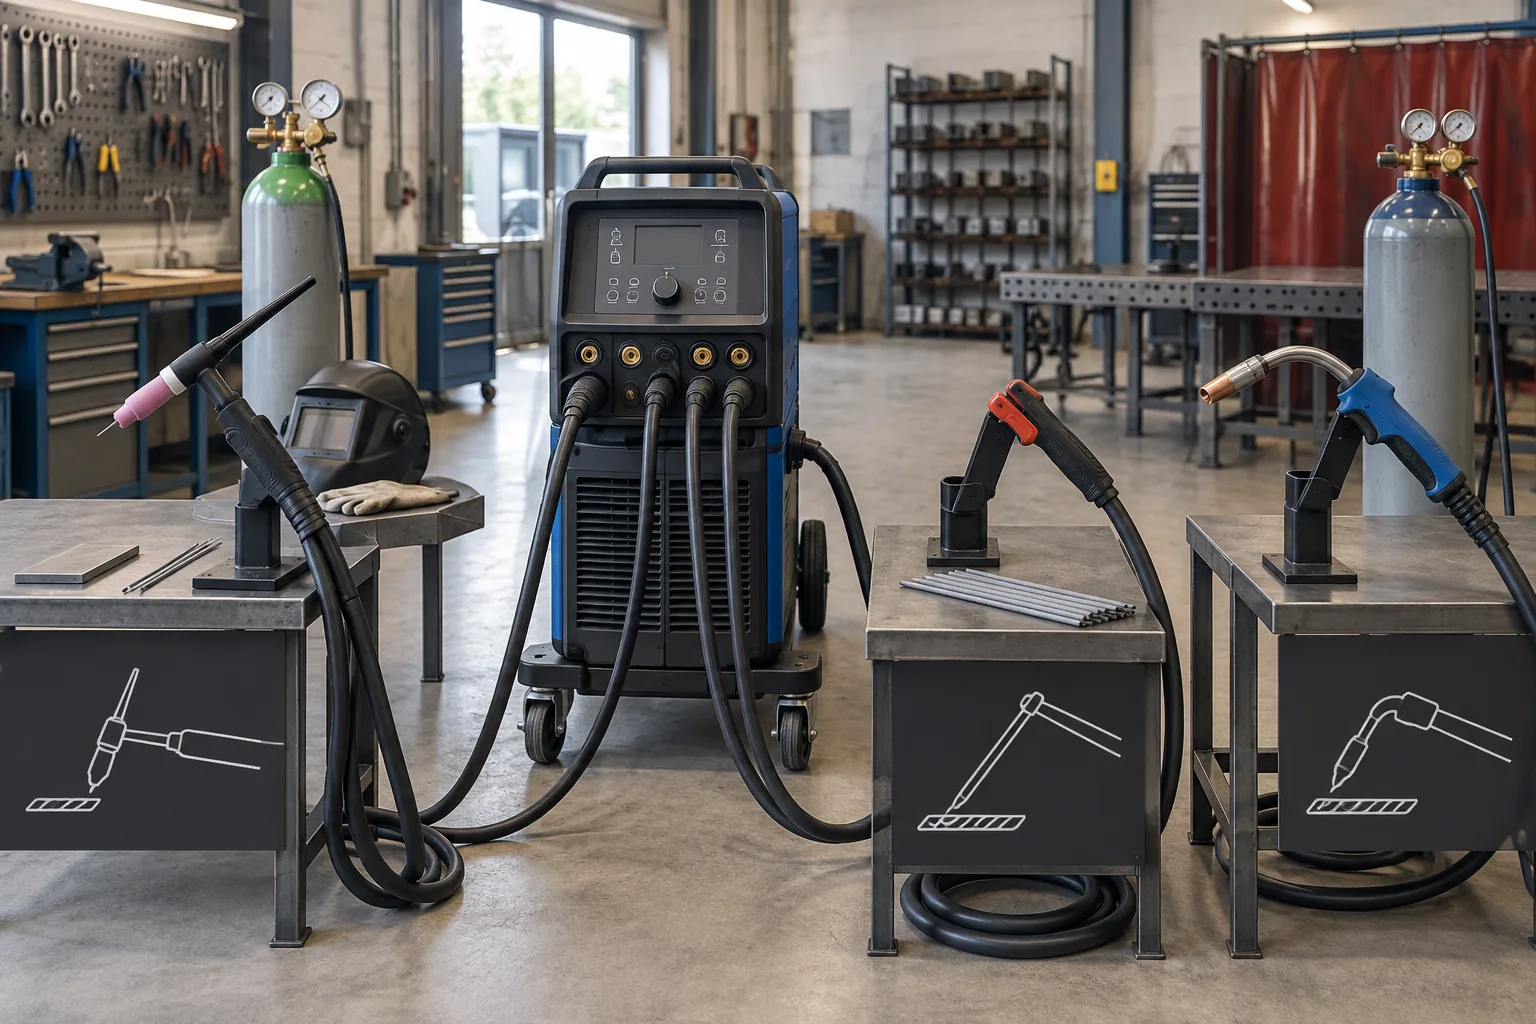
Les accessoires et la configuration d’utilisation peuvent aussi compter dans l’interprétation de la fiche. Le mode de refroidissement de la torche, la présence d’un dévidoir ou la configuration des raccordements sont autant d’éléments à vérifier lorsqu’ils sont mentionnés par le fabricant. Une donnée associée à une configuration particulière ne doit pas être généralisée à une autre. La documentation doit permettre de comprendre à quel ensemble matériel et à quel mode de fonctionnement se rapporte chaque caractéristique.
Pour un poste destiné à plusieurs procédés, identifiez d’abord celui qui représente la sollicitation la plus exigeante dans votre atelier. Examinez ensuite les données correspondant à ce procédé, sans négliger les autres usages prévus. Cette lecture évite de choisir l’appareil sur la base d’une ligne particulièrement favorable qui ne correspondrait qu’à une partie de l’activité. En cas de doute sur la correspondance entre une valeur et un mode de soudage, mieux vaut demander une précision au fabricant.
Choisir sans surdimensionner ni se tromper
Un poste bien choisi est celui dont les données répondent aux besoins identifiés, pas nécessairement celui qui affiche le facteur de marche le plus élevé. Un équipement surdimensionné peut être peu pertinent si ses autres caractéristiques ne correspondent pas à l’atelier ou si son potentiel reste inutilisé. À l’inverse, sélectionner un appareil uniquement pour sa compacité ou son intensité maximale peut conduire à négliger la durée des séquences. Le choix repose sur un ensemble de critères cohérents.
Avant de retenir un modèle, rassemblez les informations de l’activité : procédés employés, intensités usuelles, nature des séquences, alimentation disponible et possibilités de refroidissement. Confrontez-les ensuite aux fiches techniques complètes, en vérifiant les conditions attachées aux facteurs de marche. Si plusieurs données sont absentes, demandez une clarification plutôt que de déduire une capacité à partir d’un autre modèle de la gamme ou d’une valeur présentée hors contexte.
Le facteur de marche est ainsi un indicateur de capacité thermique et de rythme, non une note globale de qualité. Il aide à écarter une inadéquation manifeste et à mettre des postes en comparaison, mais il ne tranche pas seul entre deux solutions. La décision finale dépend aussi des procédés, de l’alimentation, des réglages recherchés, de l’environnement de travail et des priorités de l’utilisateur. Une lecture rigoureuse commence par définir le besoin avant de regarder le chiffre.
Ce qu’il reste à trancher avant l’achat
Le facteur de marche prend tout son sens lorsqu’il est associé à une intensité, un procédé et des conditions clairement identifiés. En isolant la valeur de ces éléments, on risque de comparer des données qui ne décrivent pas le même usage. Une lecture complète des documents techniques permet au contraire de relier les caractéristiques du poste au rythme réel des opérations, sans confondre capacité maximale et aptitude à travailler de façon soutenue.
Il reste à arbitrer les besoins qui ne se résument pas à cette donnée : diversité des procédés, alimentation disponible, mobilité, réglages et évolution possible de l’activité. Quand les fiches ne donnent pas les précisions nécessaires, une question ciblée au fabricant vaut mieux qu’une supposition. Le choix le plus pertinent est celui dont les conditions de fonctionnement sont comprises et compatibles avec l’atelier, aujourd’hui comme dans les travaux raisonnablement prévisibles.