Aluminium soudé : ce que le poste doit vraiment maîtriser
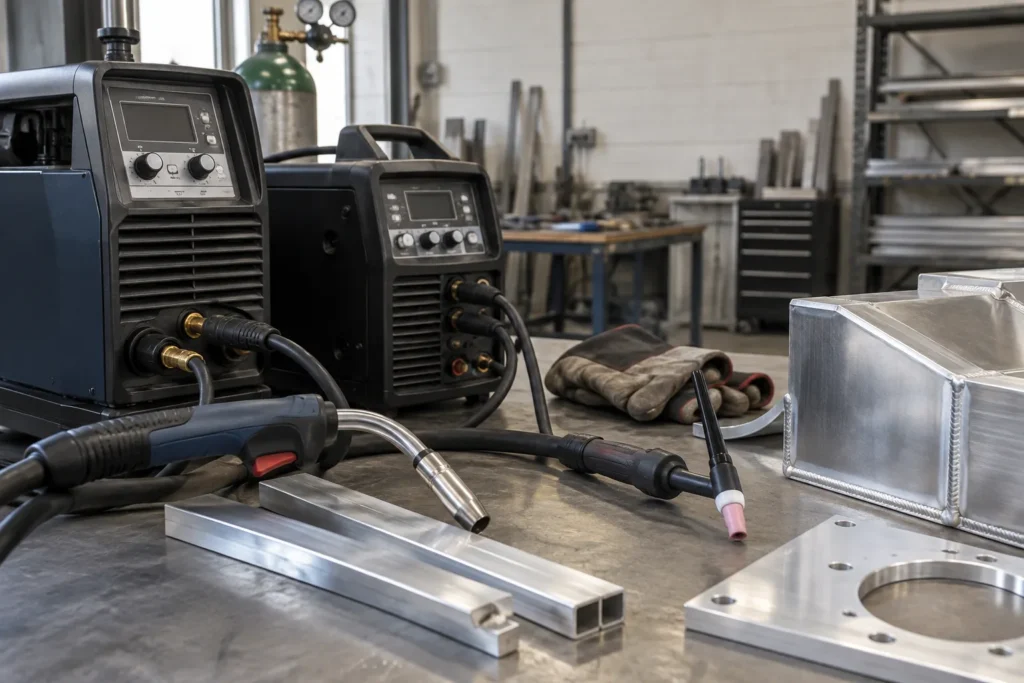
Un poste adapté à l’acier ne devient pas automatiquement un bon poste pour l’aluminium. Le matériau conduit rapidement la chaleur, sa surface porte une couche d’oxyde tenace et certains fils sont plus délicats à acheminer. Le choix ne se résume donc pas à une intensité maximale affichée : il dépend du procédé, des assemblages visés et de la capacité de l’équipement à fournir un arc régulier dans les conditions réelles de l’atelier.
Pour comparer les solutions, il faut regarder au-delà du nom du procédé inscrit sur la façade. Le comportement de la source, les fonctions de commande, le système de dévidage et les consommables forment un ensemble. Comprendre ce que chacun apporte aide à éviter deux erreurs opposées : choisir une machine trop limitée pour les travaux envisagés, ou payer en complexité pour des fonctions qui ne seront pas utiles.
Pourquoi l’aluminium sollicite autrement le poste
Un matériau qui répartit rapidement la chaleur
L’aluminium conduit la chaleur plus rapidement que l’acier courant. Une partie importante de l’énergie se diffuse donc autour de la zone fondue, ce qui influe sur la manière dont le bain se forme et sur la stabilité du travail. Une pièce épaisse peut demander un apport thermique soutenu, tandis qu’une tôle mince devient rapidement sensible à la surchauffe et à la déformation. Le poste doit ainsi permettre un réglage adapté à des épaisseurs et à des géométries parfois très différentes.
Cette conductivité explique aussi pourquoi le comportement au démarrage n’est pas toujours représentatif de celui observé quelques instants plus tard. À mesure que la pièce chauffe, le bain peut évoluer et l’opérateur doit pouvoir suivre cette variation avec une commande suffisamment progressive. Un réglage grossier complique l’adaptation, en particulier sur les assemblages qui passent d’une zone massive à une zone plus fine. La précision de réglage compte alors autant que la réserve de puissance disponible.
Une surface dont l’état compte
La surface de l’aluminium se recouvre d’une couche d’oxyde dont les caractéristiques diffèrent de celles du métal sous-jacent. Cette couche perturbe la fusion si elle n’est pas prise en compte par la préparation et par le procédé choisi. Un poste ne peut pas compenser une pièce contaminée ou mal préparée, mais certaines fonctions de l’équipement contribuent à maîtriser l’action de l’arc. Le choix du procédé doit donc être cohérent avec la préparation des pièces et la qualité attendue.
La sensibilité du matériau aux défauts de préparation rend également utile une bonne stabilité d’arc. Des variations brusques peuvent rendre plus difficile le contrôle du bain, sans pour autant constituer à elles seules la cause d’un défaut. Il faut distinguer ce qui relève du réglage de la machine, de l’état de surface, du choix du métal d’apport et de la technique opératoire. Cette lecture évite d’attribuer trop vite au poste un problème qui vient d’un autre maillon de l’assemblage.
Choisir entre MIG et TIG selon les pièces
Le MIG pour une cadence et des assemblages adaptés
Le MIG aluminium convient notamment lorsque l’on recherche un apport de métal continu et une progression efficace sur des assemblages compatibles avec ce procédé. Le fil sert d’électrode et de métal d’apport, ce qui rend le dévidage central dans le fonctionnement de l’ensemble. Le poste doit être conçu pour le travail de l’aluminium ou pouvoir recevoir une configuration appropriée. La facilité d’emploi dépend alors autant du système d’alimentation du fil que de la source électrique.
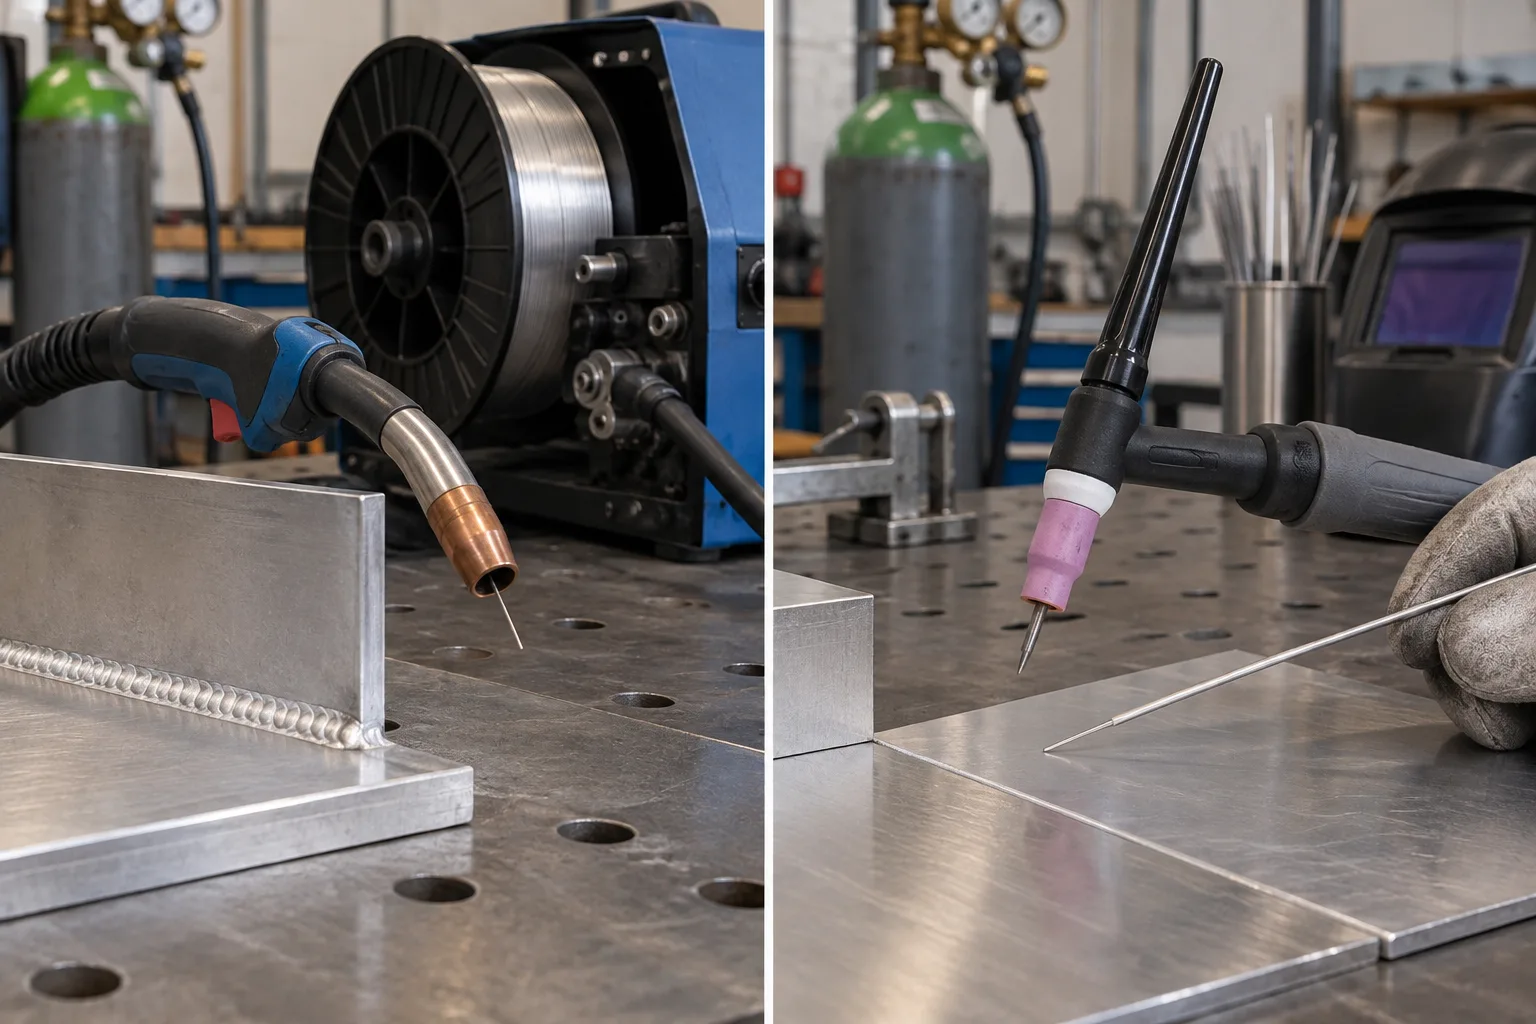
Cette solution peut être pertinente pour des pièces de dimensions et d’épaisseurs qui justifient un apport régulier, mais elle n’est pas universelle. Le contrôle du bain, l’accès à la zone de soudage et la forme du joint influencent le choix. Une torche encombrante ou un dévidage irrégulier peut compliquer l’accès et la régularité, même si la source dispose de fonctions avancées. Il est donc utile d’évaluer le poste avec les contraintes concrètes de l’atelier, plutôt qu’avec une liste abstraite de modes.
Le TIG pour un contrôle fin du bain
Le TIG permet de dissocier l’électrode réfractaire du métal d’apport tenu par l’opérateur. Cette séparation offre un contrôle fin de l’apport et peut être intéressante pour des pièces où l’aspect du cordon ou la maîtrise locale du bain sont prioritaires. Pour l’aluminium, le poste doit proposer un mode adapté, généralement avec courant alternatif, et des réglages permettant d’ajuster le comportement de l’arc. Une simple fonction TIG destinée à l’acier ne garantit pas cette aptitude.
Le TIG demande davantage de coordination entre la torche, l’arc et l’apport manuel. Il peut être moins adapté à une production où la vitesse de dépôt prime, ou à des configurations qui rendent l’accès difficile. La décision ne se prend donc pas seulement en opposant précision et rapidité : il faut considérer le niveau de finition souhaité, la répétition des pièces, l’expérience de l’opérateur et la place disponible. La polyvalence annoncée d’un poste n’efface pas les différences de conduite entre les procédés.
Les deux procédés ne répondent pas aux mêmes priorités, même lorsqu’ils permettent de travailler sur une même famille de pièces. Un atelier qui assemble des tôles fines et exige une conduite manuelle sensible peut privilégier le TIG, tandis qu’une série de pièces compatibles avec une alimentation continue peut orienter vers le MIG. Il existe aussi des besoins mixtes : dans ce cas, la qualité des fonctions propres à chaque procédé est plus importante que la seule présence de plusieurs modes sur le panneau de commande.
Lire les caractéristiques électriques au-delà de la puissance affichée
Une plage de réglage utile doit correspondre aux travaux
La plage de courant annoncée donne une première indication, mais elle ne suffit pas à juger l’aptitude du poste à souder l’aluminium. Il faut examiner si les réglages sont suffisamment progressifs dans la zone qui correspond aux pièces prévues et si la source conserve un arc stable. Une valeur maximale élevée ne renseigne pas, à elle seule, sur le comportement à faible intensité. À l’inverse, une machine orientée vers les faibles épaisseurs peut ne pas convenir aux assemblages plus massifs envisagés.
Le facteur de marche aide à comprendre combien de temps la source peut fonctionner dans certaines conditions avant de devoir refroidir. Cette donnée doit être lue selon les modalités indiquées par le fabricant, et non comme une promesse de fonctionnement continu dans toutes les situations. Pour un usage régulier, elle permet de comparer des postes de manière plus pertinente que leur seule puissance nominale. Elle doit toutefois être mise en regard du procédé et de l’intensité réellement employés.
La qualité de la commande compte également. Une variation finement maîtrisée facilite l’adaptation à la géométrie et à l’évolution thermique de la pièce. En TIG, les paramètres liés à l’alternatif ont une influence directe sur la façon dont l’arc interagit avec la surface et le bain. En MIG, la cohérence entre la vitesse de fil et les caractéristiques de l’arc est déterminante. L’interface doit rendre les réglages compréhensibles, sans masquer les paramètres importants derrière un mode automatique opaque.
Dévidage MIG : le point décisif pour le fil aluminium
Réduire les difficultés de guidage
Les fils d’aluminium sont plus souples que les fils d’acier couramment utilisés. Leur acheminement peut donc être plus sensible aux frottements, aux courbures et à la pression exercée par les galets. Une machine destinée à ce travail doit permettre une alimentation régulière et une configuration cohérente du cheminement du fil. Selon l’équipement, cela peut impliquer des galets adaptés, une gaine appropriée ou un dévidoir placé près de la torche.
Le choix entre un dévidoir intégré, un dévidoir séparé ou une torche avec entraînement du fil dépend de la distance entre la source et la zone de travail, de la mobilité recherchée et du type de production. Un système compact peut être pratique dans un atelier organisé autour de pièces accessibles. Une solution qui limite la longueur de fil poussée depuis la source peut être préférable lorsque le dévidage pose problème. Il faut considérer l’ensemble du trajet, pas seulement le moteur du dévidoir.
Les réglages de pression et l’état des éléments d’entraînement influencent aussi le comportement du fil. Trop de pression peut le déformer, tandis qu’une alimentation mal contrôlée peut provoquer des à-coups ou des interruptions. Ces symptômes ne prouvent pas que le poste est inadapté : ils invitent à examiner les consommables et la configuration du dévidage. Lors d’un achat, la disponibilité des composants adaptés à l’aluminium et la facilité d’accès aux réglages méritent donc une attention spécifique.
TIG aluminium : les fonctions qui justifient un poste dédié
Comprendre l’intérêt du courant alternatif
En TIG aluminium, le courant alternatif est couramment utilisé parce qu’il permet de gérer le compromis entre le nettoyage de la surface et la pénétration dans le métal. Un poste prévu pour cet usage propose des réglages associés à l’alternatif, contrairement à une source TIG limitée au courant continu. La présence d’un connecteur de torche ou d’une appellation commerciale ne suffit donc pas à confirmer que la machine possède les fonctions nécessaires. La fiche technique doit préciser les capacités réelles du mode TIG.
Le réglage de la balance entre les phases du courant alternatif influence la répartition de l’action de l’arc. Il doit être compris en fonction des indications propres à la machine, car les conventions d’affichage et les commandes peuvent différer. La fréquence de l’alternatif, lorsqu’elle est réglable, modifie également le caractère de l’arc et la largeur de la zone affectée. Ces paramètres ne remplacent ni une préparation adaptée ni la maîtrise de la torche, mais ils élargissent les possibilités de réglage.
Les fonctions de démarrage et de contrôle du courant participent à la facilité de conduite. Une montée progressive, une baisse contrôlée en fin de cordon ou une commande à distance peuvent être utiles selon l’assemblage et la position de travail. Elles ne sont pas toutes indispensables à chaque utilisateur. L’enjeu consiste à distinguer les fonctions qui répondent à une contrainte récurrente de celles qui ajoutent de la complexité sans bénéfice clair. Le bon équipement est celui dont les commandes servent les pièces réellement soudées.
Métal d’apport et compatibilité avec l’alliage
Identifier la famille de matériau avant de choisir le fil
Le terme aluminium recouvre des alliages différents, dont le comportement au soudage et les propriétés recherchées ne sont pas identiques. Le métal d’apport doit être sélectionné en tenant compte du matériau de base, de la fonction de la pièce et des exigences de l’assemblage. Choisir un fil uniquement parce qu’il est présenté comme compatible avec l’aluminium est une approche trop générale. Lorsque la nuance est inconnue, l’identification du matériau devient une étape préalable importante.
Le choix du métal d’apport peut influencer la résistance, la ductilité, la sensibilité à la fissuration et l’aspect final du joint. Il est donc préférable de s’appuyer sur les informations relatives à l’alliage et sur les recommandations techniques associées, plutôt que de transposer automatiquement un consommable utilisé sur une autre pièce. Le poste à souder ne corrige pas une incompatibilité métallurgique. Cette distinction est particulièrement importante lorsqu’une réparation ou une pièce fonctionnelle impose de préserver des propriétés déterminées.
Le diamètre du fil doit aussi être cohérent avec le dévidoir, la torche, l’épaisseur et la plage de réglage de la source. Un poste peut accepter plusieurs consommables, mais cette polyvalence dépend des accessoires disponibles et de la configuration installée. Avant de retenir un modèle, vérifier les diamètres pris en charge et les éléments nécessaires à leur guidage évite de découvrir après l’achat que l’adaptation exige des pièces supplémentaires ou un changement important de configuration.
Adapter le poste à l’atelier et aux assemblages
La géométrie des pièces peut peser autant que leur épaisseur dans le choix du matériel. Un cordon long et accessible ne pose pas les mêmes contraintes qu’un joint situé dans une zone étroite ou qu’une pièce à déplacer fréquemment. Le poids de la source, la longueur des câbles et la mobilité du dévidoir influencent l’organisation du travail. Un poste puissant mais difficile à positionner peut s’avérer moins pertinent qu’une solution mieux adaptée aux déplacements et aux accès habituels.
La nature des travaux oriente également le niveau de polyvalence souhaitable. Un atelier qui traite régulièrement plusieurs matériaux peut privilégier une source multi-procédés, à condition que ses fonctions aluminium soient complètes et clairement documentées. Pour une activité centrée sur un seul procédé, une machine spécialisée peut offrir une interface plus directe et éviter de payer en complexité fonctionnelle. Il faut aussi considérer les consommables disponibles, les torches compatibles et les possibilités de configuration sans présumer qu’un accessoire est fourni.
Enfin, l’alimentation électrique disponible doit être comparée aux exigences du poste, en consultant sa documentation technique. La capacité de la source, les conditions d’alimentation et l’environnement de travail forment un ensemble : un équipement ne peut délivrer les performances attendues que si son installation est compatible. Ce point est particulièrement important lorsque l’atelier dispose d’une alimentation limitée ou que la machine doit être déplacée. Il permet de réduire le choix à des modèles réellement exploitables, plutôt qu’à des caractéristiques théoriques.
Ce qui reste à trancher avant de choisir
Faire correspondre l’équipement à un usage réel
Le choix d’un poste aluminium commence par la description des travaux : procédés envisagés, matériaux, épaisseurs, fréquence d’utilisation et contraintes d’accès. Ces éléments permettent de décider si le besoin porte d’abord sur la finesse de contrôle du TIG, sur la continuité d’apport du MIG, ou sur les deux. Ils donnent aussi du sens aux données techniques. Sans ce cadrage, comparer des plages de courant ou des fonctions revient à classer des machines qui ne répondent peut-être pas au même usage.
Pour le MIG, il faut vérifier que le dévidage et les accessoires sont compatibles avec le fil aluminium prévu. Pour le TIG, la présence d’un véritable mode alternatif et la disponibilité des réglages associés constituent des critères centraux. Dans les deux cas, la documentation doit préciser les capacités de la source, ses conditions d’alimentation et les équipements requis. Une appellation générale telle que « multi-procédés » ne permet pas, à elle seule, de conclure que le poste convient à l’aluminium.
Il reste enfin à arbitrer entre polyvalence, simplicité et marge d’évolution. Le meilleur choix n’est pas nécessairement la machine qui cumule le plus de fonctions, mais celle dont les capacités correspondent aux pièces à assembler et aux compétences de l’utilisateur. La nuance exacte de l’alliage, les exigences mécaniques du joint et la fréquence des travaux peuvent encore faire évoluer la décision. Tant que ces points ne sont pas connus, le choix du poste doit rester conditionnel plutôt que fondé sur une seule caractéristique commerciale.