Amorçage TIG : HF ou Lift, quel système privilégier ?
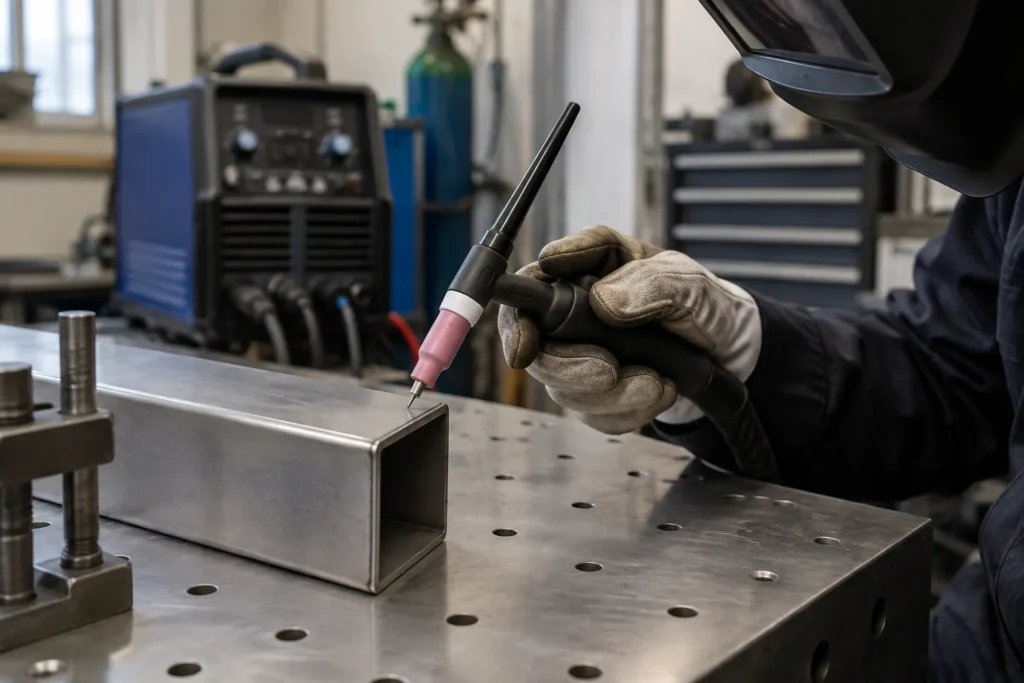
En TIG, le choix d’un générateur ne se limite pas au courant disponible ou aux matériaux à assembler. Son mode d’amorçage influence la façon de démarrer l’arc, le contact avec la pièce et les contraintes autour du poste. Les systèmes haute fréquence, souvent désignés par le sigle HF, et Lift répondent à des logiques différentes. Les distinguer permet de sélectionner une source adaptée à ses habitudes et à son atelier, sans confondre amorçage et réglage de l’arc.
Deux façons d’établir l’arc TIG
L’amorçage HF établit l’arc sans que l’électrode tungstène touche la pièce. Le générateur produit une impulsion de haute fréquence qui permet l’ionisation du gaz et l’amorçage. Le soudeur peut ainsi commencer à distance, avec une électrode qui conserve sa pointe et sans laisser de marque de contact sur le métal. Cette approche est appréciée pour les assemblages où la propreté du départ et la maîtrise du geste comptent.
Avec un amorçage Lift, l’électrode est d’abord mise en contact avec la pièce, puis légèrement soulevée pour lancer l’arc. L’électronique du poste gère cette transition afin de limiter le courant au contact, selon la conception du générateur. Le procédé évite le recours à la haute fréquence au démarrage, mais demande un geste régulier. Un contact appuyé ou mal maîtrisé peut contaminer la pointe de tungstène et compliquer l’amorçage suivant.
Ce que le mode change dans la pratique
La HF facilite les départs répétés et les amorçages dans des positions où toucher précisément la pièce est peu commode. Elle peut aussi contribuer à préserver la pointe de l’électrode, puisqu’elle n’a pas à frotter sur le métal. En contrepartie, la haute fréquence est susceptible de perturber certains équipements électroniques proches. L’environnement de travail et les recommandations du fabricant doivent donc entrer dans le choix, particulièrement dans un atelier équipé de systèmes sensibles.
Le Lift peut convenir lorsqu’on recherche un démarrage simple sans émission HF, notamment sur un poste utilisé en TIG continu. Il suppose toutefois une coordination entre le contact, le relèvement de la torche et le maintien de l’arc. Les résultats dépendent du réglage et de la conception du poste : le comportement au départ n’est pas identique d’un générateur à l’autre. Il est utile de vérifier si le modèle propose un Lift correctement décrit et adapté au procédé envisagé.
Choisir selon le procédé et l’environnement
Avant l’achat, il faut d’abord vérifier les procédés réellement prévus. Un poste TIG en courant alternatif, utilisé notamment pour l’aluminium, peut nécessiter une fonction HF pour amorcer et maintenir l’arc selon son architecture. La présence d’un mode Lift ne signifie donc pas automatiquement que le générateur convient à tous les travaux TIG. Il faut consulter les indications du constructeur sur les modes disponibles en courant continu et alternatif, ainsi que leurs conditions d’emploi.
Le confort d’amorçage ne se résume pas non plus au choix entre HF et Lift. La commande de torche, la stabilité de l’arc à faible intensité et les réglages de début de cycle influencent aussi la prise en main. Les fonctions de pré-gaz ou de post-gaz gèrent le cycle de protection gazeuse, mais ne remplacent pas un mode d’amorçage adapté. Pour comparer deux postes, il est pertinent de vérifier ces fonctions ensemble plutôt que de retenir une seule mention commerciale.
HF et Lift ne désignent pas deux niveaux de qualité, mais deux méthodes d’amorçage avec des compromis distincts. La HF favorise un départ sans contact, tandis que le Lift évite l’amorçage haute fréquence au prix d’un geste plus dépendant du contact initial. Le choix doit correspondre au procédé, aux matériaux et à l’environnement de l’atelier. En cas de doute, vérifier la compatibilité des modes avec les usages prévus dans la documentation du poste reste le meilleur point de départ.