Quand l’arc brouille les équipements électroniques
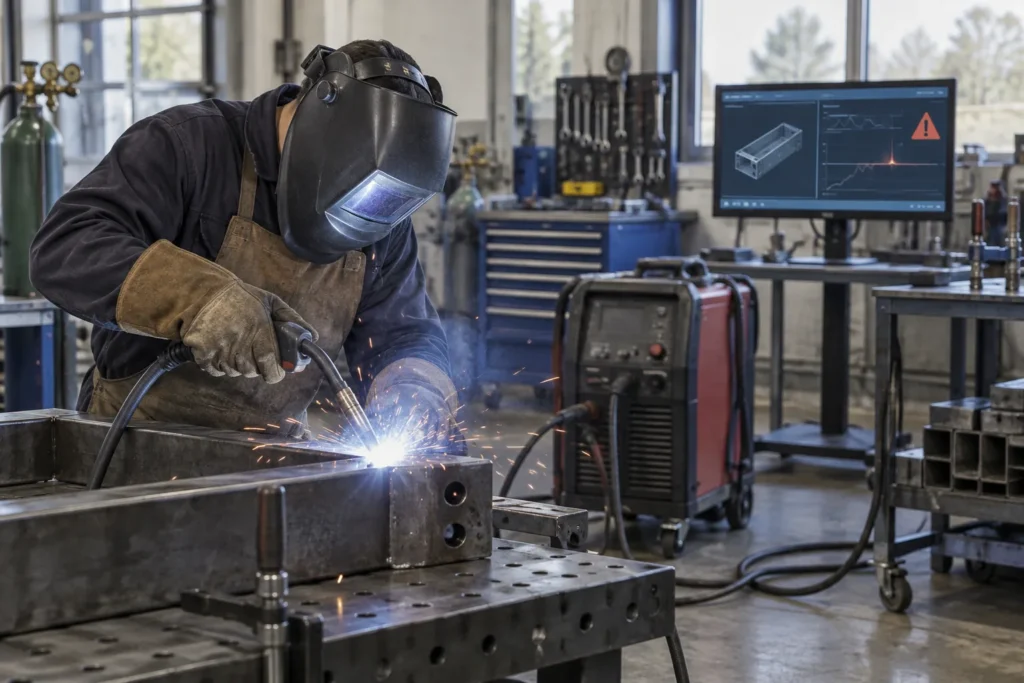
Un écran qui clignote, une commande qui se réinitialise ou une communication qui devient instable pendant le soudage : ces symptômes peuvent avoir plusieurs origines. Parmi elles figurent les perturbations électromagnétiques produites par certains postes et par l’arc lui-même. Le phénomène ne signifie pas automatiquement que la source est défectueuse, ni que l’appareil touché est en panne.
Pour raisonner efficacement, il faut examiner l’ensemble formé par le poste, ses câbles, le réseau électrique et les équipements voisins. Le procédé utilisé, la façon dont les câbles sont disposés et la sensibilité des appareils influencent le résultat. Ce dossier présente les mécanismes utiles à connaître, les indices permettant de chercher la cause et les pistes à étudier sans modifier le poste.
Pourquoi le soudage peut perturber les appareils voisins
Un phénomène lié aux variations électriques
Le soudage met en jeu des courants importants et un arc dont les caractéristiques évoluent au cours du travail. L’amorçage, les variations du bain ou une interruption de l’arc peuvent s’accompagner de changements électriques rapides. Ces variations sont susceptibles de générer des champs électromagnétiques ou de se propager par les conducteurs de l’installation. On parle alors de perturbations électromagnétiques du soudage. Leur présence ne permet pas, à elle seule, de conclure qu’un équipement est dangereux ou défectueux.
Les effets observés dépendent de plusieurs facteurs qui se combinent : la source de perturbation, le chemin qu’elle emprunte et la capacité de l’appareil voisin à y résister. Un même poste peut ainsi coexister sans incident avec certains équipements et perturber d’autres appareils dans une configuration différente. La proximité compte, mais elle n’explique pas tout. La disposition des conducteurs, les connexions et la nature des appareils concernés peuvent aussi modifier la manière dont le phénomène se manifeste.
Il est utile de distinguer une perturbation transmise par le réseau d’un couplage à travers l’espace ou les câbles. Dans le premier cas, l’interférence se propage par des conducteurs communs ou proches. Dans le second, un champ peut atteindre un appareil ou son câblage sans passer par une prise. Cette distinction oriente le diagnostic : déplacer un équipement peut aider dans une situation, tandis qu’un problème lié à l’alimentation demande d’examiner d’autres éléments.
Le rôle du procédé et de l’architecture du poste
Des signatures différentes selon la source
Les procédés ne produisent pas tous les mêmes conditions électriques. Un poste MMA, une source MIG/MAG et un générateur TIG ne pilotent pas l’arc de la même manière. Les dispositifs de commande de la source, les séquences de démarrage et les options de réglage peuvent influer sur les perturbations émises. Il serait toutefois trop simple de classer tous les postes d’un procédé comme plus ou moins perturbateurs : la conception de la machine et son état comptent également.
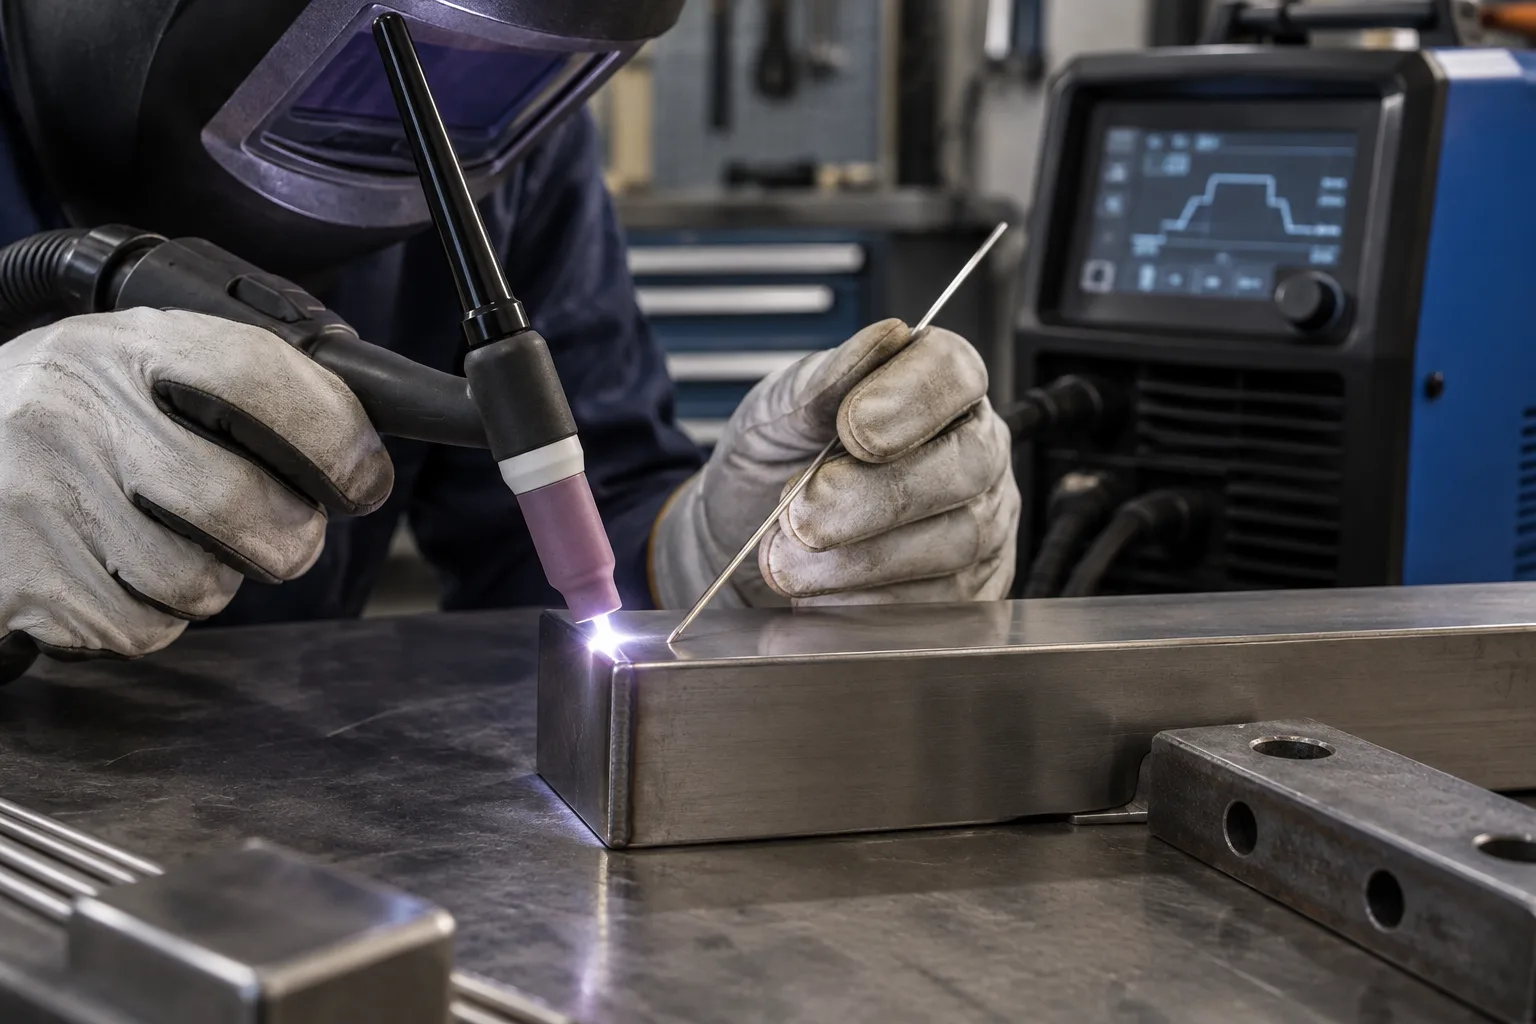
En TIG, l’amorçage haute fréquence TIG peut attirer l’attention lorsqu’un appareil voisin réagit au moment où l’arc s’établit. Cette fonction génère une impulsion destinée à faciliter l’amorçage sans contact. Certains postes proposent un amorçage Lift, qui suit un principe différent. Le choix entre ces options dépend d’abord du travail à réaliser et du poste ; l’impact sur l’environnement électronique peut également entrer dans la réflexion si des perturbations ont été constatées.
Les postes inverter utilisent une électronique de puissance pour convertir et commander l’énergie fournie à l’arc. Cette architecture ne permet pas de déduire automatiquement le niveau d’interférence d’un modèle. La qualité de conception, le filtrage, l’implantation des composants et le respect des indications du fabricant sont des éléments déterminants. Lors d’un choix, il est plus pertinent de rechercher des informations explicites sur la compatibilité électromagnétique que de se fier au seul nom du procédé ou à la présence du mot inverter.
Les chemins de propagation à examiner
Le premier chemin à considérer est le réseau électrique partagé. Quand le poste et un équipement sensible sont alimentés depuis une installation commune, certaines variations peuvent se répercuter sur l’alimentation. Le symptôme apparaît alors parfois au démarrage ou à l’amorçage, mais pas nécessairement à chaque fois. La longueur des circuits, leur organisation et les autres charges raccordées peuvent aussi jouer. Une vérification méthodique de l’installation par une personne compétente est préférable à la conclusion hâtive qu’un appareil est en cause.
Le deuxième chemin est le couplage par les conducteurs. Les câbles de soudage transportent le courant entre le poste, la torche ou le porte-électrode et la pièce. Leur parcours peut les rapprocher des câbles de commande, de communication ou d’alimentation d’un autre équipement. Les boucles formées par des conducteurs éloignés l’un de l’autre peuvent également favoriser le couplage. Observer le trajet des câbles et repérer les zones de proximité fournit souvent des indices utiles, sans qu’il soit nécessaire de toucher aux composants internes.
Enfin, un champ électromagnétique peut se coupler directement à un appareil ou à son câblage. Les liaisons longues, les entrées sensibles et certains capteurs peuvent être plus exposés selon leur conception. Une perturbation peut donc apparaître même si l’appareil concerné n’est pas branché sur la même multiprise que le poste. Le diagnostic gagne à examiner les trajets, les distances et les moments d’apparition, plutôt qu’à se limiter à la recherche d’une prise ou d’un câble manifestement défectueux.
Lire les symptômes sans confondre les causes
Repérer le moment et la répétabilité
Le moment où survient le problème constitue un premier repère. Une anomalie qui coïncide avec l’amorçage, le changement de régime ou l’arrêt du soudage peut orienter vers une perturbation liée au procédé. Si elle se produit aussi lorsque le poste est éteint, d’autres causes deviennent plus plausibles. Noter les circonstances, l’appareil touché et le type d’opération apporte une base plus fiable qu’un souvenir général, surtout lorsque l’incident est intermittent.
Il faut ensuite examiner la nature du symptôme. Un affichage qui se brouille, une commande qui redémarre ou une liaison de données qui décroche ne désignent pas nécessairement le même mécanisme. Une coupure d’alimentation peut imiter une perturbation électromagnétique, tout comme un câble endommagé ou une connexion instable. Le terme parasites sur les équipements décrit un constat, pas encore une explication. La distinction évite de remplacer un appareil fonctionnel alors que la cause se trouve ailleurs dans l’installation.
La répétabilité est informative, sans constituer une preuve absolue. Si le phénomène apparaît uniquement avec une fonction particulière, par exemple un mode d’amorçage, cette observation resserre les pistes à examiner. S’il varie selon l’emplacement de l’appareil ou le cheminement des câbles, le couplage peut être en jeu. Il convient de consigner les changements un par un et de suivre les recommandations des fabricants, sans provoquer volontairement des situations susceptibles d’endommager un équipement ou de perturber une activité en cours.
Organiser l’atelier pour limiter les couplages
La première piste consiste à réfléchir à l’implantation. Lorsque l’organisation de l’atelier le permet, éloigner les équipements sensibles de la zone où se trouvent le poste et les câbles de soudage peut réduire leur exposition. La distance utile dépend du contexte : il n’existe pas de valeur universelle applicable à toutes les installations. Il faut aussi tenir compte des câbles qui relient ces appareils à des capteurs, à un réseau informatique ou à des commandes déportées.
Le cheminement des câbles mérite la même attention. Éviter de faire courir durablement les câbles du poste le long des liaisons de commande ou de communication limite les proximités inutiles. Quand deux parcours doivent se croiser, une organisation claire est préférable à de longs trajets parallèles. Le câble de retour fait partie du circuit de soudage : son emplacement compte autant que celui du câble de la torche ou du porte-électrode. L’objectif est de maîtriser les parcours, pas de compliquer le travail.
La séparation des alimentations peut être une piste à évaluer, mais elle ne garantit pas à elle seule l’absence de perturbation. Les circuits peuvent rester liés au niveau de l’installation, tandis que les câbles continuent de se coupler par proximité. Il est également déconseillé d’ajouter au hasard des filtres ou des connexions de terre. Un dispositif inadapté peut être inefficace ou créer un autre problème. Pour une installation fixe ou un environnement industriel, l’avis d’un électricien ou d’un spécialiste compétent aide à choisir une solution adaptée.
Choisir un poste en tenant compte de l’environnement
Consulter les informations utiles du fabricant
La compatibilité électromagnétique mérite une place dans les critères de choix lorsque le poste doit fonctionner près de commandes électroniques, d’instruments ou de systèmes informatiques. Les informations fournies par le fabricant décrivent les conditions d’installation et d’utilisation prévues. Il est important de les lire pour le modèle et la configuration envisagés : deux machines d’un même type peuvent différer par leur conception, leurs options et les préconisations associées.
Un poste à souder inverter n’est pas nécessairement plus perturbateur qu’une autre architecture, et le terme ne suffit pas à caractériser son comportement électromagnétique. Il faut regarder les indications techniques disponibles, les fonctions d’amorçage et les restrictions éventuelles liées à l’environnement. Si la documentation ne répond pas à la question, contacter le fabricant avec une description précise de l’installation est plus pertinent que de déduire une compatibilité d’une simple mention commerciale.
Le contexte d’utilisation change aussi la décision. Dans un atelier où le poste est éloigné des équipements sensibles, les précautions d’implantation peuvent être simples. À proximité d’une commande automatisée ou d’un instrument dont le fonctionnement doit rester stable, il devient utile d’évaluer l’ensemble de l’installation avant l’achat ou la mise en service. L’enjeu n’est pas seulement de sélectionner une source de soudage, mais de vérifier que son environnement électrique et les appareils voisins peuvent coexister dans les conditions prévues.
Évaluer les solutions et leurs limites
Déplacer un équipement ou réorganiser le parcours des câbles constitue souvent une piste accessible, mais son efficacité dépend du chemin de propagation réel. Si le problème passe principalement par l’alimentation, une modification d’implantation peut ne rien changer. À l’inverse, si un câble de communication longe le faisceau de soudage, revoir leur trajet peut être pertinent. Une intervention utile commence donc par une hypothèse vérifiable et par un changement limité, plutôt que par l’accumulation de solutions sans diagnostic.
Les filtres, les ferrites et les dispositifs de conditionnement électrique répondent à des situations précises. Ils ne sont pas interchangeables et ne corrigent pas tous les types de perturbations. Leur choix dépend notamment de la fréquence concernée, du circuit touché et des caractéristiques de l’équipement. Sans identification de la cause, installer un accessoire au hasard risque de déplacer le symptôme ou de ne rien apporter. Il faut suivre les recommandations des fabricants des appareils concernés et demander conseil lorsqu’un doute porte sur l’installation.
Il faut enfin distinguer une mesure organisationnelle d’une modification technique de la source. Ouvrir le poste, changer un filtre interne ou modifier une liaison électrique n’est pas une démarche de diagnostic ordinaire : cela peut compromettre le fonctionnement et les conditions prévues par le fabricant. Si les incidents persistent malgré une implantation réfléchie, un professionnel de l’électricité ou de la compatibilité électromagnétique peut examiner les chemins de propagation. Le diagnostic instrumenté peut alors être nécessaire, mais il doit être confié à une personne équipée et compétente.
Intégrer la question dans un atelier connecté
La présence croissante de commandes, de capteurs et d’outils numériques rend la cohabitation plus visible dans certains ateliers. Un équipement connecté peut réagir à une perturbation par une perte de communication, tandis qu’un appareil plus simple peut ne présenter aucun symptôme. Cela ne signifie pas que les solutions connectées sont intrinsèquement fragiles. Leur sensibilité dépend de leur conception, de leur installation et des liaisons qui les relient aux autres éléments du système.
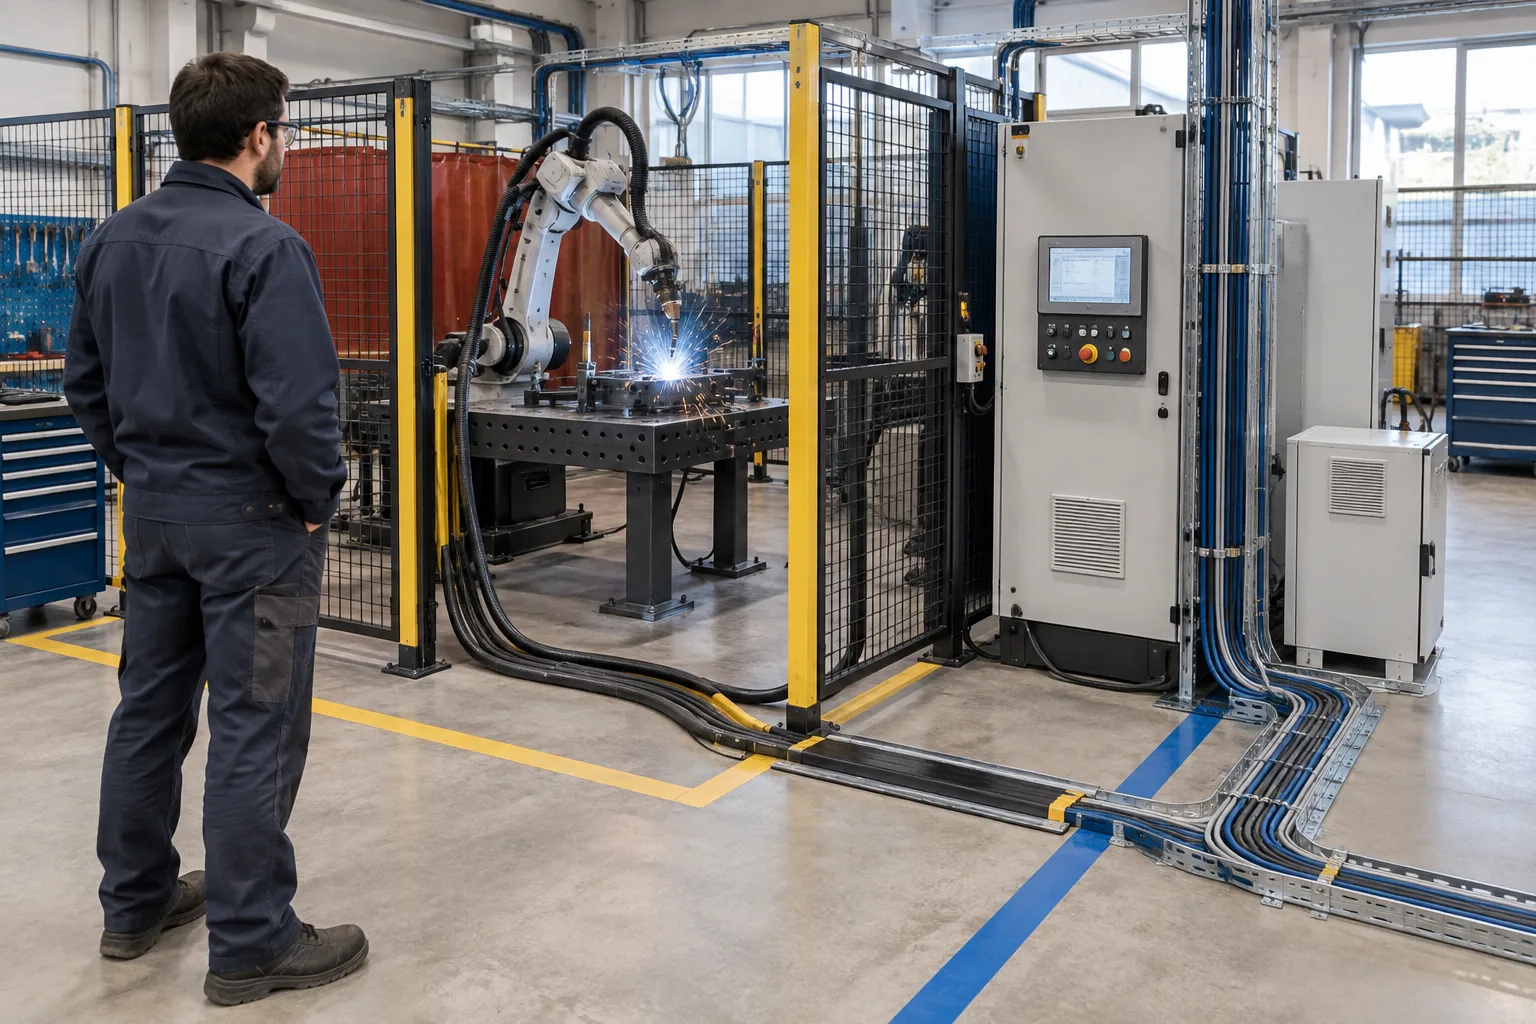
Dans une cellule automatisée, le poste ne doit pas être considéré isolément. Les câbles de commande, les retours d’information, les capteurs et les interfaces de programmation participent à l’environnement électromagnétique. Une anomalie signalée par le système peut provenir d’une perturbation, mais aussi d’un défaut logiciel, d’une connexion imparfaite ou d’une configuration inadaptée. La traçabilité des événements et la coordination entre les personnes responsables du soudage, de la maintenance et de l’automatisme aident à éviter les diagnostics contradictoires.
La meilleure approche consiste à considérer la compatibilité dès la conception ou la réorganisation de l’atelier. Prévoir des parcours distincts, consulter les documents des équipements et conserver une description claire des symptômes facilite les interventions ultérieures. Il reste nécessaire d’arbitrer entre les contraintes de production, l’espace disponible et les exigences propres aux appareils. Aucune règle d’agencement ne remplace l’analyse du site, mais une réflexion en amont coûte généralement moins de temps qu’une succession de corrections après l’apparition de dysfonctionnements.
Conclusion : ce qui reste à trancher
Une perturbation attribuée au soudage peut emprunter plusieurs chemins et imiter d’autres défauts électriques ou électroniques. Le procédé, l’architecture du poste, les câbles et la sensibilité des appareils forment un ensemble qu’il faut examiner sans tirer de conclusion à partir d’un seul symptôme. Repérer le moment d’apparition, les équipements concernés et les changements de configuration permet de construire un diagnostic plus solide.
Ce qui reste à trancher dans chaque cas est la part respective du poste, de l’installation et de l’appareil perturbé. Les indications des fabricants et l’observation méthodique orientent les premières vérifications ; une analyse spécialisée devient utile lorsque les incidents persistent ou concernent une installation complexe. Le bon choix n’est donc pas une solution universelle, mais une réponse cohérente avec le procédé, les équipements voisins et les contraintes réelles de l’atelier.