Programmes mémorisés sur un poste à souder : usages et limites
Sur un poste à souder doté d’une interface numérique, la possibilité d’enregistrer des réglages peut sembler n’être qu’un confort. Elle répond pourtant à une question concrète : comment retrouver une configuration cohérente sans repartir de zéro à chaque session, ni confondre des paramètres préparés pour des assemblages différents ? La réponse dépend autant de la mémoire proposée que de la façon dont l’atelier organise ses informations.
Un programme mémorisé ne garantit pas, à lui seul, un cordon identique ni un procédé adapté à toute situation. Il conserve des choix de réglage dans un contexte donné, tandis que le matériau, la préparation, la position et le geste restent déterminants. Comprendre ce que le poste enregistre, ce qu’il ne sait pas enregistrer et comment nommer les programmes permet de tirer parti de la fonction sans lui demander plus qu’elle ne peut fournir.
À quoi sert la mémoire d’un poste à souder ?
La mémoire de soudage conserve une configuration afin de la retrouver sans ressaisir chaque valeur. Selon le poste, elle peut concerner un procédé, une matière, un diamètre de fil ou d’électrode, ainsi que des paramètres associés. Le contenu exact varie d’un modèle à l’autre : certains appareils enregistrent plusieurs réglages liés entre eux, d’autres proposent des emplacements plus simples. L’intérêt premier est pratique : limiter les erreurs de ressaisie lorsqu’une tâche revient régulièrement.
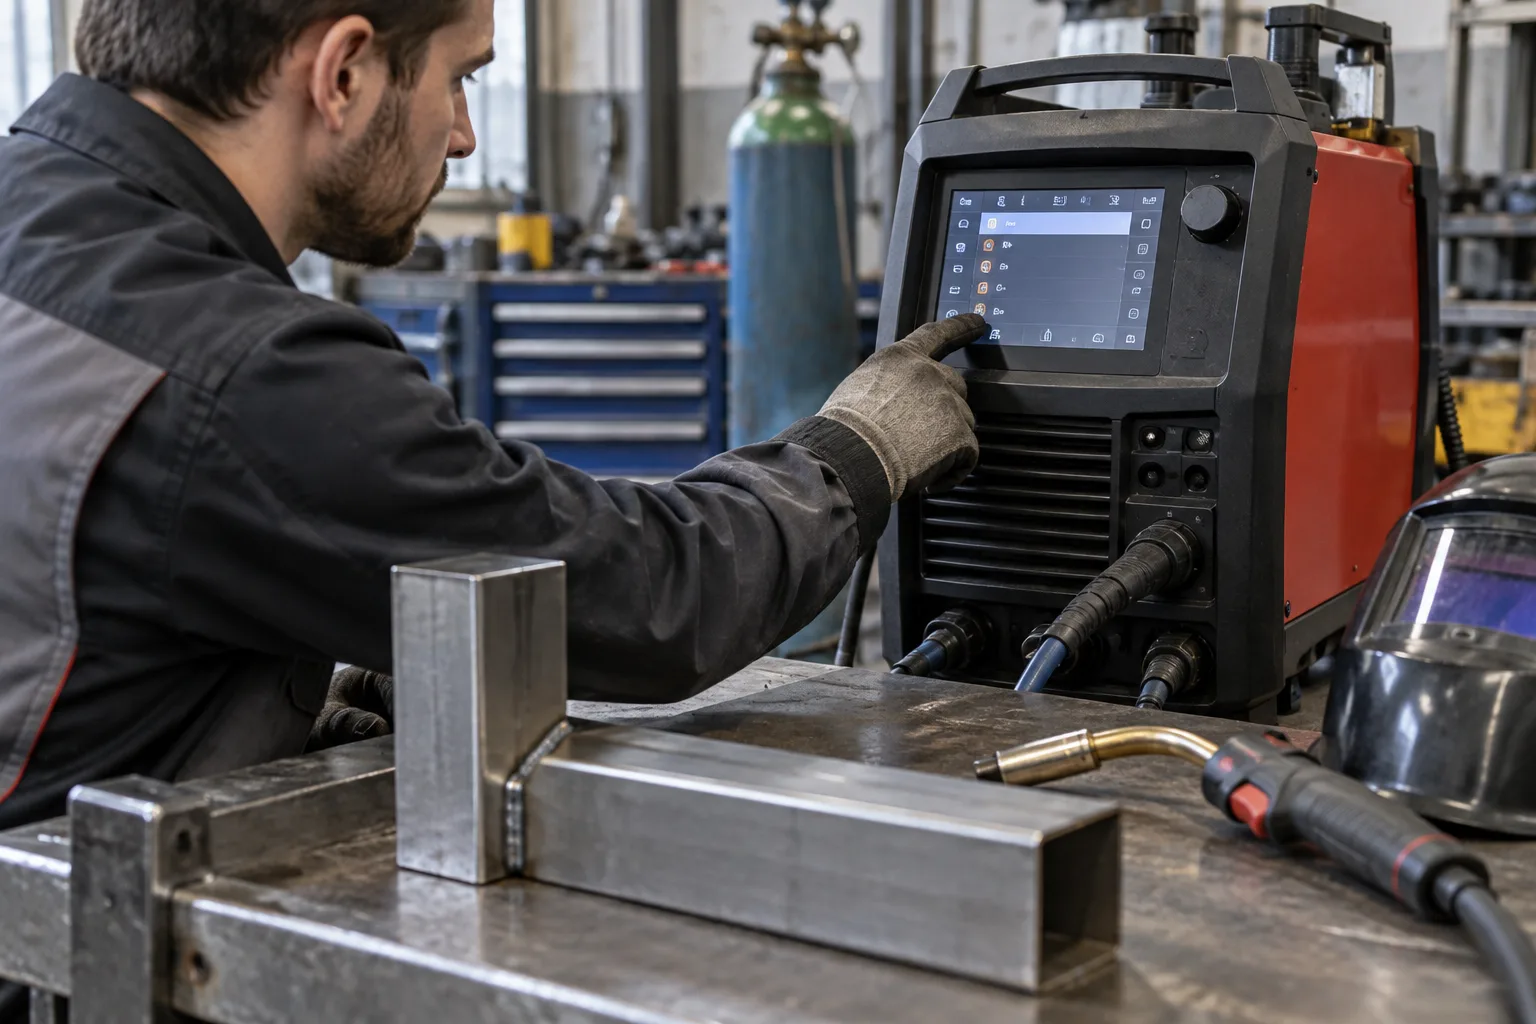
Cette fonction est particulièrement utile quand plusieurs assemblages sollicitent le même équipement ou quand plusieurs opérateurs partagent un poste. Un programme repéré clairement peut servir de point de départ et rendre les changements de configuration plus lisibles. Il peut aussi éviter de modifier involontairement un réglage préparé pour un autre travail. Cela ne dispense toutefois pas de vérifier la configuration affichée avant d’amorcer l’arc, surtout après un changement de torche, de consommable ou de matériau.
La mémoire est également un outil de transmission. Une configuration identifiée peut aider un collègue à retrouver les réglages retenus pour une tâche connue, à condition que les informations qui l’accompagnent soient compréhensibles. Sans description, un emplacement portant seulement un numéro n’indique ni le métal concerné ni les limites d’emploi. L’enregistrement apporte donc de la valeur lorsqu’il s’inscrit dans une méthode de classement, plutôt que lorsqu’il accumule des valeurs difficiles à interpréter.
Programme enregistré et procédure de soudage : deux notions distinctes
Ce que le poste peut conserver
Les programmes de soudage enregistrés correspondent d’abord aux fonctions réellement disponibles dans le poste. Ils peuvent mémoriser des paramètres électriques ou des choix de configuration propres au procédé, et parfois une séquence de réglages. En revanche, le poste ne déduit pas automatiquement la qualité attendue d’un assemblage à partir de ces seules valeurs. Le programme constitue une configuration machine, pas une description complète de la pièce, de sa préparation ou de la manière de conduire la torche.
Ce qui relève de la documentation
Une procédure de travail peut préciser des éléments que la mémoire du générateur ne couvre pas : préparation des bords, type d’assemblage, métal d’apport, position, enchaînement des passes ou critères de contrôle. Ces informations doivent être accessibles autrement, par exemple dans une fiche de travail associée au programme. Il faut éviter de traiter un numéro de mémoire comme une recette universelle : deux pièces de même matière peuvent demander des choix différents en raison de leur géométrie ou de leur épaisseur.
Cette distinction permet aussi de parler plus clairement au sein d’une équipe. Le technicien peut décrire la configuration enregistrée, tandis que la documentation précise les conditions dans lesquelles elle a été retenue. Si ces deux niveaux sont confondus, un réglage valable dans un cas précis risque d’être réutilisé hors contexte. Un poste peut aider à reproduire une configuration donnée ; il ne remplace ni l’analyse de l’assemblage ni la qualification d’une méthode lorsqu’elles sont nécessaires.
Organiser ses réglages pour éviter les confusions
Adopter une logique de classement
Une organisation utile commence par une convention stable. Le nom d’un programme peut faire apparaître le procédé, la famille de pièces et le contexte d’utilisation, dans la limite des caractères que l’interface accepte. Si l’appareil n’offre que des emplacements numérotés, un registre externe peut relier chaque numéro à une description. Le but n’est pas de créer un catalogue compliqué, mais de retrouver rapidement la bonne configuration sans dépendre de la mémoire d’une seule personne.
Documenter les changements
Les paramètres mémorisés évoluent parfois au fil des besoins : ajustement après un essai, changement de consommable ou adaptation à une nouvelle géométrie. Il est utile de distinguer une configuration de référence d’une variante de travail, puis de noter ce qui a changé et pourquoi. Sans cette distinction, une modification ponctuelle peut remplacer la base initiale et devenir difficile à retracer. Un historique simple, tenu dans un support accessible à l’équipe, aide à préserver la lisibilité des choix.
Il faut aussi prévoir une règle de suppression ou d’archivage. Une mémoire saturée de variantes obsolètes complique le choix et augmente le risque de sélectionner un programme inadapté. Avant d’effacer une configuration, vérifier si elle reste associée à un travail récurrent ou à une documentation existante. Cette discipline est particulièrement pertinente dans un atelier où les postes changent d’utilisateur. Des noms cohérents et des entrées entretenues valent mieux qu’une grande quantité de mémoires dont personne ne connaît plus l’origine.
La répétabilité dépend de plus que la mémoire
La répétabilité des cordons ne se résume pas à rappeler une valeur sur l’écran. La tenue de la pièce, l’état des surfaces, le jeu, l’accès au joint et la position de soudage influencent le résultat. Le consommable et les conditions de dévidage ou de protection gazeuse peuvent également compter selon le procédé. Un programme facilite le retour à un point de départ comparable ; il ne neutralise pas les variations matérielles ni les différences de conduite entre opérateurs.
Le réglage synergique illustre bien cette limite. Le poste peut coordonner plusieurs paramètres à partir de choix tels que le procédé et le fil, mais l’utilisateur doit sélectionner une combinaison cohérente et évaluer le comportement de l’arc. Réglage synergique ne signifie pas réglage automatique de toute la situation : les ajustements disponibles, leur portée et leur interaction dépendent de l’appareil. Une mémoire construite sur une sélection incorrecte peut reproduire fidèlement une configuration qui ne convient pas au travail.
Pour comparer des résultats, il faut donc stabiliser autant que possible les éléments de l’assemblage et relever les écarts observés. Cela ne demande pas nécessairement un système de suivi lourd : une note sur la pièce concernée, l’opérateur, le consommable et les corrections effectuées peut déjà donner du contexte. Si le résultat change alors que le programme n’a pas bougé, cette comparaison oriente le diagnostic vers les conditions de préparation ou d’exécution, plutôt que vers une modification immédiate et aveugle des réglages.
Compatibilité et conservation des programmes
La présence d’une mémoire ne dit pas si les programmes peuvent être transférés vers un autre poste. Certaines interfaces permettent des échanges ou des sauvegardes, d’autres gardent les configurations dans l’appareil. Même lorsque le transfert existe, il convient de vérifier la compatibilité des procédés, des options installées et des versions de commande. Un fichier ou une copie ne garantit pas qu’une configuration se comportera de façon identique sur une machine différente, car les équipements et leurs possibilités peuvent diverger.
La question de la sauvegarde mérite d’être posée avant qu’un poste soit remplacé, réinitialisé ou envoyé en maintenance. Selon les fonctions disponibles, la conservation peut passer par une procédure intégrée, un support amovible ou une documentation manuelle. Il est prudent de ne pas supposer que les données seront conservées après toute intervention. Les instructions du fabricant et la documentation de l’appareil sont les références pour connaître les fonctions prises en charge et les conditions de restauration.
Dans un parc comprenant plusieurs postes, la gestion des versions devient importante. Une configuration peut porter le même nom tout en ayant été modifiée sur une machine, ce qui crée des écarts difficiles à repérer. Un registre central indiquant l’équipement concerné, la date de mise à jour lorsqu’elle est connue et le motif de la modification contribue à éviter ces divergences. Ce suivi ne rend pas les machines identiques ; il aide à savoir quelle configuration est considérée comme la référence pour un usage donné.
Mémorisation et traçabilité : ne pas confondre les données
Un programme enregistré décrit principalement des choix de réglage. La traçabilité d’une fabrication peut demander d’autres informations : identification de la pièce ou du lot, opérateur, consommables, contrôles effectués et révisions de documents. Toutes ces données ne sont pas nécessairement collectées par le poste, même si son interface propose des fonctions numériques. Il faut donc vérifier précisément ce qui est conservé, sous quelle forme et pendant combien de temps, plutôt que de déduire une capacité de suivi du seul affichage électronique.
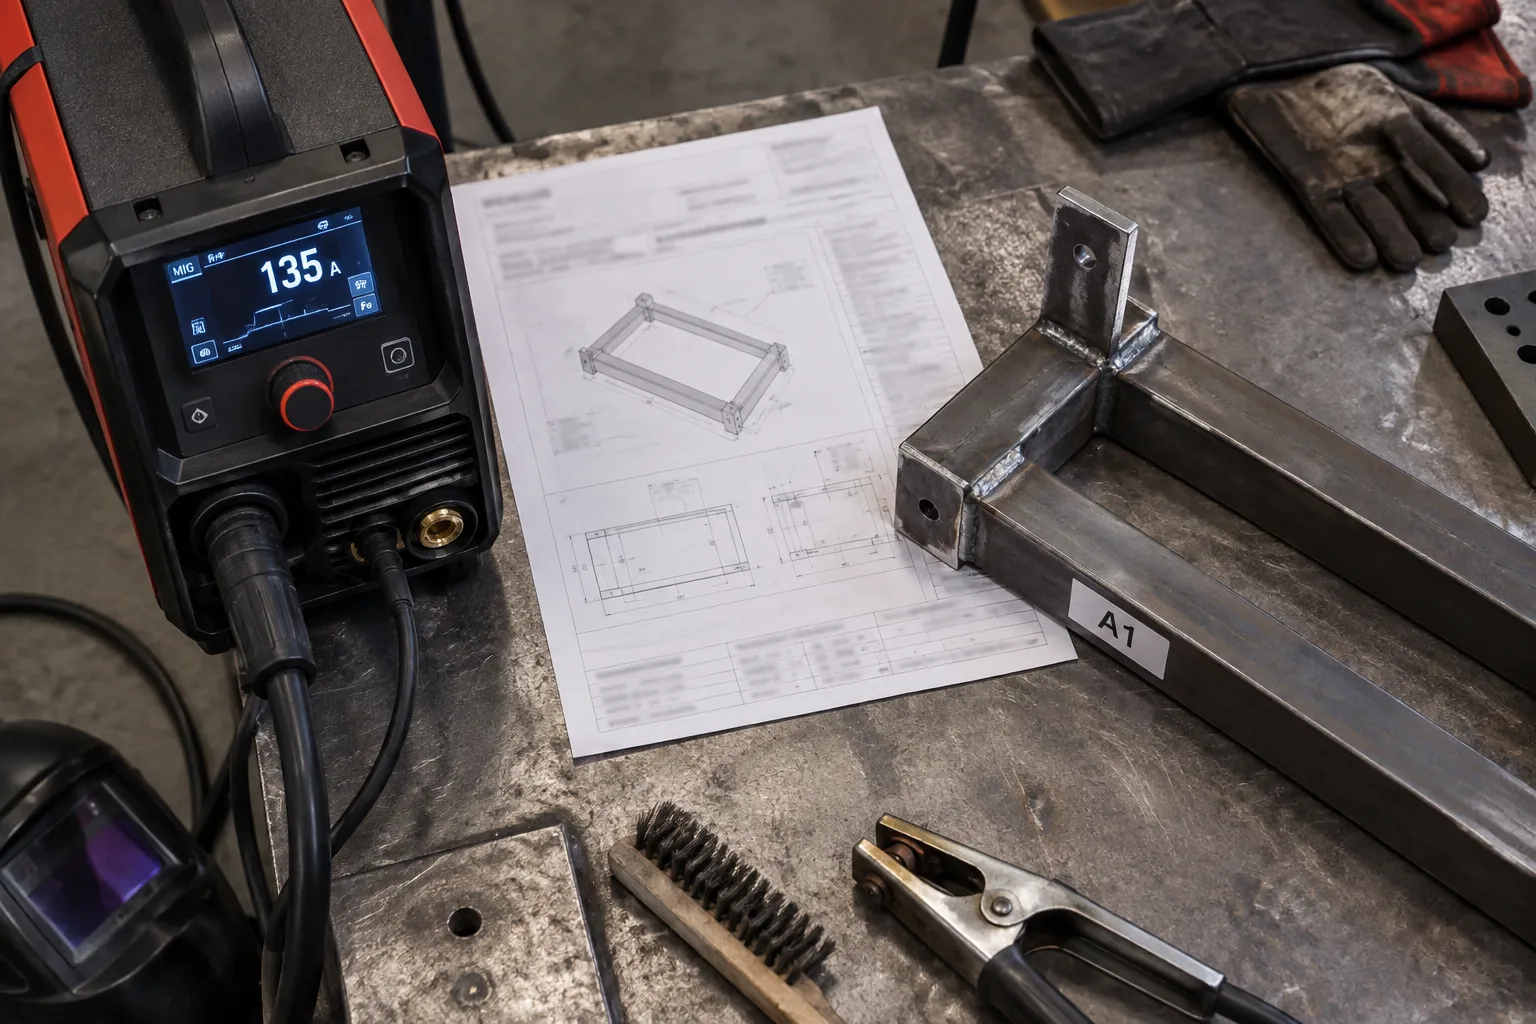
Une fiche de mode opératoire peut relier la mémoire du poste aux conditions réelles de travail. Elle identifie la configuration à sélectionner et décrit les éléments qui ne sont pas stockés dans l’appareil. Cette organisation rend l’information plus utile à un opérateur qui découvre le travail et limite les interprétations. Dans un contexte professionnel, les exigences internes ou contractuelles déterminent les enregistrements attendus ; une mémoire de poste ne doit pas être présentée comme un substitut à ces exigences.
Il convient enfin de préserver la cohérence entre données et pratique. Si une configuration est modifiée sur l’appareil, la documentation associée doit être réexaminée afin d’éviter qu’elle ne décrive une ancienne version. À l’inverse, une évolution de la pièce ou de la méthode peut rendre le programme enregistré inadéquat sans que l’écran le signale. La traçabilité repose donc sur une relation entretenue entre les réglages, leur contexte et les documents de travail, pas seulement sur la capacité de stockage du générateur.
Choisir un poste selon ses fonctions mémoire
Pour comparer les fonctions, commencer par l’usage réel : fréquence des changements de procédé, nombre de travaux récurrents, diversité des utilisateurs et besoin de retrouver des réglages spécifiques. La quantité d’emplacements annoncée ne suffit pas à juger l’ergonomie. Il est pertinent d’examiner la facilité de nommage, la lisibilité des informations affichées, la possibilité de protéger une configuration de référence et la façon dont l’utilisateur retrouve un programme depuis l’interface.
Il faut également regarder les moyens de sauvegarde et de transfert, si ces fonctions sont utiles à l’atelier. La documentation du fabricant doit préciser les compatibilités et les limites de ces échanges. Dans une structure où plusieurs appareils sont employés, la question n’est pas seulement de copier des données, mais de savoir si chaque poste dispose des mêmes procédés et options. Une fonction de partage peut simplifier l’organisation, mais elle ne supprime pas le besoin de vérifier les paramètres sur la machine destinataire.
Enfin, la mémoire ne doit pas détourner l’attention des critères essentiels du poste : procédés nécessaires, plage de réglage adaptée aux travaux, alimentation disponible, facteur de marche pertinent et ergonomie générale. Une interface riche ne compense pas un équipement mal choisi pour les tâches prévues. La fonction mémoire prend tout son sens lorsqu’elle soutient un atelier déjà structuré et répond à une fréquence réelle de changements. Pour un usage ponctuel, une configuration simple et bien documentée peut suffire.
Mettre la mémorisation au service de l’atelier
Une mise en place progressive permet d’éviter de transformer les emplacements disponibles en inventaire confus. L’atelier peut commencer par identifier les travaux récurrents, puis définir quelques configurations de référence à documenter. Chaque entrée doit être liée à une application explicite, avec les paramètres que le poste conserve et les conditions qui restent à vérifier. Les opérateurs savent ainsi si le programme correspond au travail à réaliser ou s’il ne constitue qu’un point de départ à adapter.
Un essai sur pièce représentative aide à confirmer que la configuration et la méthode de travail sont cohérentes avant de généraliser un réglage. Les observations utiles peuvent être consignées sans prétendre que la mémoire suffit à valider le procédé : elles apportent un contexte aux décisions prises. Si les résultats ne sont pas satisfaisants, il faut examiner la préparation, les consommables, la position et le geste en même temps que les paramètres. Cette approche évite de traiter chaque défaut comme un simple problème de programme.
La responsabilité de la mise à jour doit être claire. Une personne ou une fonction désignée peut gérer les noms, les modifications et l’archivage, tandis que les utilisateurs signalent les écarts constatés. Les règles doivent rester assez légères pour être suivies au quotidien. Une mémoire bien tenue améliore l’accès à l’information et la continuité entre les tâches ; une mémoire laissée sans gouvernance ajoute des choix sans expliquer lequel retenir. L’efficacité vient de l’association entre outil, documentation et pratiques partagées.
Conclusion : une fonction utile, mais à cadrer
Les mémoires d’un poste à souder numérique répondent à un besoin concret de rappel et de cohérence. Elles réduisent la ressaisie, facilitent le partage d’une configuration et peuvent aider à retrouver un point de départ déjà connu. Leur intérêt dépend cependant des fonctions exactes de l’appareil, de la clarté des noms et de la relation entre chaque réglage et son application. Un programme enregistré ne décrit jamais, à lui seul, toutes les conditions qui rendent un assemblage réalisable.
Avant de choisir un équipement ou de réorganiser un parc, il reste à trancher des questions propres à l’atelier : combien de réglages doivent être disponibles, qui peut les modifier, comment les sauvegarder et quels documents doivent les accompagner ? Les réponses varient selon les procédés, les équipes et le niveau de suivi attendu. Il est préférable de vérifier ces fonctions dans la documentation du modèle et de les confronter aux tâches réellement exécutées, sans confondre capacité mémoire et garantie de résultat.
La bonne approche consiste donc à traiter la mémoire comme une composante d’une organisation technique plus large. Les informations enregistrées doivent être compréhensibles, reliées à leur contexte et vérifiées au moment de leur utilisation. Ce qu’il reste à décider, pour chaque atelier, est le degré de formalisation nécessaire : quelques repères pour un usage individuel ou une gestion structurée lorsque plusieurs opérateurs et travaux récurrents se croisent. Dans tous les cas, la qualité du soudage demeure liée à l’ensemble de la préparation et de l’exécution.