Positionneur de soudage : faire tourner la pièce sans perdre la maîtrise
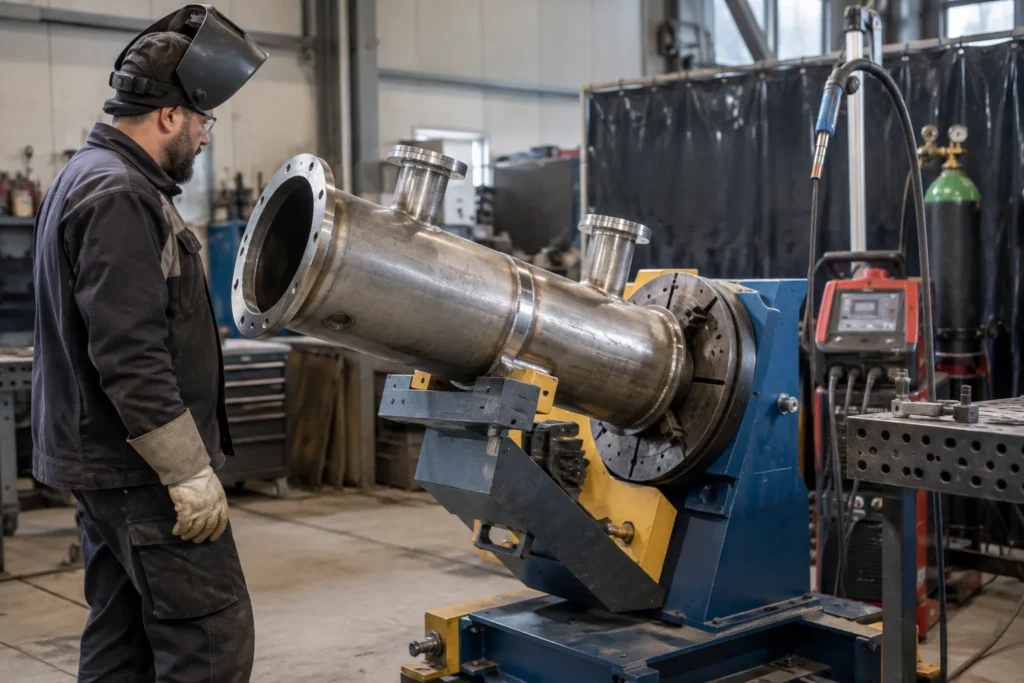
Lorsqu’un assemblage comporte un joint difficile à atteindre, le soudeur peut être tenté de se déplacer autour de la pièce ou de modifier sa position de travail. Un positionneur permet plutôt de faire tourner ou d’incliner l’ouvrage afin de présenter le joint plus favorablement. Son intérêt dépend toutefois de la géométrie, de la masse et de la répétition des opérations. Le choisir demande donc de partir des pièces réellement produites, et non d’une capacité théorique isolée.
Identifier les opérations où un positionneur apporte un bénéfice
Le positionneur de soudage est particulièrement pertinent lorsque l’assemblage peut être fixé sur un plateau et orienté sans déformation ni déplacement de ses éléments. Il aide à garder le joint dans une position de travail plus confortable et peut limiter les changements de posture au cours d’un cordon. Sur une série de pièces semblables, retrouver une orientation cohérente peut également rendre les opérations plus régulières. Ce bénéfice reste lié à la préparation et au maintien corrects de l’ouvrage.
À l’inverse, une pièce volumineuse, dissymétrique ou composée d’éléments fragiles ne se prête pas forcément à une rotation simple. Le montage peut exiger des bridages spécifiques, voire rendre l’accès à certaines zones plus difficile une fois la pièce installée. Il faut aussi considérer les cordons qui doivent être réalisés dans une position imposée par la conception ou la procédure de fabrication. Le positionneur ne remplace donc ni le choix du procédé ni la préparation du joint.
Comparer capacité, mouvement et possibilités de fixation
La capacité de charge annoncée doit être rapprochée de la masse totale montée sur le plateau, en tenant compte des accessoires de fixation et de la manière dont la pièce est répartie. Un centre de gravité décalé sollicite l’équipement différemment d’une charge bien centrée. Il est utile d’examiner les limites de charge selon les positions et les mouvements permis, plutôt que de s’arrêter à une valeur générale. La documentation du fabricant précise les conditions d’utilisation à respecter.
Le mouvement proposé doit correspondre au travail prévu : rotation continue, inclinaison ou combinaison des deux selon les équipements. La vitesse de rotation, sa régularité et la facilité de commande influencent le contrôle du bain, notamment lorsque le cordon doit rester homogène pendant le déplacement. Vérifiez aussi les dimensions du plateau et les solutions de fixation disponibles pour vos pièces. Un positionneur rotatif trop limité en encombrement peut se révéler peu pratique, même si sa charge admissible semble suffisante.
Prévoir l’intégration dans l’atelier et au poste
Un positionneur doit pouvoir s’intégrer à l’espace de travail sans gêner l’accès à la torche, aux commandes du poste ou aux autres équipements. La hauteur de travail, l’encombrement en rotation et la place nécessaire au chargement méritent d’être évalués avec les pièces habituelles. Pensez également à la compatibilité électrique et aux interfaces de commande, qui varient selon les modèles. Ces vérifications évitent de retenir un équipement techniquement adapté, mais difficile à exploiter dans l’organisation réelle de l’atelier.
Le maintien de la pièce est un autre point déterminant. Le plateau et ses accessoires doivent permettre un bridage stable, sans masquer les zones à souder ni empêcher l’accès aux raccordements nécessaires. Lorsque plusieurs formats sont travaillés, la possibilité de changer de montage sans complexité excessive peut compter davantage qu’une fonction rarement utilisée. Intégrez enfin l’entretien prévu par le fabricant et la formation des opérateurs : un équipement maîtrisé s’intègre plus facilement aux pratiques de production.
Le choix d’un positionneur se construit à partir des pièces, des joints et des mouvements réellement nécessaires. Capacité de charge, répartition de la masse, fixation et intégration dans l’atelier doivent être examinées ensemble, car aucun critère ne suffit à lui seul. Pour un usage ponctuel, une solution simple peut convenir ; pour des opérations répétées, la régularité de commande et la facilité de montage prennent davantage de poids. La documentation technique et les contraintes de fabrication restent les références pour valider la sélection.