Reprendre un cordon interrompu : assurer une jonction continue
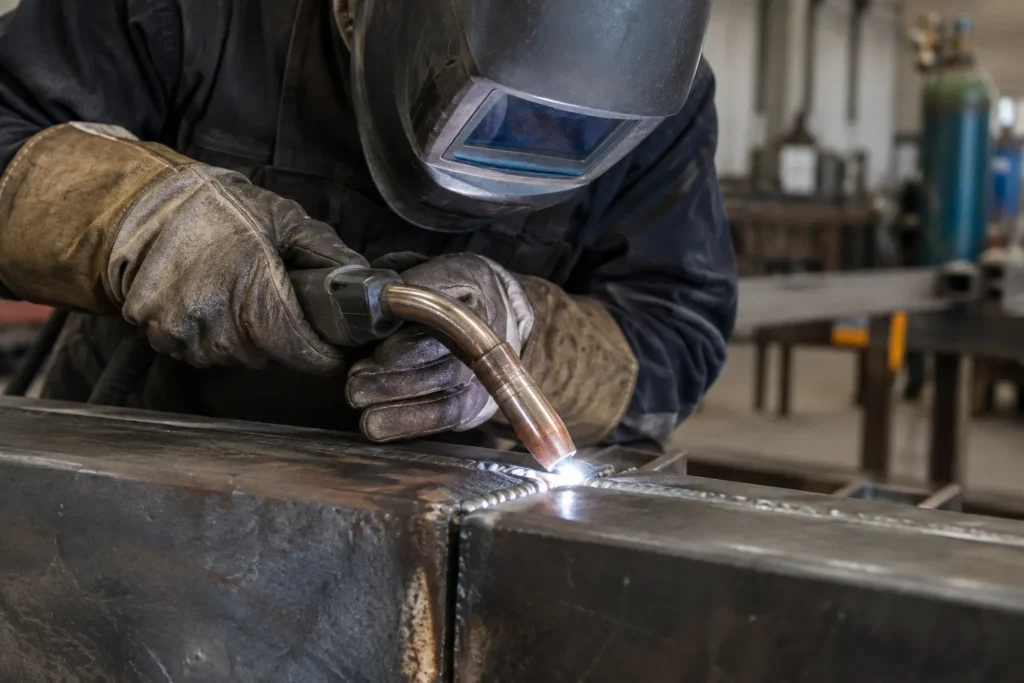
Une interruption du soudage peut laisser une zone fragile si le cordon reprend sans préparation. La reprise ne consiste pas simplement à rallumer l’arc au point où il s’est arrêté : l’extrémité refroidie, le cratère et les projections modifient les conditions de fusion. En atelier, je conseille de traiter cette jonction comme une petite opération à part entière. La méthode varie selon le procédé, mais le principe reste commun : préparer, raccorder, puis vérifier la continuité.
Comprendre ce qui se passe à l’arrêt du cordon
À l’arrêt, le bain de fusion se solidifie et peut former un creux terminal, souvent appelé cratère. Si l’arc repart trop loin de cette extrémité, le nouveau métal peut recouvrir le cordon sans fondre correctement ses bords. Un manque de fusion ou une surépaisseur locale peut alors apparaître. Avant toute reprise de cordon de soudure, il faut donc repérer précisément où le métal sain s’arrête et examiner l’état de la zone.
La forme de l’arrêt dépend du procédé, du geste et de la position de soudage. En MMA, l’extrémité peut être irrégulière et demander une préparation visible ; en MIG/MAG ou en TIG, un cratère ou une petite accumulation peut aussi gêner le raccordement. Il ne faut pas confondre une simple marque de surface avec un défaut interne, mais une zone douteuse mérite d’être nettoyée et évaluée avant de poursuivre.
Préparer la jonction avant de rallumer l’arc
Commencez par retirer les scories en MMA, puis éliminez les projections et les résidus qui empêchent de voir le bord du cordon. Une brosse adaptée ou un outil de préparation permet de dégager la zone sans masquer un défaut sous une nouvelle couche de métal. Si l’extrémité est fortement creusée, irrégulière ou poreuse en apparence, reprenez-la jusqu’à obtenir une transition propre et accessible à la fusion.
La position de la torche ou de l’électrode se choisit en fonction de l’accès et du sens de progression. Prévoyez un léger retour sur le cordon déjà déposé, plutôt qu’un amorçage directement au-delà de la jonction : ce recouvrement aide à refondre l’extrémité existante. Pour reprendre une soudure MIG, vérifiez aussi que le fil et le gaz sont prêts à fonctionner correctement ; au TIG, gardez une maîtrise stable de l’arc et de l’apport.
Réaliser le raccordement et contrôler le résultat
Amorcez sur le métal déjà soudé, juste avant l’arrêt, puis avancez progressivement vers la partie encore à réaliser. L’objectif est de refondre le bord du cordon précédent avant de poursuivre le dépôt, sans s’attarder au point de départ au risque de créer une bosse. Gardez une vitesse et une longueur d’arc cohérentes avec le reste du cordon. Si l’accès impose une autre direction, ajustez le geste pour conserver une fusion visible des deux bords.
Après refroidissement, nettoyez la surface et examinez la jonction sous un éclairage qui permet d’en distinguer le profil. Recherchez notamment un creux persistant, une fissure visible, une interruption du cordon ou un chevauchement mal fondu. Un aspect régulier ne suffit pas à confirmer l’absence de défaut interne, mais il aide à repérer les anomalies de surface. En cas de doute sur la qualité requise, suivez les critères de contrôle prévus pour l’assemblage concerné.
Une reprise réussie commence avant le rallumage de l’arc : il faut rendre l’extrémité propre, identifiable et accessible. Le raccordement doit refondre le cordon existant, puis se prolonger sans rupture de geste ni amas excessif. Ces repères s’appliquent aux procédés courants, avec des ajustements selon le métal, la position et la configuration du joint. Prendre le temps de préparer la jonction évite de traiter la reprise comme un simple redémarrage et facilite l’évaluation du résultat.