Souder deux métaux différents : choisir la bonne approche
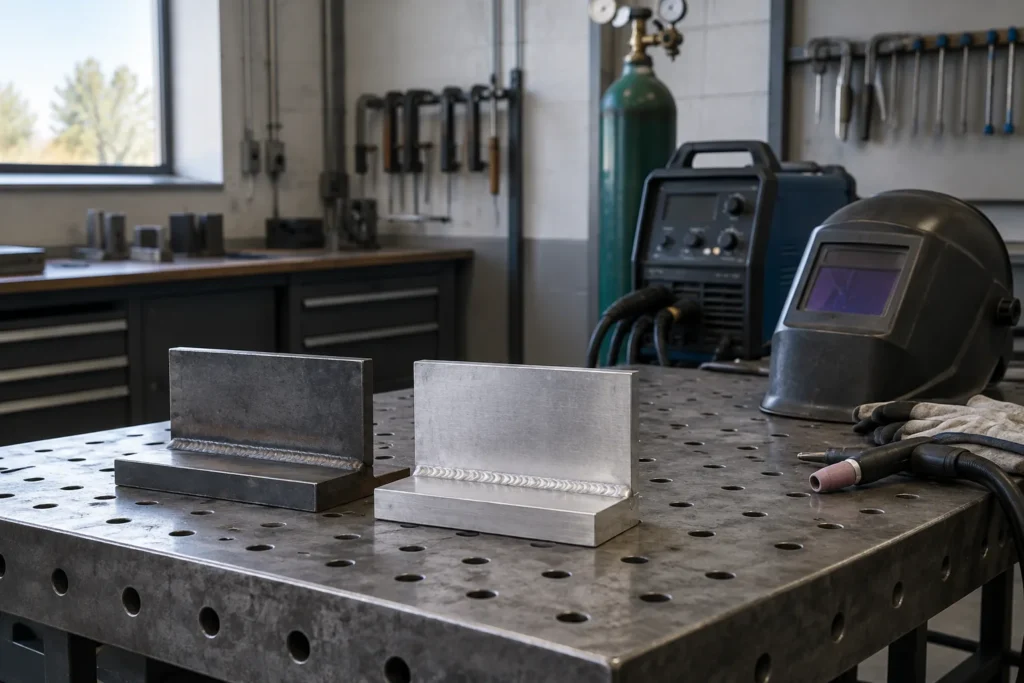
Réunir deux métaux différents peut répondre à une contrainte de réparation, de conception ou de disponibilité des matériaux. Mais un cordon visuellement régulier ne garantit pas que l’assemblage sera durable : les métaux peuvent fondre à des températures différentes, se dilater de manière inégale ou former des zones fragiles au contact.
Le choix du poste à souder vient donc après l’analyse du couple de matériaux et de l’usage de la pièce. Comprendre les limites de chaque procédé permet de repérer les assemblages envisageables, ceux qui demandent une préparation particulière et ceux pour lesquels une autre technique mérite d’être étudiée.
Pourquoi deux métaux différents ne se soudent pas comme deux pièces identiques
Quand deux pièces sont faites du même métal, leur comportement sous l’arc est relativement proche. Avec des matériaux différents, le bain peut chauffer et se solidifier de manière inégale. L’un des métaux risque de fondre avant que l’autre ne soit correctement lié. La composition du bain évolue aussi lorsque les deux matériaux se mélangent, ce qui peut modifier les propriétés de la zone soudée. Un arc stable et un cordon bien formé ne suffisent donc pas à établir la compatibilité de l’assemblage.
Le refroidissement ajoute une autre difficulté. Les métaux ne se contractent pas tous de la même façon en revenant à température ambiante, ce qui peut créer des contraintes près du joint. Certaines associations favorisent aussi la formation de phases fragiles ou de composés intermétalliques. Leur apparition et leur effet dépendent du couple de matériaux, de la géométrie et du cycle thermique. Cette réalité explique pourquoi un réglage de poste adapté ne peut pas, à lui seul, résoudre une incompatibilité métallurgique.
Avant de penser à l’intensité ou au métal d’apport, il faut identifier précisément les deux matériaux et leur état. Une pièce annoncée comme « acier » peut être alliée, revêtue ou traitée en surface. Une distinction vague empêche de choisir une méthode fiable. Le projet compte également : une décoration statique, un élément soumis aux vibrations et une pièce porteuse n’ont pas les mêmes exigences. L’enjeu initial est de déterminer si la soudure est pertinente, pas de chercher immédiatement comment produire un cordon.
Les couples de métaux : des compatibilités très inégales
Acier, inox et cuivre
Assembler un acier non allié et un acier inoxydable est envisageable dans des contextes adaptés, mais la nuance de chaque pièce et le métal d’apport doivent être pris en compte. L’inox ne désigne pas une composition unique : les familles et les nuances diffèrent. Un choix fondé seulement sur l’apparence peut donc conduire à une soudure dont les propriétés ne répondent pas à l’usage. Le procédé doit aussi limiter les apports thermiques excessifs quand la géométrie ou les matériaux le rendent nécessaire.
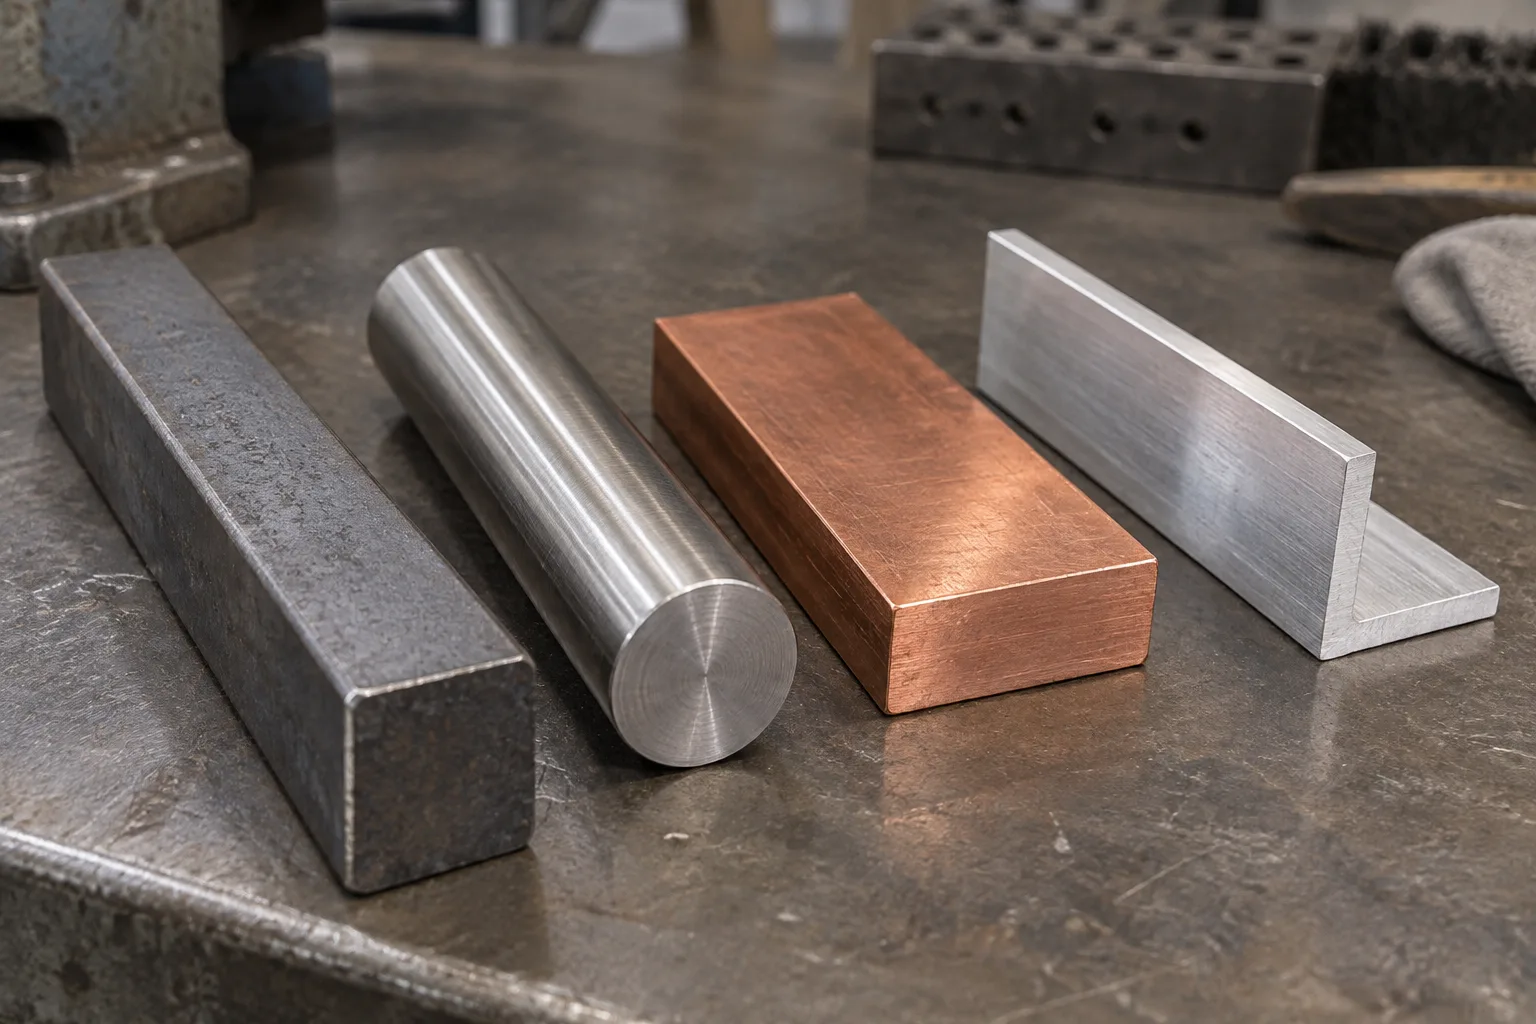
Le cuivre et ses alliages conduisent rapidement la chaleur, tandis que l’acier réagit autrement à l’apport thermique. Cette différence rend le contrôle du bain délicat et peut compliquer la fusion des deux bords. Le cuivre peut être joint à certains métaux dans des conditions maîtrisées, mais cela ne signifie pas que chaque association convient au soudage à l’arc courant. Pour un assemblage acier-cuivre, il faut vérifier la méthode et le métal d’apport prévus pour le couple exact plutôt que transposer un réglage utilisé sur de l’acier seul.
Aluminium, acier et autres associations délicates
Le contact direct entre aluminium et acier pose des difficultés métallurgiques importantes. Leur association peut produire des composés fragiles et leur comportement à la chaleur est très différent. Un poste MIG ou TIG ordinaire ne transforme pas ce couple en assemblage simple : même si l’arc est amorcé, la qualité de liaison reste incertaine. Des méthodes indirectes, des pièces de transition ou des procédés spécialisés peuvent être étudiés dans certains domaines, mais le choix dépend de l’application et ne se déduit pas d’un simple réglage universel.
La compatibilité doit également être évaluée après la fabrication. Deux métaux en contact peuvent réagir différemment à l’humidité ou à l’environnement, notamment si une corrosion galvanique devient possible. Cette question est distincte de la tenue immédiate du cordon : un assemblage peut sembler correct à la sortie de l’atelier et se dégrader ensuite. Il faut donc examiner les matériaux, leur exposition et les moyens de protéger la zone. Pour une pièce importante, une documentation technique appropriée est préférable à une extrapolation depuis un autre couple de métaux.
Choisir le procédé et le poste en fonction de l’assemblage
Le procédé ne compense pas une incompatibilité
Le MIG/MAG, le TIG et le MMA répondent à des besoins différents, mais aucun ne rend soudables tous les couples de métaux. Le MIG/MAG peut être pertinent pour certains assemblages de production ou de bricolage lorsque les matériaux et le fil sont compatibles. Le TIG offre un contrôle fin du bain, utile sur des pièces où la précision compte, mais il ne supprime pas les réactions métallurgiques indésirables. Le MMA dépend, lui aussi, d’électrodes prévues pour l’association considérée et des conditions d’accès au joint.
Pour un poste à souder, les critères utiles viennent une fois le procédé identifié. La plage de réglage, le mode de commande, la polarité disponible et la compatibilité avec le consommable peuvent compter selon le projet. En TIG, la nature du courant et les fonctions disponibles doivent correspondre au matériau travaillé. En MIG/MAG, l’alimentation en fil et le gaz doivent être cohérents avec le métal d’apport. La fiche technique du poste est donc à lire en lien avec celle des consommables, et non comme une promesse de compatibilité universelle.
Un poste multiprocédé peut élargir les options dans un atelier, mais sa polyvalence ne dispense pas de vérifier chaque association. Il permet de passer d’un procédé à un autre, pas de contourner les limites propres aux matériaux. Pour un projet occasionnel, il peut être plus judicieux d’envisager un assemblage mécanique, un brasage ou une pièce intermédiaire si la soudure directe est incertaine. Le bon équipement est celui qui maîtrise un procédé adapté au couple et à l’usage, pas nécessairement celui qui réunit le plus de fonctions.
Le métal d’apport, un choix déterminant
Penser au bain et à la zone de liaison
Le métal d’apport rejoint le bain et influence sa composition. Pour un assemblage hétérogène, il doit être choisi en fonction des deux matériaux, de leurs nuances et des propriétés attendues après refroidissement. Utiliser un fil ou une baguette simplement parce qu’ils conviennent à l’un des deux métaux ne garantit pas leur adéquation avec l’autre. Les indications du fabricant du consommable et les préconisations applicables au couple précis sont des repères plus solides qu’une règle générale fondée sur la couleur ou la famille apparente du métal.
Le métal d’apport peut aussi servir à limiter certains effets du mélange, mais il ne faut pas lui attribuer des capacités qu’il n’a pas. Une baguette dite compatible avec deux familles ne prouve pas que le joint conviendra à toute géométrie ou à toute sollicitation. La dilution dans le bain, le taux de fusion des bords et le refroidissement modifient le résultat. Pour sélectionner un consommable, il est donc utile de connaître les références exactes des matériaux et de préciser les contraintes auxquelles la pièce sera soumise.
Il faut enfin distinguer métal d’apport et métal de transition. Un élément intermédiaire peut permettre de relier des matériaux que la soudure directe associe difficilement, mais il introduit une nouvelle interface à maîtriser. Cette solution relève parfois d’une conception industrielle ou d’un procédé spécialisé plutôt que d’un bricolage courant. Dans tous les cas, le consommable doit être stocké et utilisé selon les indications qui lui sont propres. Changer de baguette au hasard pour corriger un cordon peu satisfaisant risque de masquer le vrai problème au lieu de le résoudre.
La géométrie du joint et la fonction de la pièce
Concevoir avant de chercher le réglage
La forme de l’assemblage influence la quantité de métal à fondre, l’accès à la zone et la manière dont les contraintes se répartissent. Un recouvrement, un joint bout à bout ou une pièce de transition n’imposent pas les mêmes conditions. Sur des métaux différents, une géométrie qui limite le mélange direct peut parfois être préférable, si elle est compatible avec la fonction de la pièce. La conception doit éviter de concentrer les efforts sur une zone fragilisée par le cycle thermique ou par une liaison métallurgiquement délicate.
Le rôle de la pièce détermine le niveau de confiance requis. Un objet décoratif peu sollicité n’a pas les mêmes conséquences en cas de rupture qu’un support, une pièce mobile ou un élément soumis à des vibrations. Il faut également considérer les efforts dans plusieurs directions, les chocs éventuels et l’exposition à la chaleur ou à la corrosion. Sans connaître ces éléments, il est impossible de juger la pertinence d’un assemblage à partir de son apparence. Le poste à souder ne remplace pas cette analyse de conception.
Pour un projet DIY, un essai sur des chutes issues des mêmes matériaux peut aider à observer le comportement du procédé, mais il ne constitue pas une validation mécanique complète. Les dimensions, la préparation et la position doivent rester comparables à celles de la pièce visée pour que l’observation ait un sens. Si la pièce a une fonction importante, l’avis d’une personne qualifiée ou une solution d’assemblage documentée est préférable. La géométrie offre parfois une alternative plus robuste que l’insistance sur une soudure directe difficile à maîtriser.
Préparation des surfaces et maîtrise de l’apport thermique
Identifier ce qui se trouve réellement à la surface
La préparation commence par l’identification des revêtements, oxydes, huiles et contaminations susceptibles de perturber la fusion. Un matériau peut avoir reçu un traitement ou porter une couche qui n’est pas visible au premier regard. Nettoyer sans connaître la nature de la surface peut être insuffisant, voire inadapté. L’objectif est d’obtenir des zones de liaison propres, conformes aux exigences du procédé et aux recommandations relatives aux matériaux. La préparation ne corrige toutefois pas une incompatibilité fondamentale entre les deux métaux.
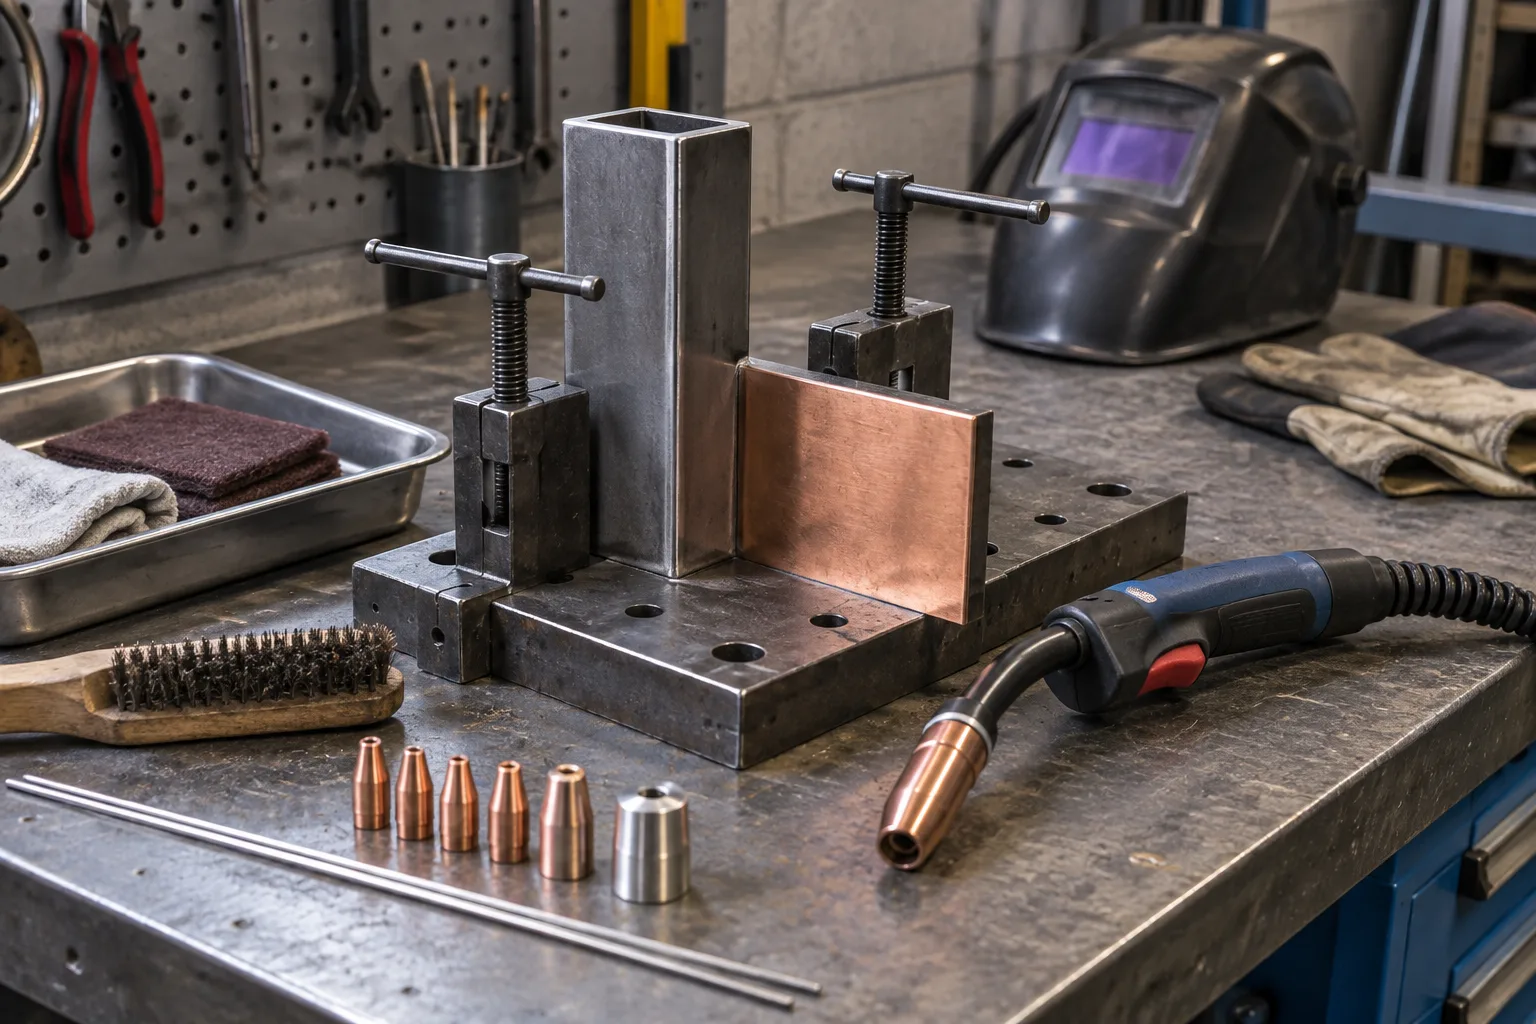
Sur certaines associations, l’oxyde de surface présente un comportement différent de celui du métal sous-jacent. L’aluminium en est un exemple connu : sa couche d’oxyde complique la fusion et impose une approche adaptée au procédé choisi. Les aciers revêtus posent d’autres questions, car le revêtement peut affecter le bain et l’environnement de travail. Les méthodes de préparation doivent donc suivre les consignes correspondant au matériau et au produit utilisé, sans supposer qu’un même geste convient à toutes les pièces.
Éviter de traiter la chaleur comme une simple molette
Le réglage thermique doit tenir compte des différences de conductivité, d’épaisseur et de géométrie. Un apport excessif peut élargir la zone affectée et accroître les déformations ou les réactions entre matériaux. Un apport trop faible peut ne pas assurer une fusion satisfaisante. Il n’existe pas de valeur générique valable pour chaque couple : le procédé, le consommable et la configuration changent la réponse. Les recommandations documentées et des essais comparables sont plus utiles qu’un réglage transposé depuis une pièce homogène.
La manière de répartir la chaleur compte aussi. L’ordre des passes, le maintien des pièces et la longueur de la zone chauffée influencent les déformations, tandis que la rigidité de l’assemblage peut retenir les contraintes. Ces paramètres sont à considérer ensemble, plutôt que comme des corrections indépendantes après coup. Une pièce mince accolée à une pièce massive, par exemple, ne réagit pas comme deux éléments de dimensions proches. Le poste doit permettre un contrôle adapté, mais la préparation et la conception restent des leviers tout aussi importants.
Lire les défauts sans conclure trop vite
Un cordon irrégulier peut signaler un mauvais réglage, une préparation insuffisante, un accès difficile ou un dévidage perturbé. Dans un assemblage de métaux différents, il peut aussi refléter une fusion inégale ou une réaction entre les matériaux. L’aspect de surface ne suffit pas à distinguer ces causes. Avant de modifier les paramètres, il faut revenir aux faits : identité des pièces, consommable utilisé, état des bords, procédé appliqué et emplacement du défaut. Une correction au poste ne sera pertinente que si elle cible la bonne origine.
Des fissures, une séparation au bord du cordon ou une zone qui se détache doivent inciter à réexaminer la compatibilité et la conception. Ajouter du métal d’apport ou augmenter l’intensité peut aggraver le problème si la cause relève de la métallurgie ou des contraintes de retrait. Les porosités et les inclusions orientent plutôt vers d’autres pistes, comme la contamination, la protection gazeuse ou la technique. Cette lecture demande de distinguer les défauts observables des causes possibles, sans transformer un indice isolé en diagnostic certain.
Pour un assemblage destiné à supporter une charge ou à rester en service, une apparence satisfaisante ne vaut pas validation. Les méthodes de contrôle nécessaires dépendent de l’usage et de la conséquence d’une défaillance. Un amateur peut apprendre à reconnaître les défauts courants, mais ne doit pas supposer qu’un contrôle visuel prouve la résistance interne du joint. Si l’exigence dépasse le cadre décoratif ou expérimental, il faut se référer à une démarche de qualification adaptée ou choisir une autre forme d’assemblage dont la fiabilité est mieux établie.
Ce qu’il reste à trancher avant de souder
La décision finale dépend d’informations concrètes : nuances exactes, épaisseurs, état de surface, rôle de la pièce et conditions d’exposition. Sans ces données, choisir entre MIG/MAG, TIG et MMA revient à sélectionner un outil avant de savoir ce qu’il doit assembler. Certaines associations peuvent être soudées avec une méthode et un consommable adaptés ; d’autres demandent une transition ou un procédé spécialisé. D’autres encore gagnent à être assemblées mécaniquement ou par une technique différente, même si l’atelier dispose d’un poste polyvalent.
Pour un projet de loisir, une démarche raisonnable consiste à documenter le couple de matériaux, à consulter les indications des consommables et à définir ce que la pièce devra supporter. Un essai exploratoire peut renseigner sur la faisabilité opératoire, mais il ne remplace pas une validation lorsque la tenue est importante. Le choix d’un poste vient ensuite : il doit offrir les fonctions nécessaires au procédé retenu, et non servir de point de départ à une tentative de compatibilité.
Ce qui reste à trancher, dans chaque cas, est donc moins la puissance à afficher que la pertinence de la liaison pour l’usage visé. La métallurgie, la géométrie et la durabilité peuvent conduire à des solutions différentes pour deux assemblages qui semblent proches. En cas de doute sur un élément porteur, mobile ou exposé à un environnement agressif, mieux vaut suspendre le projet et demander un avis technique. Un bon choix peut consister à ne pas souder directement les deux métaux.