Soudage laser manuel : usages, limites et critères de choix
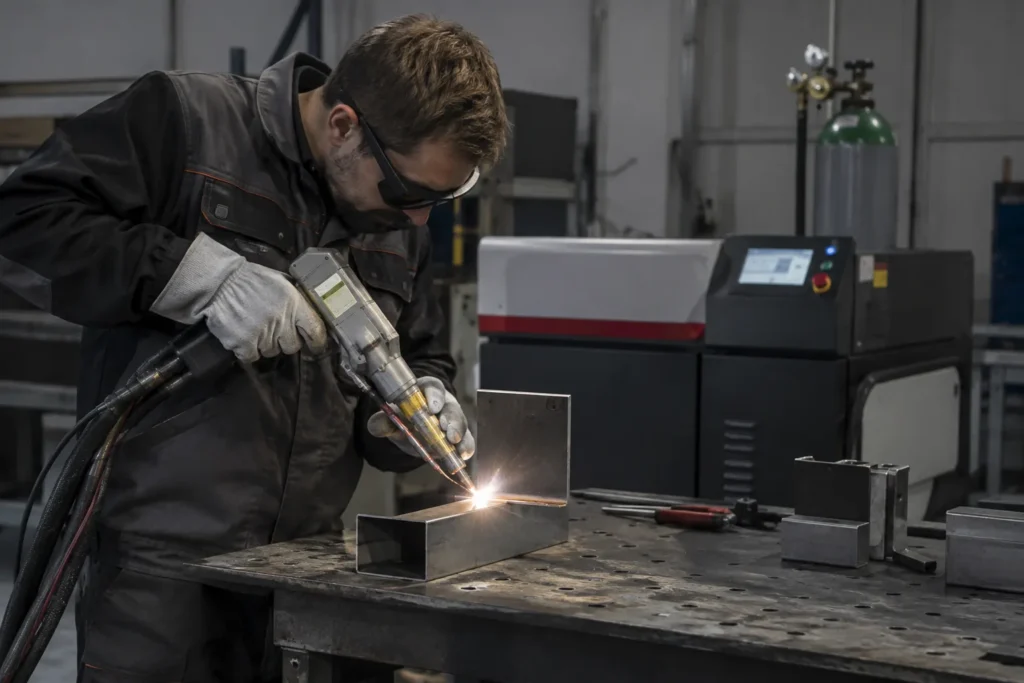
Le soudage laser manuel suscite l’intérêt des ateliers qui veulent assembler des pièces métalliques avec un procédé compact et piloté à la main. Son principe paraît simple : concentrer l’énergie d’un faisceau sur la zone à joindre. Mais cette image ne suffit pas pour décider si un équipement convient à un atelier, ni pour prévoir la qualité d’un assemblage.
Le choix dépend de la pièce, du métal, de la géométrie du joint et de la capacité à maintenir des conditions régulières. Le laser ne remplace pas automatiquement le MIG/MAG ou le TIG : il ouvre une autre voie, avec ses avantages, ses contraintes et ses exigences propres. Voici les points à examiner avant de l’envisager pour une production ou un projet.
Ce que le soudage laser manuel change réellement
Dans ce procédé, une source laser fournit un faisceau concentré que la tête manuelle dirige vers la zone d’assemblage. L’énergie est délivrée localement, ce qui permet de travailler avec une zone chauffée différente de celle que l’on obtient avec un arc classique. Le résultat dépend toutefois du réglage, de la vitesse de déplacement, de la focalisation et de la préparation des pièces. Le terme « laser » ne désigne donc pas un résultat uniforme, indépendant de l’opérateur ou du montage.
La différence se voit aussi dans la façon de tenir et de guider la tête, ainsi que dans l’équipement qui l’accompagne. Selon la configuration, le procédé peut être utilisé sans métal d’apport ou avec un apport de fil. Le gaz, les fonctions de commande et les plages de réglage varient selon les systèmes. Avant de comparer les procédés, il faut donc identifier la configuration exacte et le type de joint envisagé.
Le laser manuel peut être pertinent pour certaines pièces où la maîtrise de l’apport thermique et l’aspect du cordon comptent. Il ne résout pas, à lui seul, les difficultés liées à un mauvais ajustage, à une surface contaminée ou à une géométrie complexe. Un procédé plus rapide sur une configuration donnée n’est pas nécessairement plus efficace sur l’ensemble du travail si la préparation ou le bridage restent longs.
Une installation composée de plusieurs éléments
Source, tête et commandes
Un poste laser manuel comprend généralement une source, une tête de soudage et un système de commande. Ces éléments doivent être considérés comme un ensemble : la source produit le faisceau, la tête le dirige et les commandes permettent d’adapter le fonctionnement au travail. Le refroidissement, le câble ou la liaison entre les unités et les fonctions de contrôle font aussi partie de l’installation. La fiche technique doit décrire ces composants, pas seulement annoncer une puissance ou une appellation commerciale.
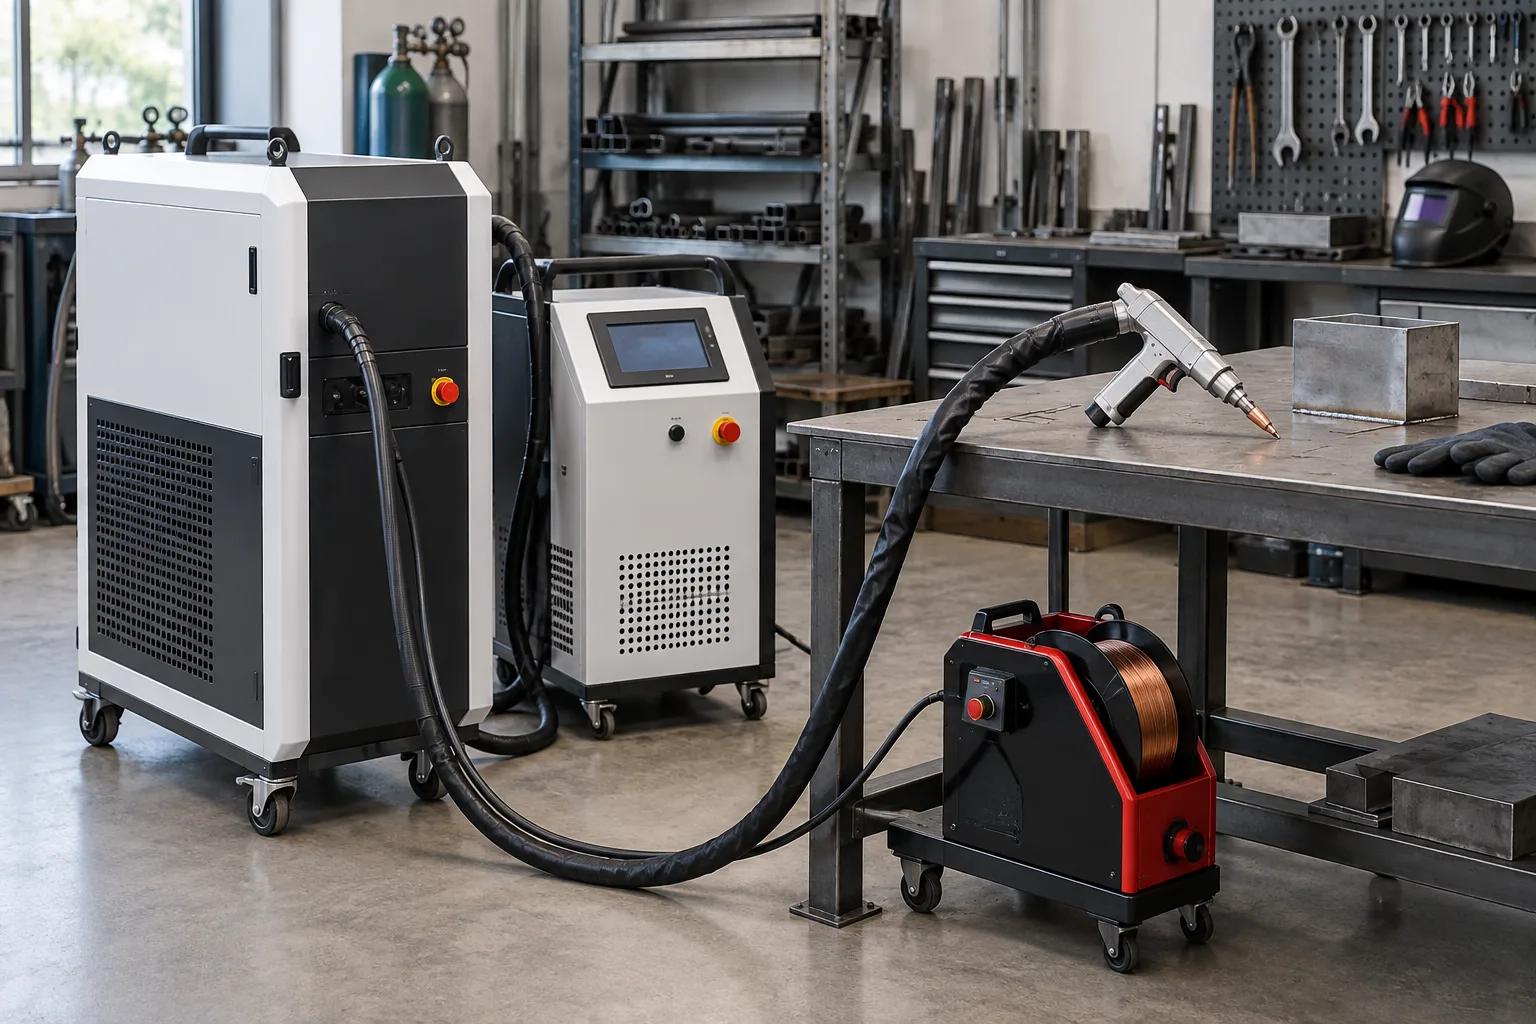
La tête manuelle influence la prise en main, la visibilité sur le joint et la capacité à suivre sa trajectoire. Son poids, l’équilibre du faisceau de câbles et la disposition des commandes peuvent peser sur le confort au fil des opérations. Il est utile de vérifier quelles fonctions sont accessibles depuis la poignée et quelles configurations de buse ou d’accessoires sont prévues, sans présumer qu’elles sont toutes fournies ou adaptées à chaque assemblage.
Le métal d’apport et les options
Certains systèmes permettent d’ajouter un fil, tandis que d’autres configurations s’appuient sur la fusion des bords des pièces. Cette différence modifie les possibilités de remplissage et la tolérance à l’écart entre les éléments. La présence d’un dévidoir ne signifie pas que tout fil conviendra à toute application : l’alliage, le diamètre et la régularité de l’alimentation doivent correspondre au métal et au joint. Il faut demander quelles combinaisons sont prises en charge.
Le visuel utile pour comprendre l’installation est celui d’un poste complet, et non d’une tête isolée : source laser, commandes, liaisons, tête manuelle et éventuel dévidoir doivent apparaître comme des composants reliés. Cette lecture évite de réduire le choix à un seul chiffre. Elle aide aussi à repérer les éléments à intégrer dans l’espace de travail et ceux qui devront être entretenus ou vérifiés selon les consignes du fabricant.
Matériaux : la compatibilité se vérifie au cas par cas
L’acier, l’inox, l’aluminium ou le cuivre ne réagissent pas de la même manière à un faisceau laser. Leur absorption, leur conductivité thermique et leur état de surface influencent la manière dont l’énergie est transmise et dont le bain se forme. Une machine présentée comme polyvalente ne garantit donc pas un résultat identique sur tous les métaux. La compatibilité doit être vérifiée pour l’alliage précis, son épaisseur et le type d’assemblage prévu.
Les surfaces brillantes ou réfléchissantes demandent une attention particulière dans l’évaluation du procédé et de l’équipement. Cela ne signifie pas qu’un métal donné est toujours exclu, mais que la source et les paramètres doivent être adaptés à son comportement. Le fabricant ou le fournisseur doit préciser les matières et configurations qu’il prend en charge. Une réponse générale sur « les métaux » ne remplace pas une validation sur des éprouvettes représentatives.
Il faut également distinguer la compatibilité du matériau de celle de la pièce réelle. Un métal soudable en principe peut présenter un revêtement, une oxydation, une contamination ou une géométrie qui complique l’opération. Les assemblages dissemblables, les pièces très fines et les zones difficilement accessibles méritent une analyse spécifique. La décision se fonde sur l’ensemble matière, préparation, position et fonction de la pièce, plutôt que sur une liste de métaux isolée.
La géométrie du joint conditionne la faisabilité
Un faisceau concentré exige un assemblage régulier
Le faisceau agit sur une zone localisée. Pour obtenir une liaison cohérente, les bords doivent donc se présenter de façon régulière au point de soudage. Un écart variable, un décalage ou une pièce déformée peut modifier la pénétration et l’aspect du cordon au fil du déplacement. La capacité du procédé à couvrir un jeu dépend de la configuration, de l’apport éventuel et des paramètres : elle ne doit pas être supposée à partir d’une démonstration sur un joint parfaitement ajusté.
La conception du joint reste un levier déterminant. Les assemblages bord à bord, les recouvrements et les angles ne sollicitent pas la tête de la même manière et ne présentent pas la même accessibilité. Il faut vérifier que la buse peut suivre le parcours, que la ligne de visée reste dégagée et que les pièces peuvent être maintenues sans mouvement. Une géométrie favorable au laser peut différer de celle retenue pour un procédé à l’arc.
Le bridage et la répétabilité comptent dès qu’une série de pièces est envisagée. Un montage stable aide à conserver l’alignement et une distance de travail régulière, tandis qu’un maintien improvisé peut rendre les résultats variables. Ce constat n’impose pas de mécaniser l’atelier : il invite à étudier comment les pièces seront positionnées, manipulées et contrôlées. Le temps gagné au soudage peut être perdu si chaque assemblage demande une reprise complexe avant ou après l’opération.
Préparation et accès à la zone
La préparation ne disparaît pas avec le laser. Les surfaces doivent être compatibles avec le procédé et l’état attendu du joint ; les oxydes, résidus ou revêtements peuvent perturber la fusion ou dégrader la qualité. Les exigences précises dépendent du métal et des instructions de l’équipement. Une méthode de préparation constante est particulièrement importante lorsque l’on compare le laser à un procédé déjà maîtrisé, car une différence de propreté pourrait fausser l’évaluation.
L’accès visuel est un autre critère de conception. La tête doit pouvoir approcher la ligne de joint avec une orientation utilisable, sans être gênée par un retour, une bride ou une pièce voisine. Des assemblages fermés ou très encombrés peuvent rendre le guidage difficile, même si le matériau convient. Il faut examiner la trajectoire complète, et pas seulement la position de départ, afin de vérifier que l’opérateur conserve une vue et une prise en main adaptées.
Le cordon et les défauts restent à interpréter
Un cordon régulier en surface ne suffit pas à démontrer la qualité d’un assemblage. La fusion peut être insuffisante, irrégulière ou inadaptée à la fonction attendue, même si l’aspect paraît net. À l’inverse, une variation visuelle ne permet pas toujours, à elle seule, de conclure à un défaut fonctionnel. Le critère d’acceptation doit donc être défini en fonction de la pièce, de ses sollicitations et des exigences de fabrication, avec des moyens de contrôle appropriés.
Les défauts possibles ne sont pas propres au laser : porosités, manque de fusion, fissuration ou déformation peuvent aussi apparaître selon les matériaux, les paramètres et la préparation. Leurs causes ne se déduisent pas d’un seul symptôme. Un cordon trop large, une coloration ou une irrégularité peuvent orienter l’analyse, mais il faut confronter ces indices aux conditions de travail et à la configuration du joint avant de modifier un réglage.
La méthode de validation compte autant que la démonstration initiale. Des éprouvettes représentatives permettent de comparer les réglages et d’examiner le résultat dans des conditions proches de la production. Selon la pièce, l’évaluation peut demander un contrôle visuel complété par d’autres vérifications adaptées à l’usage. Il est préférable d’établir cette démarche avant l’achat ou le lancement d’une série, plutôt que de traiter la qualité comme une question réglée par l’apparence du cordon.
La prise en main demande une nouvelle lecture du bain
Gestuelle et paramètres liés
Un soudeur expérimenté transfère des compétences utiles au laser : lecture du joint, régularité du mouvement, anticipation des déformations et attention portée à la préparation. La gestuelle ne se transpose toutefois pas à l’identique depuis le TIG ou le MIG/MAG. La tête, le faisceau et les commandes imposent des repères différents. L’opérateur doit apprendre à relier sa vitesse, son angle et sa distance de travail au résultat observé, selon les consignes propres à l’équipement.
Les paramètres agissent ensemble. Une modification de l’énergie délivrée, de la vitesse ou de la focalisation peut changer l’aspect et la pénétration. Ajouter du fil, lorsque le système le permet, introduit également une variable supplémentaire. Il est donc peu pertinent de chercher un réglage universel à recopier d’une machine à une autre. Les plages et combinaisons recommandées par le fabricant constituent un point de départ, à confirmer sur le matériau et le joint concernés.
La progression peut s’organiser autour d’essais documentés : noter le matériau, l’épaisseur, la géométrie, les paramètres et les observations permet de comprendre ce qui change réellement. Cette démarche évite de modifier plusieurs variables à la fois et de perdre les repères obtenus. Elle aide aussi à distinguer un problème de réglage d’un défaut de préparation ou de maintien. Pour une équipe, des consignes partagées facilitent la reproductibilité entre opérateurs.
Intégrer le laser dans l’atelier sans raisonner en vase clos
Un équipement laser modifie l’organisation du poste de travail. Il faut prévoir l’emplacement de la source, le cheminement des liaisons, la manutention des pièces et l’environnement adapté au système choisi. Les exigences relatives à l’espace, aux protections intégrées et à l’exploitation doivent être examinées avec le fabricant et les responsables concernés. La sécurité ne se résume pas à un accessoire individuel : elle dépend de la configuration complète et des conditions prévues pour l’utilisation.
La maintenance et le support méritent aussi une place dans la comparaison. Il est utile de connaître les opérations d’entretien prévues, la disponibilité des pièces nécessaires et la façon dont les dysfonctionnements sont diagnostiqués. Les consommables, les accessoires de tête et les modalités de mise à jour ou d’assistance peuvent influencer la continuité de l’activité. Ces éléments sont à vérifier dans la documentation et auprès du fournisseur, sans supposer qu’ils sont identiques d’une gamme à l’autre.
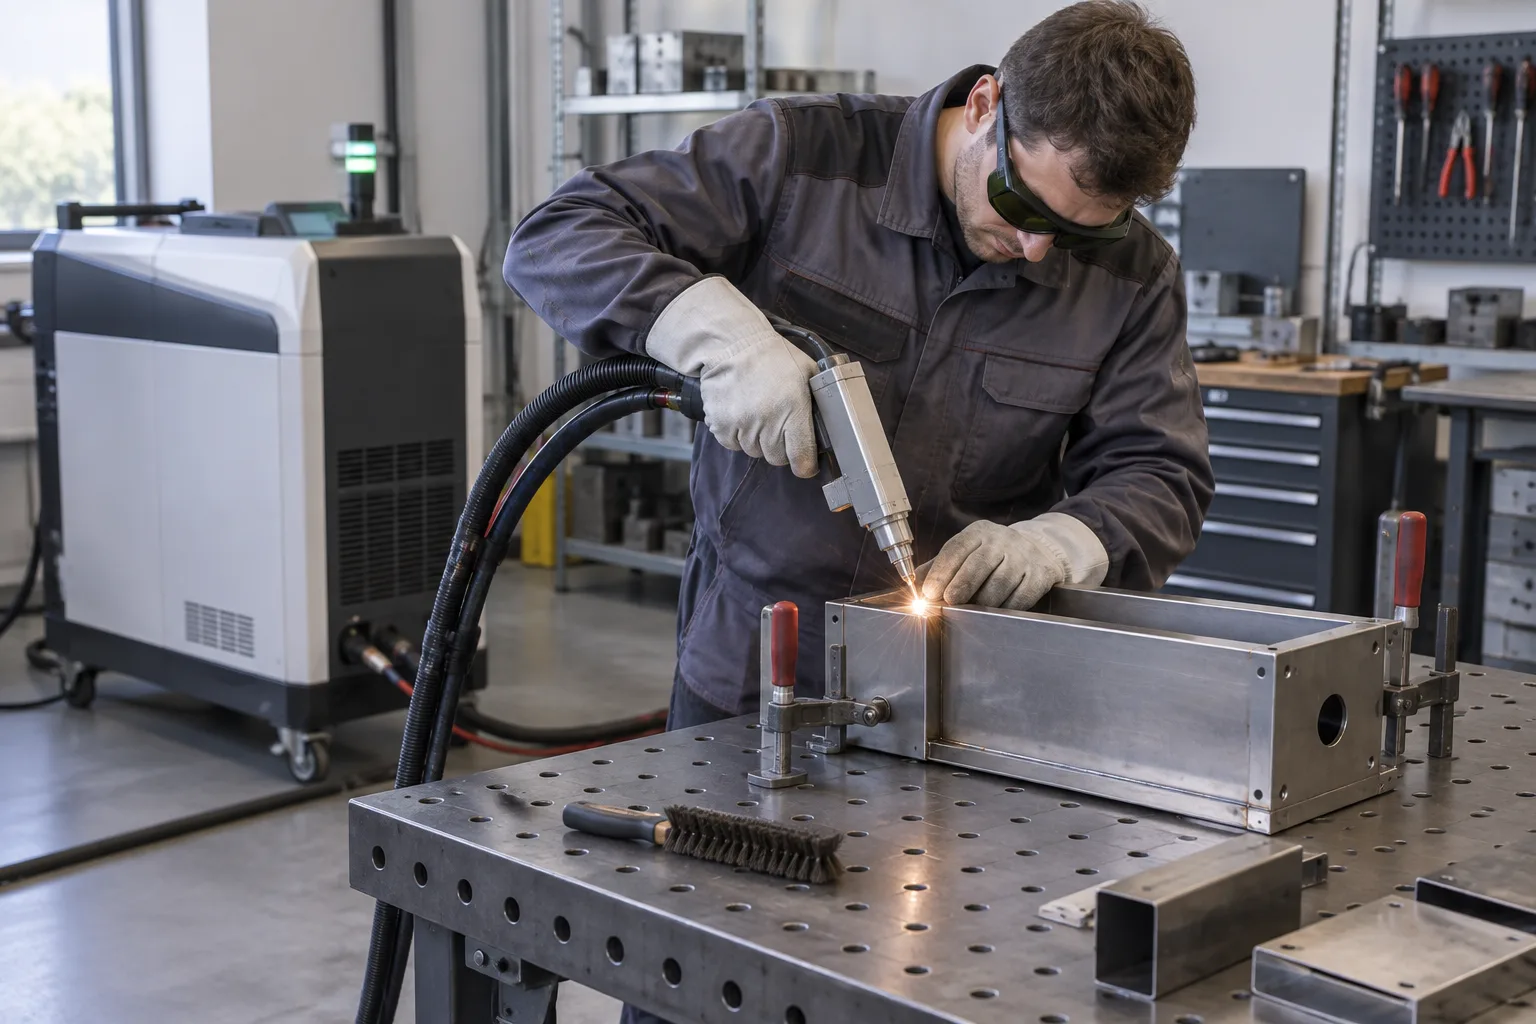
Le visuel de cette section montre l’installation dans son contexte : un opérateur travaille sur un assemblage métallique dans un atelier organisé, avec la source et les liaisons du poste visibles, ainsi qu’un espace de travail dégagé. Cette scène met en évidence que le choix ne concerne pas seulement la tête tenue en main. Elle rappelle que l’intégration inclut l’environnement, le déplacement des pièces et les dispositifs prévus pour l’exploitation de l’équipement.
Évaluer la pertinence avant de remplacer un procédé
Comparer le cycle complet
La vitesse de soudage ne représente qu’une partie du temps de fabrication. Il faut intégrer la préparation des bords, le positionnement, le bridage, les reprises, le contrôle et les opérations de finition. Un procédé qui réduit le temps passé sur le cordon peut rester moins intéressant si le joint doit être ajusté avec davantage de précision ou si l’atelier doit modifier son organisation. La comparaison doit porter sur une pièce représentative et sur l’ensemble de son parcours de fabrication.
Les besoins de production orientent aussi le choix. Une pièce répétée dans une géométrie stable peut permettre de tirer parti d’un réglage et d’un montage constants. Des réparations variées, des accès difficiles ou des lots irréguliers peuvent mieux correspondre à la souplesse d’un poste déjà polyvalent. Cela ne désigne pas un gagnant universel : cela aide à définir les travaux pour lesquels un essai laser est pertinent et ceux qui resteront confiés à un autre procédé.
Décider avec des critères vérifiables
Avant de retenir une machine, il est utile de rassembler des pièces ou éprouvettes représentatives, puis de faire préciser les réglages et les limites annoncés pour chacune. Les questions à poser portent sur les matériaux compatibles, le jeu admissible, l’usage ou non d’un fil, les accessoires inclus, les conditions d’installation et les contrôles recommandés. Une démonstration sur une pièce choisie par le fournisseur ne remplace pas une validation avec la géométrie et les exigences réelles de l’atelier.
La décision gagne à distinguer les faits vérifiés des promesses générales. Un dossier de comparaison peut consigner les résultats des essais, le temps consacré aux différentes étapes, les reprises observées et les besoins de formation. Il doit aussi intégrer les exigences de qualité et d’exploitation propres à l’entreprise. Ce travail permet de déterminer si le laser complète le parc de postes, répond à une tâche précise ou implique une transformation plus large des méthodes de production.
Ce qu’il reste à arbitrer
Le soudage laser manuel n’est ni une évolution automatique du MIG/MAG, ni une solution universelle pour remplacer le TIG. Il répond à des configurations où la concentration de l’énergie, la géométrie du joint et la répétabilité peuvent s’accorder avec les capacités de l’équipement. Ses résultats dépendent de choix techniques concrets : matière, préparation, maintien, paramètres et contrôle. La première question n’est donc pas de savoir si le procédé est moderne, mais s’il correspond aux assemblages réellement réalisés.
Pour un atelier, le bon arbitrage commence par la pièce la plus représentative du besoin, pas par une comparaison abstraite de technologies. Il faut examiner la qualité obtenue, l’organisation complète du travail, l’apprentissage nécessaire et les conditions d’intégration. Des essais documentés et des réponses précises du fabricant aident à séparer les possibilités réelles des généralités. Tant que ces points ne sont pas tranchés, le laser doit être considéré comme une option à qualifier, et non comme un remplacement acquis.
Ce qui reste à décider dépend finalement de la place que le procédé peut prendre dans l’activité : outil spécialisé pour certaines pièces, complément d’un parc existant ou choix inadapté aux contraintes du moment. Cette réponse ne se trouve pas dans une fiche technique seule. Elle se construit en confrontant les capacités annoncées aux assemblages, aux critères de qualité et aux moyens de l’atelier, puis en vérifiant que les résultats sont reproductibles dans les conditions prévues.