Cordon d’angle : choisir une taille adaptée à l’assemblage
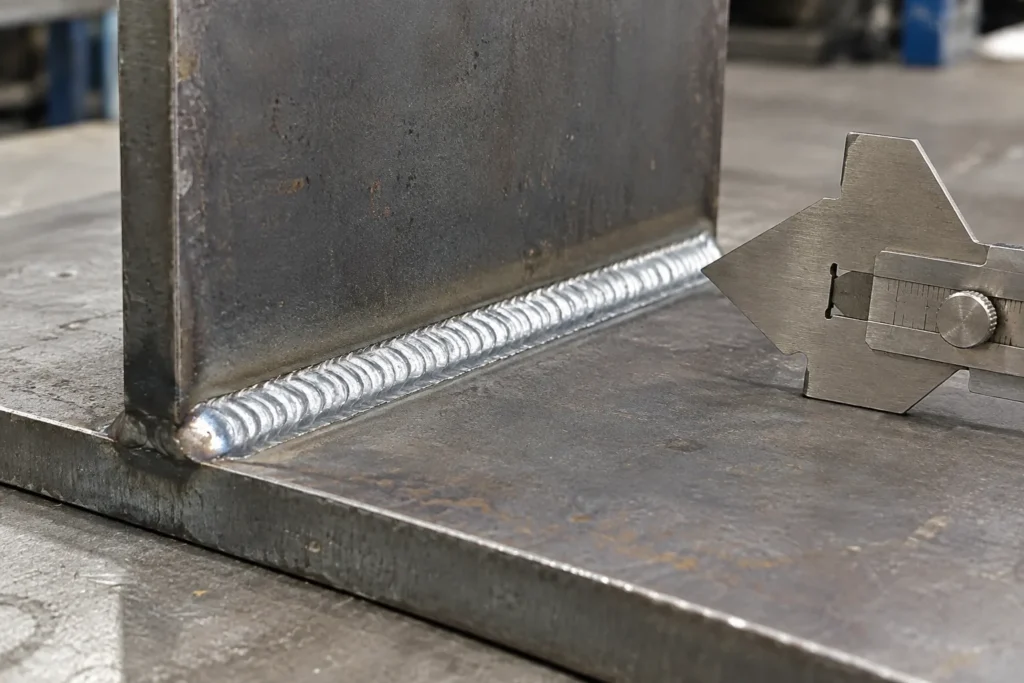
Un cordon d’angle peut sembler simple à réaliser, mais sa taille influe directement sur la forme de l’assemblage et sur la quantité de métal déposée. Un cordon trop faible peut ne pas répondre au besoin, tandis qu’un cordon excessif augmente les apports thermiques et peut déformer les pièces. Le bon choix ne se résume donc pas à augmenter le courant. Il faut d’abord comprendre la géométrie du joint, puis relier les exigences de l’assemblage aux possibilités du procédé.
Lire la géométrie du joint avant de régler le poste
Le cordon d’angle se dépose généralement à la rencontre de deux surfaces, par exemple une pièce posée sur une autre ou deux éléments formant un angle. Sa taille se décrit souvent par les dimensions de ses côtés, mesurées depuis le pied du cordon jusqu’à sa face. La gorge, c’est-à-dire l’épaisseur utile à l’intérieur du cordon, constitue un autre repère important. Ces mesures ne désignent pas la même chose : les confondre conduit à surestimer ou sous-estimer la section déposée.
Avant de souder, observez l’épaisseur de chaque élément, l’ajustement des pièces et l’espace disponible à la jonction. Un jeu important, des bords irréguliers ou des pièces d’épaisseurs différentes modifient la manière dont le métal fondu remplit l’angle. La taille recherchée doit rester cohérente avec la pièce la plus mince, afin de ne pas lui imposer un apport thermique inutile. Si un plan ou une consigne de fabrication précise les dimensions, ces indications priment sur une appréciation visuelle.
Relier la taille du cordon à la fonction de l’assemblage
La dimension à viser dépend de ce que l’assemblage doit accomplir : maintenir deux éléments en position, résister à des efforts ou assurer une continuité particulière. La longueur du cordon et sa disposition comptent également. Un cordon continu et une succession de segments ne répartissent pas l’apport de la même façon. Pour une pièce décorative ou un montage non structurel, l’apparence peut guider la finition, mais elle ne permet pas à elle seule de conclure sur la résistance de l’ensemble.
Pour une structure porteuse ou un assemblage soumis à des contraintes importantes, il n’existe pas de dimension universelle à déduire uniquement de l’épaisseur visible. Les efforts, les matériaux, la configuration du joint et les exigences du projet doivent être pris en compte. Un plan validé ou l’avis d’une personne compétente est alors nécessaire pour fixer la taille requise. Le poste à souder permet de réaliser le cordon, mais il ne détermine pas si son dimensionnement est adapté à l’usage prévu.
Adapter le procédé sans chercher à compenser par un cordon plus gros
Une fois la dimension cible définie, le réglage du poste doit aider à obtenir une fusion régulière et un dépôt maîtrisé. Le courant ou la tension ne se choisissent pas isolément : ils dépendent notamment du procédé, du métal d’apport, de l’épaisseur, de la position et des indications du fabricant du consommable. En MMA, le diamètre et le type d’électrode orientent les paramètres. En MIG/MAG, la vitesse de fil et la tension doivent aussi être considérées ensemble.
Un cordon trop bombé ou trop large n’est pas nécessairement plus efficace. Il peut révéler une vitesse d’avance inadaptée, un réglage mal accordé ou une mauvaise maîtrise de l’angle de travail. À l’inverse, un cordon étroit ou irrégulier peut indiquer que le bain ne mouille pas correctement les deux pièces. L’objectif est de remplir l’angle de façon équilibrée, avec une fusion visible sur chaque face, plutôt que de multiplier les passages sans vérifier leur intérêt.
Choisir la taille d’un cordon d’angle commence par distinguer ses côtés de sa gorge, puis par examiner les pièces et la fonction de l’assemblage. Les paramètres du poste servent ensuite à produire cette géométrie de manière régulière, sans surcharger le joint en métal ni en chaleur. Pour les assemblages dont la résistance est déterminante, il faut s’appuyer sur les exigences de conception plutôt que sur une règle générale. Cette approche rend le réglage plus cohérent et évite de confondre volume de soudure et qualité de l’assemblage.