Souder l’inox : choisir le procédé et préserver ses qualités
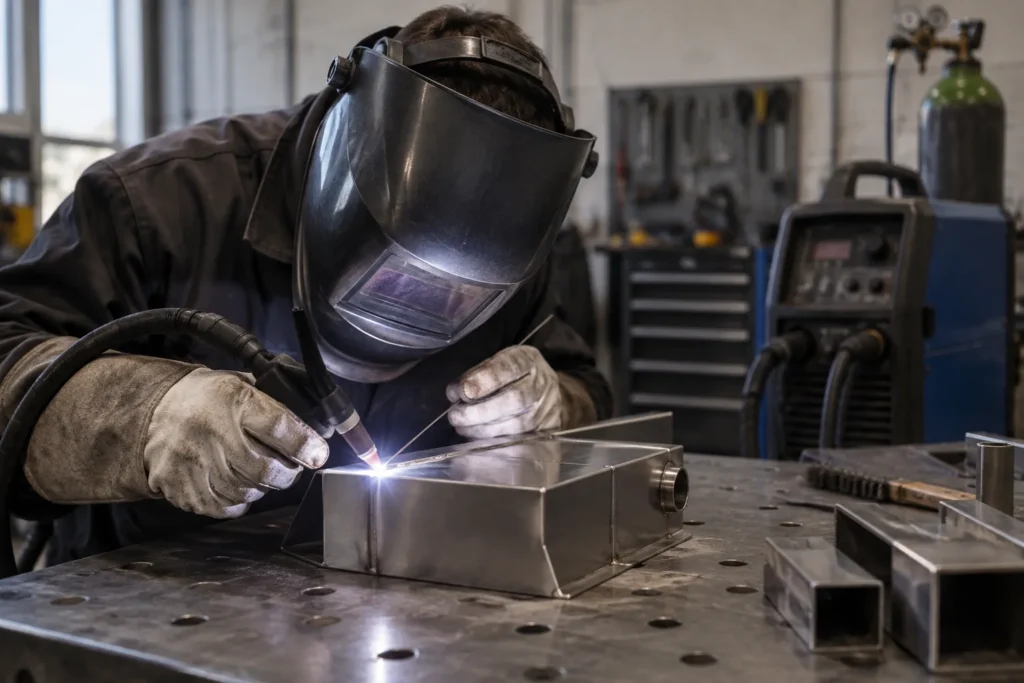
L’inox est choisi pour ses propriétés, notamment sa résistance à la corrosion, mais le soudage peut modifier localement son comportement. La nuance, l’épaisseur, la géométrie de l’assemblage et les conditions de service orientent autant le choix du procédé que les caractéristiques du poste. Un réglage adapté à un acier courant ne se transpose donc pas automatiquement à une pièce inoxydable.
Pour choisir une configuration cohérente, il faut examiner l’ensemble de la chaîne : identification du matériau, préparation, consommables, protection gazeuse et maîtrise thermique. Ces facteurs se répondent. Un poste performant ne compensera ni un métal d’apport inadapté ni une contamination de surface. Comprendre ces interactions aide à sélectionner le procédé et à interpréter les traces laissées par le soudage.
Inox : une famille de matériaux, pas une nuance unique
Identifier la nuance avant de choisir
Le terme « inox » désigne plusieurs familles d’aciers dont la composition et les propriétés diffèrent. Certains sont courants dans les équipements et la tôlerie, d’autres répondent à des contraintes mécaniques, thermiques ou chimiques particulières. Leur comportement au soudage n’est pas identique. Avant de choisir un consommable ou une procédure, il faut donc rechercher l’identification de la matière dans les documents disponibles, le marquage ou les informations du fournisseur.
La nuance influe sur la sensibilité à la fissuration, la tenue à la corrosion et la réponse aux cycles thermiques. Deux pièces ayant une apparence similaire peuvent ainsi demander des approches différentes. En cas d’assemblage de nuances différentes, le choix du métal d’apport ne se déduit pas de la seule pièce la plus épaisse. Il faut tenir compte des matériaux assemblés et des exigences de service définies pour l’ensemble.
Le contexte d’utilisation précise aussi ce que signifie une soudure acceptable. Une pièce décorative, un élément de structure et un composant exposé à un milieu agressif ne posent pas les mêmes exigences. La résistance mécanique, l’aspect du cordon et la protection contre la corrosion peuvent avoir des niveaux de priorité distincts. Clarifier ces objectifs en amont évite de choisir un procédé uniquement pour sa facilité d’accès ou sa disponibilité dans l’atelier.
Choisir le procédé selon la pièce et l’accès
TIG, MIG/MAG et MMA : des usages distincts
Le TIG offre un contrôle fin de l’arc et du bain, intéressant lorsque l’aspect, la précision ou la faible épaisseur sont déterminants. Il demande toutefois une coordination entre la torche et l’apport de métal, et sa productivité peut être limitée sur des assemblages longs. L’accès au joint et la position de soudage comptent également : une zone difficile à atteindre peut rendre le contrôle du bain plus délicat, même avec un poste réglable.
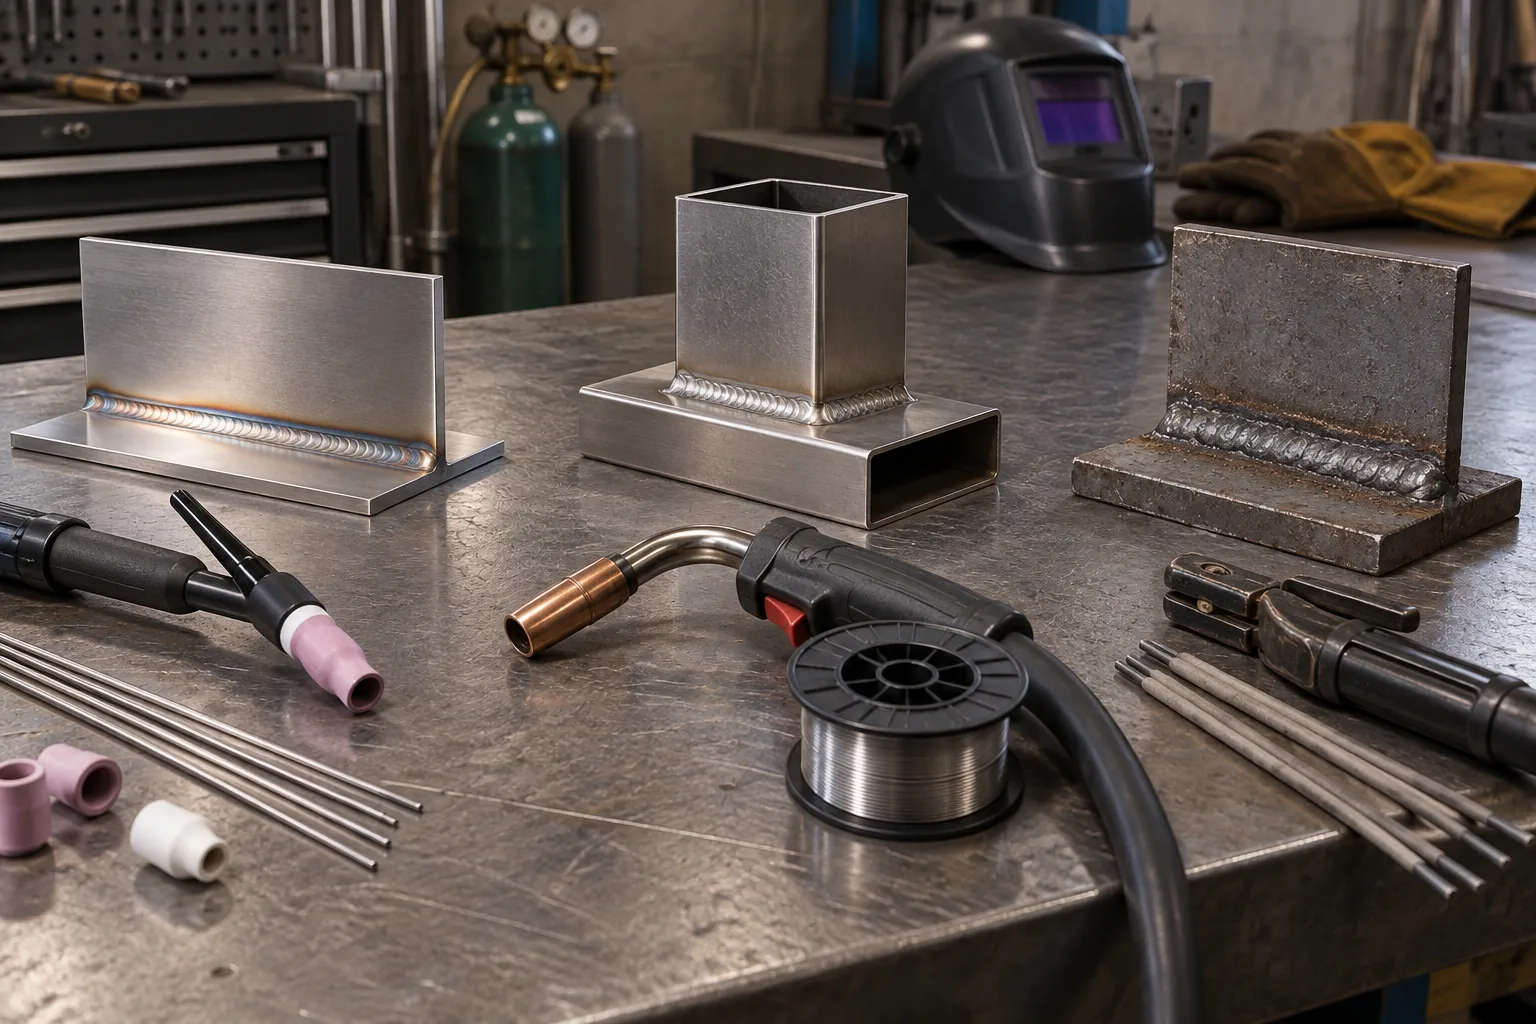
Le MIG/MAG avec fil continu convient à des assemblages où la cadence et la régularité du dépôt sont recherchées. Le mode de transfert, le fil et le gaz doivent être adaptés à la matière et à la configuration. Certains postes proposent des fonctions pulsées qui peuvent aider à contrôler l’apport thermique ou le transfert, sans garantir à elles seules un cordon satisfaisant. L’opérateur doit toujours accorder les paramètres au joint et à la réponse observée de l’arc.
Le MMA peut être pertinent lorsque la mobilité, la simplicité d’installation ou les conditions d’accès prennent le dessus. Il requiert une électrode enrobée conçue pour l’inox et une maîtrise de l’amorçage, de la longueur d’arc et du laitier. Le procédé laisse davantage de résidus à éliminer que les procédés sous protection gazeuse. Le choix ne se réduit donc pas à une hiérarchie : il dépend du volume de travail, du rendu attendu et des contraintes du chantier.
Quelles caractéristiques rechercher sur le poste ?
La plage de réglage utile compte davantage qu’une valeur maximale considérée isolément. Pour des pièces fines, un arc stable à faible intensité et une commande progressive facilitent le contrôle de l’énergie déposée. Pour des sections plus fortes ou des cordons soutenus, la capacité à maintenir un régime adapté entre en jeu. Le facteur de marche doit être lu en fonction des conditions annoncées par le fabricant et du rythme de travail envisagé, sans extrapolation.
Le procédé choisi détermine ensuite les équipements nécessaires. En TIG, l’amorçage, la commande de torche et la possibilité de régler les paramètres utiles influent sur le confort de conduite. En MIG/MAG, la régularité du dévidage, la compatibilité avec le fil et la stabilité de l’arc deviennent centrales. Pour le MMA, le poste doit correspondre aux électrodes envisagées et aux contraintes d’alimentation du lieu de travail.
La compatibilité électrique et la mobilité sont également à examiner avant l’achat ou la mise en production. Il faut vérifier l’alimentation disponible, les connecteurs, le refroidissement prévu et les consommables compatibles, plutôt que de se fier à une appellation commerciale générale. L’ergonomie joue enfin sur la répétabilité : des commandes lisibles, un réglage reproductible et un accès pratique aux paramètres réduisent les variations entre pièces, sans remplacer la qualification du travail demandé.
Gaz et métal d’apport : accorder les consommables à l’inox
Un choix lié à la nuance et au procédé
Le métal d’apport doit être sélectionné en fonction des nuances assemblées et des propriétés recherchées dans le joint. Un fil ou une baguette simplement identifié comme « inox » n’est pas automatiquement adapté à toutes les situations. La composition, les caractéristiques mécaniques attendues et l’environnement d’utilisation orientent le choix. Les informations du fabricant du consommable et les documents techniques du projet sont des références à croiser, en particulier lorsque plusieurs matériaux sont associés.
En TIG comme en MIG/MAG, le gaz protège le bain de l’atmosphère et participe au comportement de l’arc. Sa nature et sa composition doivent correspondre au procédé, au consommable et à l’application. Le gaz utilisé pour un acier ordinaire ne doit pas être considéré comme automatiquement approprié à l’inox. Un mauvais accord peut affecter la stabilité, l’aspect ou la protection du cordon. Les recommandations du fabricant du poste et des consommables aident à établir une configuration cohérente.
Le débit de gaz, l’état des conduites, l’étanchéité des raccords et les courants d’air influencent la protection effective. Une bouteille correctement choisie ne suffit donc pas si le gaz est perturbé avant d’atteindre la zone de soudage. À l’inverse, modifier plusieurs paramètres simultanément rend difficile l’identification de la cause d’un défaut. Une démarche méthodique consiste à vérifier les éléments de la chaîne et à ne changer qu’un facteur à la fois lors des ajustements.
Préparation et contamination : des facteurs souvent sous-estimés
Les surfaces destinées à être assemblées doivent être débarrassées des éléments susceptibles de perturber l’arc ou d’être piégés dans le joint. Huiles, résidus, humidité et particules peuvent favoriser des défauts ou dégrader l’aspect. La préparation dépend de la pièce et de son état ; elle ne se limite pas à rendre le métal brillant. Un nettoyage adapté et une préparation régulière des bords contribuent à obtenir un bain plus prévisible et un assemblage reproductible.
La contamination par l’acier carbone mérite une attention spécifique. Des outils, abrasifs ou supports ayant servi sur d’autres matériaux peuvent transférer des particules ferreuses à la surface de l’inox. Cette contamination peut ensuite rouiller et donner l’impression que le matériau lui-même se dégrade. Il est donc préférable de séparer les outils de préparation et de manutention, et de préserver les pièces des contacts inutiles avec des surfaces susceptibles de déposer des contaminants.
La géométrie du joint fait partie de la préparation au même titre que l’état de surface. Un jeu irrégulier, des bords mal alignés ou un pointage insuffisant compliquent le contrôle du bain et peuvent accroître les déformations. Il faut aussi anticiper l’accès à la face opposée lorsque la qualité de la racine est importante. Ces choix se déterminent en fonction de l’épaisseur, de la forme de la pièce et des exigences de service, plutôt qu’en appliquant une configuration unique à tous les assemblages.
Chaleur, coloration et résistance à la corrosion
Comprendre les effets du cycle thermique
La chaleur de soudage modifie la surface de l’inox près du cordon. Une coloration visible peut apparaître lorsque le métal est exposé à l’oxydation pendant le cycle thermique. Son intensité dépend de plusieurs éléments, notamment de l’apport de chaleur et de l’efficacité de la protection gazeuse. La teinte n’est pas, à elle seule, un diagnostic complet de la qualité mécanique du joint, mais elle signale une transformation de la surface qui mérite d’être interprétée.
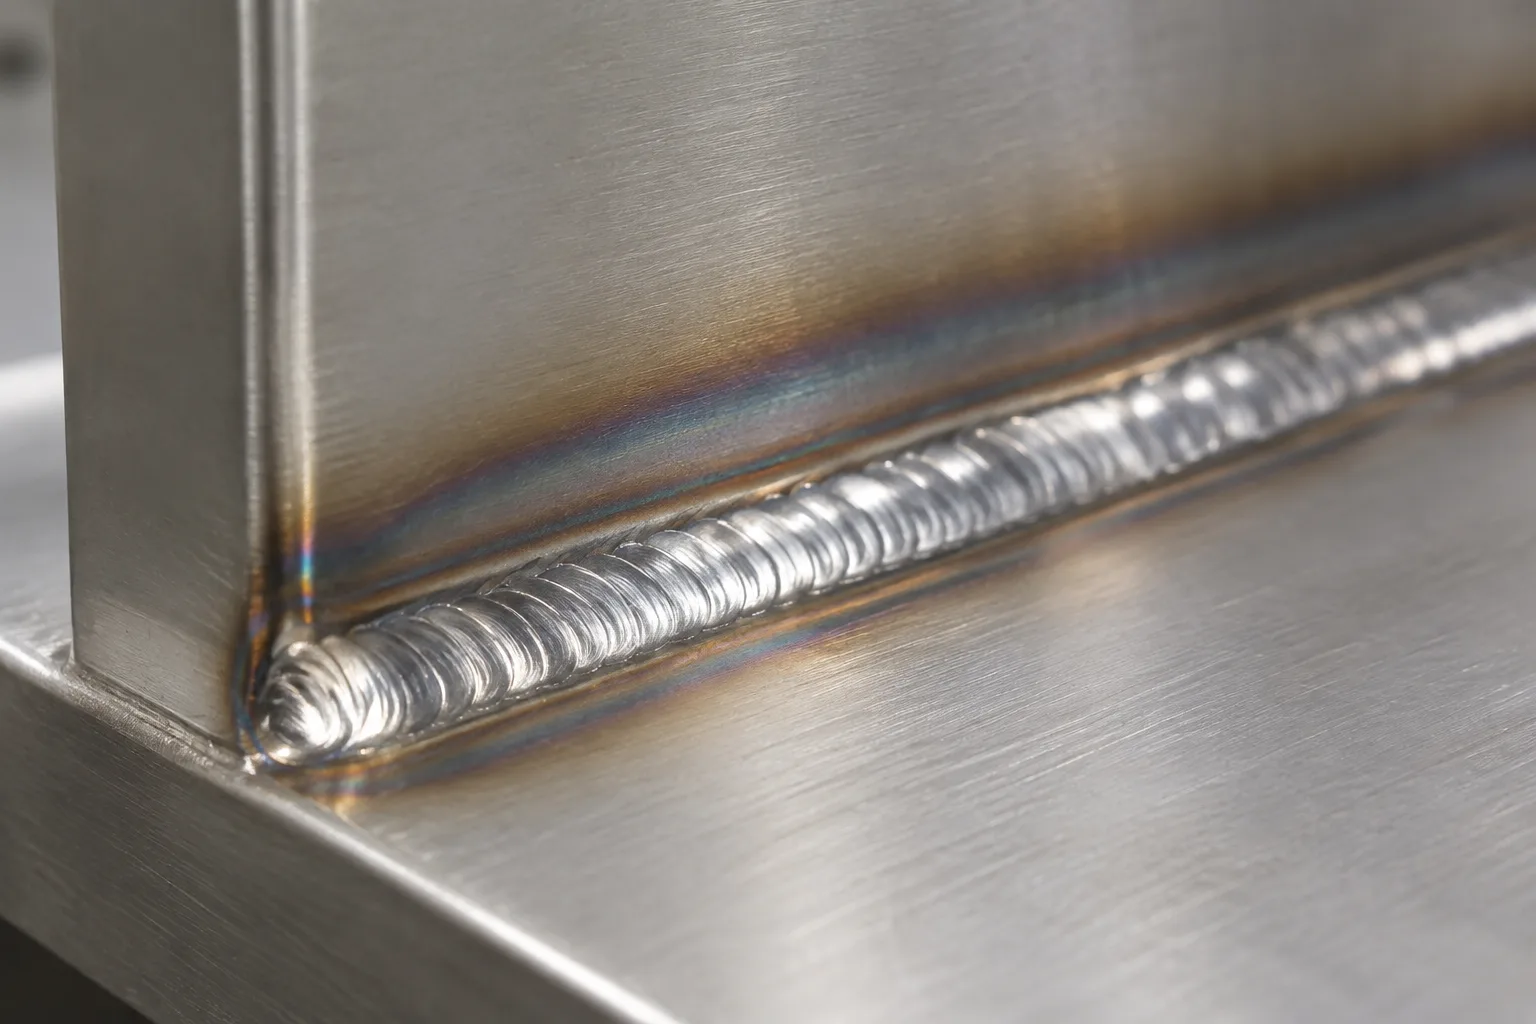
Cette oxydation peut affecter la résistance locale à la corrosion, car la surface et sa couche protectrice ne se trouvent plus dans leur état initial. L’importance de cet effet dépend de la nuance, de l’exposition prévue et du niveau de finition attendu. Un assemblage destiné à un environnement exigeant ne s’évalue donc pas uniquement à l’aspect du cordon. Les exigences du projet doivent préciser si une finition ou une restauration de surface est nécessaire après soudage.
La réduction des apports thermiques inutiles commence par une préparation cohérente et des paramètres adaptés, mais elle dépend aussi de la séquence de soudage et de la conception de l’assemblage. Une vitesse mal maîtrisée peut conduire à un apport excessif ou à un cordon irrégulier. La recherche d’un cordon très petit n’est pas une solution universelle : la pénétration, la continuité et les sollicitations prévues doivent rester compatibles avec les exigences de la pièce.
Lire les défauts sans confondre leurs causes
Un cordon irrégulier ou poreux peut résulter de causes différentes : protection gazeuse insuffisante, surface contaminée, paramètres inadaptés ou instabilité du dévidage, selon le procédé. Il est rarement pertinent de corriger tous les réglages à la fois. L’observation de l’arc, l’examen des consommables et la vérification des raccordements aident à réduire le champ des causes possibles. La forme visible du cordon fournit des indices, mais ne permet pas toujours de conclure sur la qualité interne.
Les fissures, le manque de fusion et les défauts de racine demandent une attention particulière, car leur gravité dépend de la fonction de l’assemblage. Une apparence régulière ne prouve pas à elle seule que le joint répond à toutes les exigences. Lorsque la pièce est soumise à des contraintes importantes ou que les conséquences d’une défaillance sont élevées, les critères d’acceptation et les contrôles doivent être définis par les responsables techniques compétents.
La couleur, les projections et la quantité de laitier sont aussi à interpréter selon le procédé et les conditions de travail. Le nettoyage après soudage facilite l’inspection, mais il ne doit pas masquer un défaut ni être confondu avec une réparation. Pour progresser, il est utile de conserver une trace des matériaux, des consommables et des paramètres employés. Cette documentation permet de comparer des assemblages réalisés dans des conditions proches et de repérer plus clairement les variations.
Adapter le choix aux exigences du chantier
Du besoin de production aux critères d’acceptation
Avant de retenir un procédé, il faut décrire la pièce : nuance, épaisseur, longueur des cordons, position, accessibilité et environnement futur. Ces informations dessinent les contraintes réelles du travail. Une configuration adaptée à un assemblage ponctuel en atelier peut être peu pratique pour une série ou une intervention sur site. À l’inverse, un poste polyvalent n’est pas nécessairement le plus pertinent si le chantier exige surtout un contrôle précis d’une opération spécialisée.
Les exigences de finition et de contrôle doivent être considérées au même niveau que la cadence. Une surface visible peut nécessiter une régularité et une maîtrise thermique plus poussées qu’un assemblage masqué, tandis qu’une pièce exposée à un milieu corrosif demande une attention particulière à l’état final de la surface. Le responsable du choix doit savoir si le résultat attendu porte surtout sur l’aspect, la fonction mécanique ou la tenue en service, et comment ces critères seront vérifiés.
Le poste, le procédé et les consommables forment ainsi un système à choisir ensemble. Si une information essentielle manque, comme l’identification de la nuance ou la condition d’utilisation de la pièce, mieux vaut la clarifier avant de figer la configuration. Le point à trancher reste souvent l’équilibre entre contrôle, cadence, accessibilité et exigences de surface. C’est cette hiérarchie, établie à partir du travail réel, qui permet de retenir une solution cohérente plutôt qu’un appareil supposé convenir à tous les cas.
Souder l’inox demande donc davantage qu’un réglage de poste : il faut relier le matériau, le joint, le procédé et la qualité de surface recherchée. Les principes présentés orientent le choix, mais ne remplacent pas les exigences propres à chaque pièce ni les documents techniques associés. Ce qui reste à trancher avant chaque application, c’est le niveau de performance attendu et la manière de le vérifier, notamment lorsque la corrosion ou la sécurité de fonctionnement est en jeu.