L’orbital appliqué aux tubes : automatisation et limites
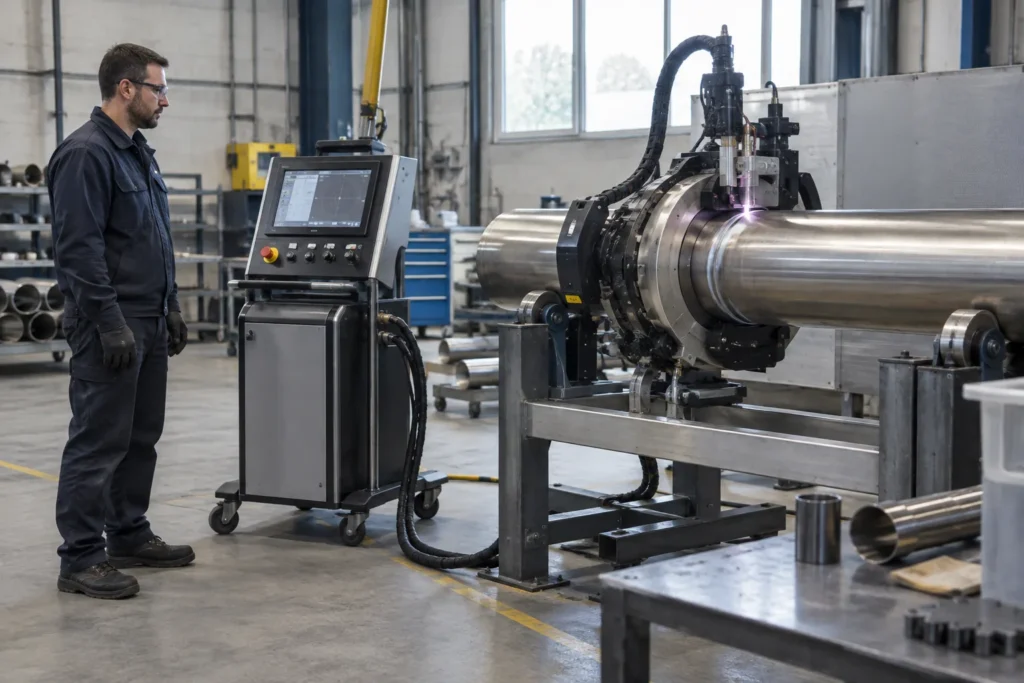
Quand un assemblage tubulaire doit être répété avec une géométrie constante, la maîtrise du geste manuel n’est pas toujours le seul enjeu. Le soudage orbital répond à cette situation en mécanisant le déplacement de la torche autour du tube, tout en pilotant les paramètres selon un cycle défini.
Cette automatisation ne rend pas tous les assemblages plus simples ni plus rapides. Elle suppose des pièces adaptées, une préparation régulière et une programmation cohérente avec le matériau et la configuration du joint. Comprendre ces conditions aide à distinguer une solution réellement pertinente d’un équipement trop spécialisé pour le besoin.
Le principe du soudage orbital
Un mouvement circonférentiel piloté
Dans un assemblage orbital, le tube reste généralement immobile pendant qu’une tête de soudage se déplace autour de sa circonférence. Le mouvement, la vitesse et le cycle de courant sont commandés par une source dédiée. Le principe permet de répéter une trajectoire sans dépendre du déplacement de la main du soudeur, ce qui est particulièrement utile lorsque plusieurs joints similaires doivent être réalisés dans des conditions comparables.
Le procédé le plus couramment associé à cette méthode est le TIG, avec une électrode en tungstène et une protection gazeuse adaptée. Selon l’application, l’équipement peut fonctionner avec une tête fermée autour du tube ou avec une tête ouverte. Des variantes, comme le plasma ou l’ajout de fil, existent également, mais elles répondent à des configurations précises plutôt qu’à un remplacement universel du TIG orbital.
Le terme « orbital » décrit avant tout la trajectoire mécanisée autour du tube, pas une seule recette de soudage. Le cycle peut être réparti en secteurs, avec des paramètres qui évoluent au fil de la rotation. Cette variation aide à tenir compte des conditions thermiques différentes entre le début et la fin du tour, mais elle doit être définie en fonction du joint réel et validée pour l’application.
Les applications où la répétabilité compte
Des réseaux tubulaires aux exigences constantes
On rencontre le soudage orbital dans des fabrications comportant de nombreux raccords tubulaires, notamment lorsque la régularité du cordon et la reproductibilité des assemblages sont recherchées. Des réseaux de fluides dans les secteurs pharmaceutique, alimentaire ou des semi-conducteurs peuvent constituer des contextes pertinents, sous réserve des exigences propres au projet. L’intérêt ne vient pas simplement du secteur, mais de la combinaison entre accès, géométrie, matériau et niveau de qualité attendu.
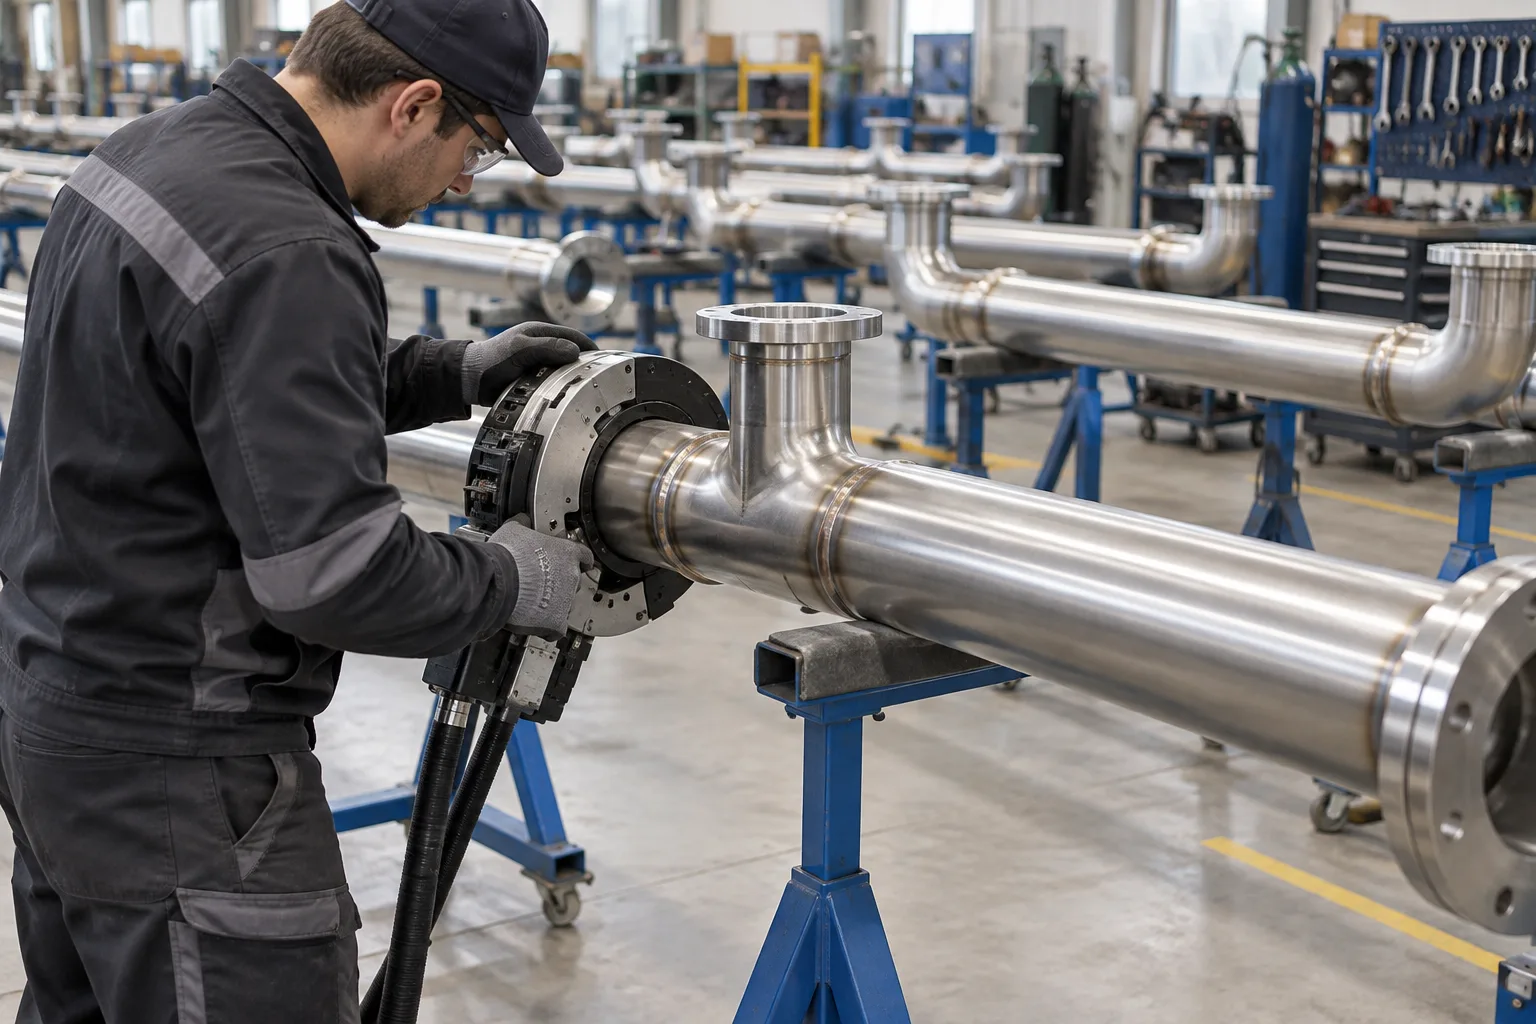
Le procédé peut aussi être envisagé dans certaines productions industrielles où les tubes sont assemblés en série et où les paramètres doivent rester documentés. Une fabrication répétitive facilite la mise au point d’un cycle commun, à condition que les composants présentent une constance suffisante. Si les diamètres, les épaisseurs ou les jeux changent fréquemment, l’adaptation peut devenir une part importante du travail et réduire l’avantage de l’automatisation.
À l’inverse, un tube isolé, difficile à positionner ou installé dans une zone encombrée ne constitue pas automatiquement un bon candidat. La tête doit pouvoir se monter et tourner autour du joint, tandis que les câbles et les arrivées de gaz doivent rester compatibles avec l’accès disponible. Une soudure manuelle ou une autre méthode mécanisée peut alors mieux répondre au chantier, même si elle offre moins de répétabilité d’un cycle à l’autre.
Une chaîne d’équipement à considérer dans son ensemble
Un système orbital ne se limite pas à la source de courant. Il peut inclure une tête de soudage, un dispositif de maintien, une commande de cycle, des câbles adaptés et un circuit de gaz. La configuration retenue dépend notamment de la plage de dimensions à assembler, de la forme des composants et de l’espace autour du joint. Il faut examiner la compatibilité des éléments comme un ensemble, plutôt que de comparer la source seule.
Une tête fermée entoure le tube et contribue à maîtriser l’atmosphère autour de la zone de soudage. Elle est souvent choisie pour des tubes de dimensions compatibles avec son enveloppe et pour des assemblages demandant une protection contrôlée. Une tête ouverte offre une autre géométrie d’accès, mais laisse davantage de paramètres dépendre de l’installation et du maintien. Le choix se fait selon le joint, l’encombrement et le niveau de répétabilité recherché.
La commande joue un rôle important : elle permet de définir et de rappeler les séquences, puis de les associer à une configuration donnée. L’ergonomie de programmation, la lisibilité des réglages et la gestion des recettes influencent le travail quotidien. Il est également utile de considérer l’approvisionnement en pièces compatibles, la maintenance et la formation nécessaire. Un équipement techniquement capable mais difficile à configurer peut compliquer la production au lieu de la fluidifier.
Préparation du joint et constance des composants
La géométrie conditionne le résultat
L’automatisation suit une trajectoire définie, mais elle ne corrige pas les défauts de préparation. L’alignement des tubes, la régularité de l’entrefer et la qualité des extrémités influencent directement la stabilité du bain. Un écart qui varie autour du joint peut produire une fusion inégale, même si la tête suit parfaitement le cycle programmé. La répétabilité attendue commence donc en amont, avec des composants préparés de manière cohérente.
La coupe, l’ébavurage et le nettoyage doivent être adaptés au matériau et aux exigences de l’assemblage. Les résidus, les oxydes ou les contaminations peuvent affecter la fusion et l’aspect du cordon. Pour certaines applications, la protection de la face interne du tube compte autant que celle de la face externe. Les modalités de préparation et de protection doivent être définies à partir du matériau, du service prévu et des critères d’acceptation applicables.
La tenue mécanique des pièces pendant le cycle est un autre point déterminant. Un support qui laisse bouger les éléments ou un bridage qui déforme le tube peut compromettre l’alignement. À l’inverse, un montage répétable aide à présenter chaque joint dans une position comparable. La conception du poste de travail, des gabarits et des séquences de chargement mérite donc d’être évaluée avec le système orbital, surtout lorsque les changements de série sont fréquents.
Le cycle de soudage ne se résume pas à une vitesse
Un cycle orbital rassemble plusieurs réglages liés entre eux : intensité, vitesse de déplacement, séquence de départ et d’arrêt, protection gazeuse et, selon l’équipement, pulsation ou alimentation en fil. Un paramètre ne s’ajuste pas isolément sans considérer son effet sur le bain et sur l’apport thermique. L’objectif est de définir une séquence adaptée au joint, puis de la conserver dans des conditions reproductibles, plutôt que de chercher un réglage universel.
Le tube dissipe la chaleur différemment au cours de la rotation, et la position de soudage évolue en permanence par rapport à la gravité. Le cycle peut donc faire varier les paramètres entre plusieurs secteurs. Cette programmation sert à gérer les transitions et à maintenir une fusion cohérente sur le tour complet. Elle demande toutefois une mise au point méthodique, car une transition mal définie peut laisser une marque ou créer une discontinuité au raccordement du départ et de l’arrivée.
La stratégie de protection gazeuse doit également correspondre au métal et à la géométrie. Pour certains tubes, la protection de la racine est déterminante afin de limiter l’oxydation interne. La qualité de l’étanchéité du montage, le débit et le temps de purge font partie des conditions du procédé, sans se réduire à une valeur choisie sur la commande. Les critères doivent être établis pour le matériau concerné et vérifiés dans le cadre de la qualification du cycle.
Qualité, qualification et traçabilité
Une recette reproductible doit être démontrée
La répétabilité d’une commande ne prouve pas, à elle seule, que le joint satisfait aux exigences d’un ouvrage. La qualité attendue dépend du cahier des charges, du matériau, de l’usage de la canalisation et des contrôles prévus. Avant de généraliser un cycle, il faut établir qu’il convient à la configuration considérée. La qualification peut porter sur la combinaison réelle des composants, de la préparation, des paramètres et des conditions de protection.
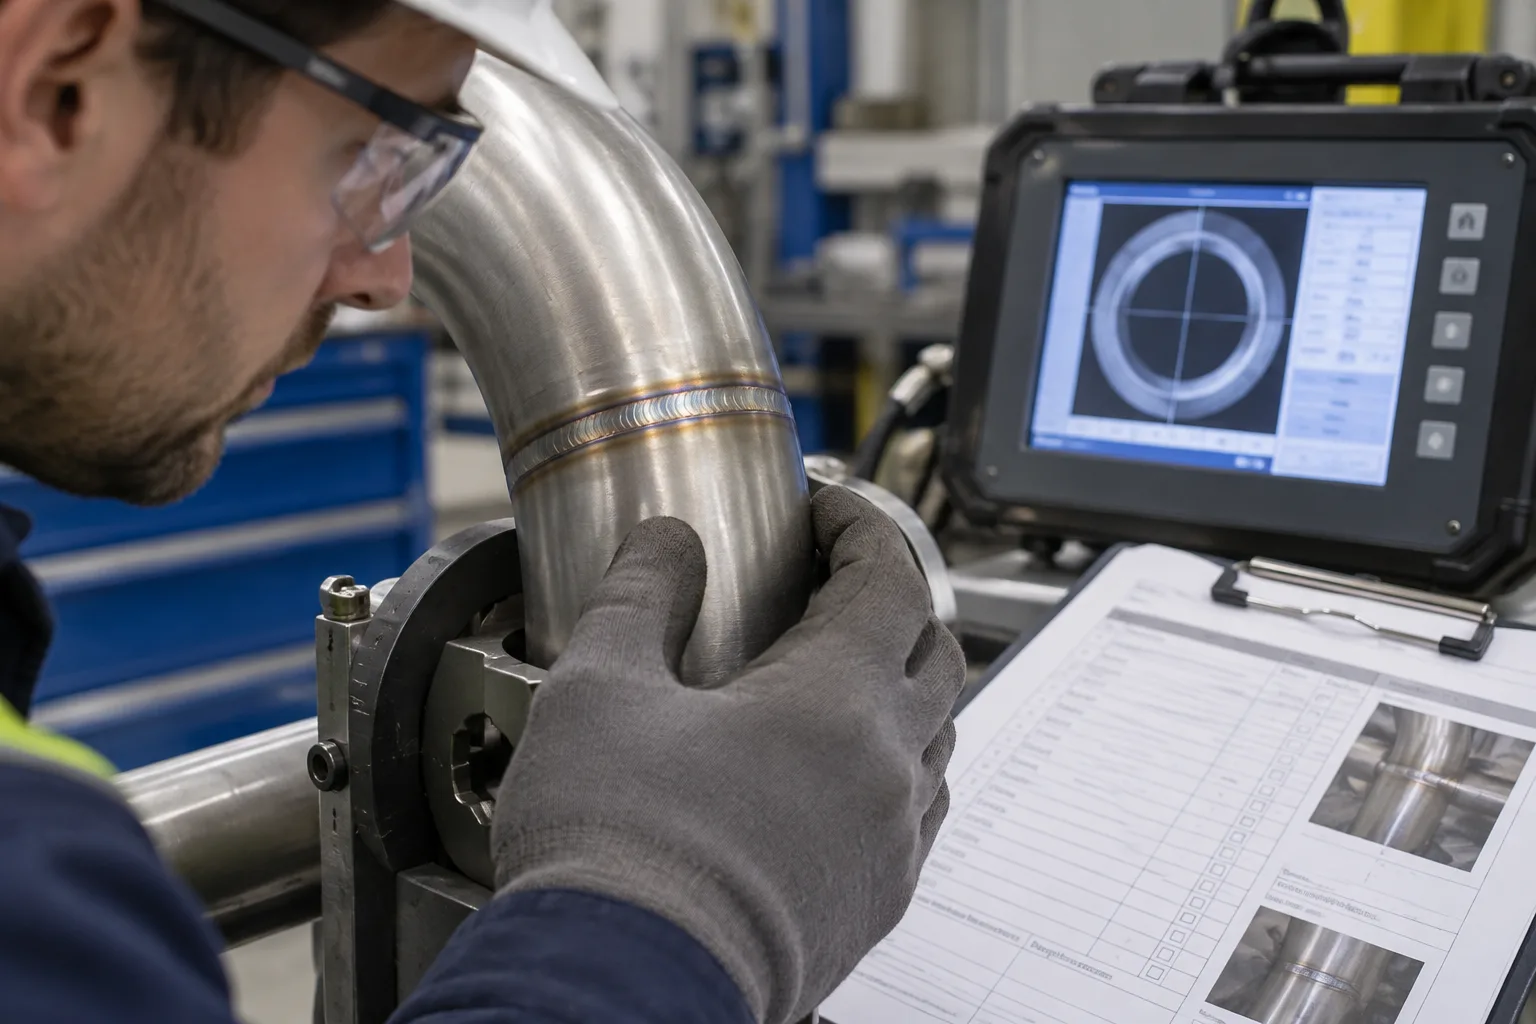
Une fois un cycle validé, l’enregistrement des paramètres peut contribuer à la traçabilité. Selon le système, les données conservées et leur niveau de détail varient : il faut donc vérifier ce que l’équipement permet effectivement d’archiver et de consulter. Une recette portant un nom ne suffit pas si elle n’est pas reliée à une configuration identifiable. La gestion des versions et des modifications évite de confondre des cycles proches mais non équivalents.
Le contrôle du cordon reste lié aux critères définis pour l’application. L’examen visuel, les contrôles complémentaires ou l’analyse d’éprouvettes peuvent être prévus selon le projet et ses exigences. La mécanisation aide à stabiliser certains facteurs, mais ne supprime ni les défauts possibles ni la nécessité d’un contrôle approprié. Il importe de distinguer la capacité à reproduire un cycle de la démonstration de conformité du joint obtenu.
Les limites pratiques de l’automatisation orbitale
Le premier frein peut être géométrique : une tête doit accéder au joint et disposer d’un dégagement suffisant pour accomplir son tour. Les assemblages proches d’une paroi, d’un coude ou d’autres éléments peuvent rendre le montage impossible ou imposer une tête différente. Les tubes de petits diamètres, les composants aux formes particulières et les changements fréquents de configuration demandent aussi de vérifier précisément les capacités de l’équipement envisagé.
Le second frein tient à la variabilité. Une production composée de pièces très régulières favorise l’emploi d’un cycle stable. Si les tolérances, les matériaux ou les préparations changent souvent, la programmation et la validation prennent davantage de place. La mécanisation ne fait pas disparaître le besoin de compétence : elle déplace une partie du savoir-faire vers la préparation, le choix des paramètres, l’interprétation des défauts et la gestion des recettes.
Enfin, un système dédié représente un investissement d’organisation autant que de matériel, sans qu’il soit nécessaire de le traduire en promesse de rendement. Il faut tenir compte de la formation, de la disponibilité des accessoires, de la maintenance et de la capacité à occuper l’équipement de façon cohérente. Pour une activité ponctuelle, un dispositif spécialisé peut rester peu utilisé. Pour une fabrication récurrente, la comparaison doit inclure les opérations annexes et pas seulement la durée de l’arc.
Ce qui reste à trancher avant de retenir le procédé
La décision commence par la définition du besoin : nombre et variété des assemblages, matériaux, accès au joint, critères de qualité et exigences de traçabilité. Il faut ensuite confronter ces éléments aux possibilités des têtes, de la source et de la commande. Cette analyse permet de vérifier si l’automatisation couvre les configurations réelles, plutôt que de se fonder sur une démonstration réalisée dans des conditions idéales et éloignées de la production visée.
La question centrale est celle de la répétabilité utile. Si les pièces sont suffisamment constantes et si les opérations se répètent, un cycle orbital peut structurer la fabrication et limiter la variabilité liée au déplacement manuel. Si chaque assemblage est différent ou difficile d’accès, la mise au point peut peser davantage que le bénéfice recherché. Des essais sur des assemblages représentatifs, conduits selon les exigences du projet, permettent de vérifier cette adéquation avant de figer une organisation.
Le soudage orbital n’est donc ni une solution automatique à tous les défauts, ni une simple version mécanisée du geste manuel. Il associe équipement, préparation, programmation, qualification et contrôle dans une chaîne cohérente. Ce qui reste à trancher dépend du contexte : quelle part de la production est réellement répétitive, quelle tolérance à la variation est acceptable et quelles preuves de qualité sont demandées ? C’est à partir de ces réponses que le procédé prend, ou non, tout son sens.